この記事でわかること
- PPAPで提出する18項目と、レベル1〜5の違い
- 初期流動で300個を測る意味とPpkの計算
- Cpk1.33ではなく1.67を求められる理由(Excel対応)
- 承認後に工程を変えたときの再提出の判断
📌 前提知識:CpkとPpkの違いを読んでいると理解しやすくなります
自動車部品の新規受注が決まり、客先から「量産前にPPAPを提出してください。レベル3で」と連絡が来ました。品質保証の担当者に聞くと「あの書類の束か」と言われましたが、何を何枚揃えればよいのかは誰も即答できません。
添付されていたチェックリストには18の項目が並び、工程能力の欄には「Ppk ≧ 1.67」と書かれています。社内の基準はCpk 1.33です。なぜ量産承認だけ厳しいのか、その場では説明できませんでした。
この記事では、PPAPで何を求められているのかを整理し、1.67という数字の根拠を流出ppmの計算で確かめます。
PPAPが必要になる場面
PPAP(Production Part Approval Process・生産部品承認プロセス)は、量産を始めてよいかを客先が判断するための手続きです。次の場面で求められます。
- 新規部品の量産を始めるとき。もっとも一般的な入り口です
- 設計変更や工程変更をしたとき。金型の改修、工法の変更、材料メーカーの切り替えなどが該当します
- 製造場所を移したとき。同じ設備でも工場が変われば別の工程として扱われます
逆に、日常の量産ロットごとに提出するものではありません。NG例(△)として、承認を取ったあとに工程条件をこっそり変えるのは避けてください。PPAPは「この条件で作る」という約束であり、条件が変われば承認は無効です。変更の届け出漏れは、品質そのものより信頼を損ないます。
変更を管理する仕組みは4M変更管理と同じ枠組みです。PPAPの再提出が必要かどうかも、この管理の中で判断します。
提出する18項目と5つのレベル
PPAPで定義されている提出物は18項目あります。すべてを毎回出すわけではなく、客先が指定するレベルによって提出範囲が変わります。
| 分類 | 主な項目 |
|---|---|
| 設計に関するもの | 設計記録、技術変更文書、客先の承認記録、設計FMEA |
| 工程に関するもの | 工程フロー図、工程FMEA、コントロールプラン、工程能力の調査結果 |
| 検査・測定に関するもの | 寸法測定結果、材料・性能試験結果、測定システム解析、検査補助具の一覧 |
| その他 | 限度見本、部品提出保証書、外観承認報告書、客先固有要求の記録 |
このうち工程FMEAの作り方はFMEA、コントロールプランに相当する管理項目の決め方はQC工程図、測定システム解析はゲージR&Rで扱っています。PPAPは新しい書類を作る手続きというより、すでに社内にあるはずのものを束ねて提出する手続きです。
レベルは1から5まであり、番号が大きいほど提出範囲が広くなります。
| レベル | 提出範囲 |
|---|---|
| 1 | 部品提出保証書のみ(外観部品なら外観承認報告書も) |
| 2 | 保証書+製品サンプル+限られた裏づけデータ |
| 3 | 保証書+製品サンプル+すべての裏づけデータ(既定値) |
| 4 | 保証書+客先が指定した項目 |
| 5 | 製造場所で保証書・サンプル・全データを提示して審査を受ける |
指定がなければレベル3で進めるのが通例です。冒頭の「レベル3で」という指示は、18項目すべてを揃えて出すという意味です。
初期流動の300個とPpk
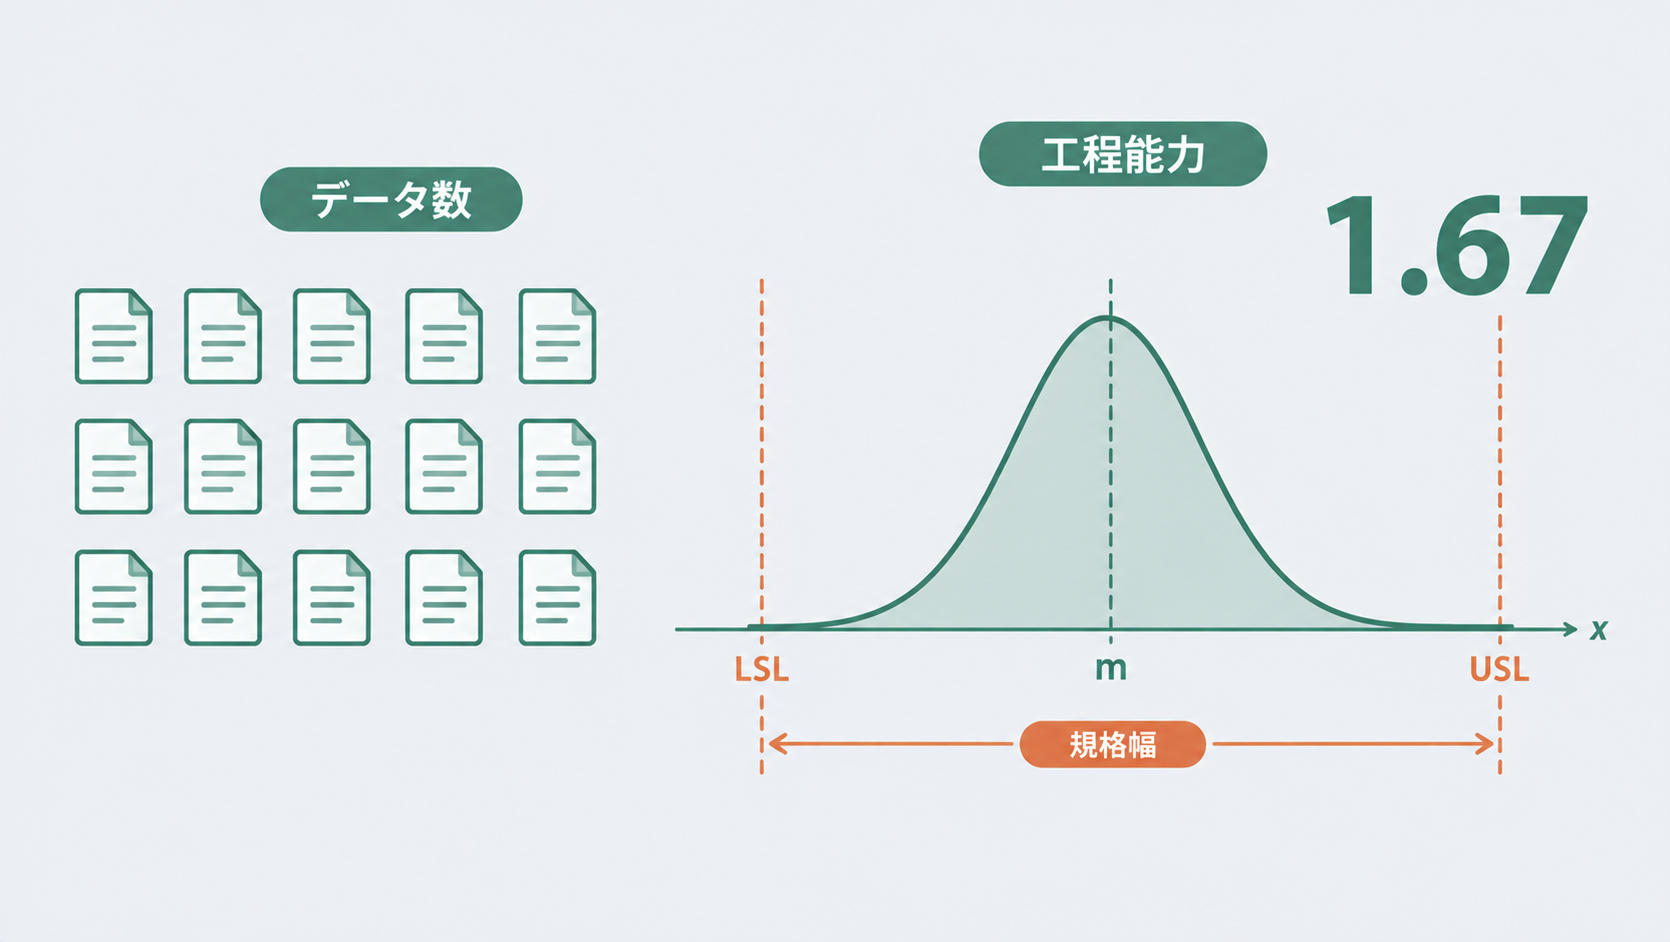
工程能力の調査には、量産と同じ条件で連続生産したまとまりを使います。台数の目安は連続する300個です。試作機や手作業で作った数個では、量産の実力を表せません。
ここで使う指標はCpkではなくPpkです。300個の全体ばらつきをそのまま使って計算します。
\[ P_{pk} = \min\left(\frac{USL – \bar{x}}{3s},\ \frac{\bar{x} – LSL}{3s}\right) \]\( s \) は300個全体の標本標準偏差です。Excelでは次のように書きます。
=MIN((USL-AVERAGE(B2:B301))/(3*STDEV.S(B2:B301)),
     (AVERAGE(B2:B301)-LSL)/(3*STDEV.S(B2:B301)))
群内変動から計算するCpkと違い、Ppkは群間の変動(ロット差や時間による変化)も丸ごと含みます。初期流動の段階では工程が安定している保証がないので、都合よく小さく出るCpkではなくPpkで評価するという考え方です。2つの違いはCpkとPpkの違いで詳しく扱っています。
初期流動の期間そのものをどう管理するかは初期流動管理にまとめています。PPAPの提出は、この期間の入り口にあたります。
⭐ なぜ1.33ではなく1.67なのか
社内基準の1.33と、PPAPが求める1.67。数字だけ見ると2割ほどの違いですが、意味するところはまったく違います。規格を外れる確率で比べます。
工程能力指数が \( C_{pk} \) のとき、片側の規格までの距離は標準偏差の \( 3C_{pk} \) 倍です。そこから外れる確率は正規分布の裾の面積で求まります。
\[ p = \Phi(-3C_{pk}) \]ExcelではNORM.S.DIST関数で計算できます。
=NORM.S.DIST(-3*1.33, TRUE)*1000000  → 33.04
=NORM.S.DIST(-3*1.67, TRUE)*1000000  → 0.2722
| 工程能力指数 | 片側の流出 | 100万個あたり |
|---|---|---|
| 1.00 | 0.00135 | 1,350 ppm |
| 1.33 | 0.0000330 | 33.0 ppm |
| 1.67 | 0.000000272 | 0.27 ppm |
1.33と1.67のあいだには121倍の差があります。年間100万個を納める部品なら、33個の流出が0.27個になる計算です。「2割厳しい基準」ではなく「2桁厳しい基準」だと捉えてください。
=NORM.S.DIST(-3*1.33,TRUE)/NORM.S.DIST(-3*1.67,TRUE) → 121
⭐もうひとつの理由が、Ppkで測った値はこれから下がる前提だという点です。初期流動の300個は、作業者も設備条件も最良の状態で作られます。量産に入れば工具は摩耗し、材料ロットは変わり、作業者も交代します。
1.67で承認を取った工程が量産で1.33前後に落ち着くのは珍しくありません。逆に1.33ちょうどで承認すると、量産では1.0を割り込む可能性があります。1.67という数字は、量産で劣化する分をあらかじめ見込んだ余裕です。
ppmやDPMOへの換算は不良率の計算方法、判定基準の一般的な考え方はCp・Cpkの判定基準にまとめています。
1.67に届かないときの選択肢
調査の結果がPpk 1.67に届かない場合、黙って提出するわけにはいきません。取れる道は3つです。
| 選択肢 | 内容 | 注意点 |
|---|---|---|
| 工程を改善する | ばらつき低減か中心合わせを行い、再度300個で測る | 時間がかかるが本筋 |
| 暫定の全数検査 | 1.67に届くまで全数選別し、その旨を届け出る | 客先の承認が要る・期限を切る |
| 規格の見直しを相談 | 機能上の必要幅を客先と再確認する | 根拠データが要る |
どの道を選ぶにしても、数値を隠して提出するのは論外です。PPAPは提出した内容で工程を縛る文書なので、実力と違う値を書けば、最初の不具合で必ず発覚します。
規格外のまま出荷を認めてもらう手続きは特別採用(特採)ですが、量産承認の段階で特採を前提にするのは筋が違います。承認前に直すのが原則です。
よくある質問
Q. 300個ちょうど作れない部品はどうしますか?
A. 客先と事前に合意して台数を決めます。年産数十台のような大型部品では300個という数字が現実的ではありません。その場合は実現可能な連続数で調査し、台数が少ないことによる区間の広さを添えて提出します。重要なのは台数そのものより、量産と同じ条件で連続して作ったものを測っているという点です。
Q. PpkとCpkのどちらを提出すればよいですか?
A. 初期流動の調査はPpk、量産開始後の管理はCpkという使い分けが基本です。PPAPの様式にはどちらを記入するか指定があるので従ってください。両方を併記すると、工程が安定しているかどうかまで伝わります。PpkがCpkより大きく下回る場合は、ロット間や時間による変動が残っているサインです。
Q. 工程を変えたら毎回PPAPを出し直すのですか?
A. 変更の種類によります。金型の改修、材料メーカーの変更、製造場所の移動は再提出の対象です。一方で消耗品の交換や日常の段取りは対象外です。判断に迷う変更は、出すかどうかを社内で決める前に客先へ相談してください。届け出漏れは、あとから発覚したときの損失が大きくなります。
📚 この記事の内容をもっと深く学ぶ
まとめ
- PPAPは量産開始の可否を客先が判断する手続きで、提出物は18項目・レベル1〜5で範囲が変わる
- 指定がなければレベル3。18項目すべてを揃えて提出する
- 工程能力は量産と同じ条件の連続300個から、群間変動も含むPpkで評価する
- 1.33と1.67の差は流出ppmで121倍。33.0 ppmと0.27 ppmの違いがある
- 1.67は量産で工程能力が下がる分をあらかじめ見込んだ余裕でもある
まとめると、量産前の承認はPpk 1.67、量産に入ってからの日常管理はCpk 1.33、という役割分担です。そして数値が届かないときは、隠さず改善か届け出のどちらかを選んでください。PPAPは書類の体裁ではなく、約束した条件で作り続けられるかどうかを示す文書です。
この記事で扱った工程能力の計算そのものは工程能力指数(Cp・Cpk)、量産開始直後の監視の進め方は初期流動管理で解説しています。あわせてご確認ください。