この記事でわかること
- 標準作業の三要素と、作業標準書との役割の違い
- タクトタイムと編成効率の計算手順(Excel対応)
- ネック工程の見つけ方と、平均では見えない落とし穴
- QC検定での問われ方とオリジナル例題
📌 前提知識:QC工程図とは|作り方と管理項目の決め方を読んでいると理解しやすくなります
客先の工程監査で「標準作業を見せてください」と言われ、作業標準書のファイルを出しました。監査員はひととおり目を通したあと、「これは作業のやり方ですね。標準作業のほうはありますか」と重ねて聞いてきました。
同じ言葉に見えて、指しているものが違います。作業標準書は「どう作るか」を書いた文書、標準作業は「どれだけの時間で、どの順で、どれだけの仕掛を持って作るか」を決めた仕組みです。
この記事では標準作業の三要素を整理し、タクトタイムと編成効率の計算まで具体的な数字で追います。
標準作業を整える場面
標準作業が要るのは、作業者が変わっても同じ結果を出したいときです。次の3つがよくあてはまります。
- 同じ工程を複数の作業者が受け持つとき。人によって順序や仕掛の持ち方が違うと、品質もサイクルタイムもばらつきます
- 生産量が変わったとき。必要数が変わればタクトタイムが変わり、工程の割り振りも変わります
- 改善の効果を測りたいとき。基準がなければ、良くなったのか揺れているだけなのか判断できません
逆に、1個ずつ仕様の違う一品料理のような生産では、時間を固定する意味が薄くなります。NG例(△)として、作業標準書を配っただけで標準作業を整えたことにするのは避けてください。文書があっても、タクトタイムと仕掛の量が決まっていなければ、作業者は自分のペースで作り続けます。
標準作業の三要素
標準作業は次の3つで構成されます。どれか1つでも欠けると成立しません。
| 要素 | 決めること | 欠けるとどうなるか |
|---|---|---|
| タクトタイム | 1個を何秒で作るか | 作りすぎ・作り不足が見えない |
| 作業順序 | どの順で手を動かすか | 人による品質ばらつきが出る |
| 標準手持ち | 工程内に何個置くか | 仕掛が膨らみ異常が隠れる |
標準手持ちが軽視されがちですが、この3つ目が異常の見える化に効きます。決めた数を超えて仕掛が溜まっていれば、どこかの工程が遅れている証拠です。数を決めていなければ、遅れは在庫に吸収されて表面化しません。
作業標準書との違い
用語が紛らわしいので整理しておきます。
| 項目 | 作業標準書 | 標準作業 |
|---|---|---|
| 主役 | 作り方・条件 | 時間・順序・仕掛 |
| 問い | どう作るか | どのテンポで作るか |
| 変わる要因 | 設計変更・工法変更 | 生産量の変動 |
作業標準書は品質を作り込むための文書で、管理項目や条件はQC工程図と対応させて管理します。標準作業は生産の流れ側の仕組みです。両方そろって初めて「決めたとおりに作れている」状態が成り立ちます。標準の維持と改善の回し方は標準化と小集団活動で扱っています。
タクトタイムを計算する
タクトタイムは「売れる速さ」です。作業者の能力ではなく、必要数から逆算して決めます。
\[ \text{タクトタイム} = \frac{\text{1日の稼働時間}}{\text{1日の必要数}} \]
1日の稼働時間が460分(休憩を除いた実働)、必要数が400個の工程で計算します。秒に直してから割ります。
\[ \frac{460 \times 60}{400} = \frac{27600}{400} = 69\ \text{秒/個} \]
Excelでは分を秒に直す掛け算を式の中に入れておくと、稼働時間を分のまま管理できます。
=460*60/400 → 69
ここで混同しやすいのがサイクルタイムです。タクトタイムが「作るべき速さ」なのに対し、サイクルタイムは「実際に作れている速さ」を指します。サイクルタイムがタクトタイムを上回っていれば、必要数に届きません。
⭐ 編成効率92.4%でもラインは回らない
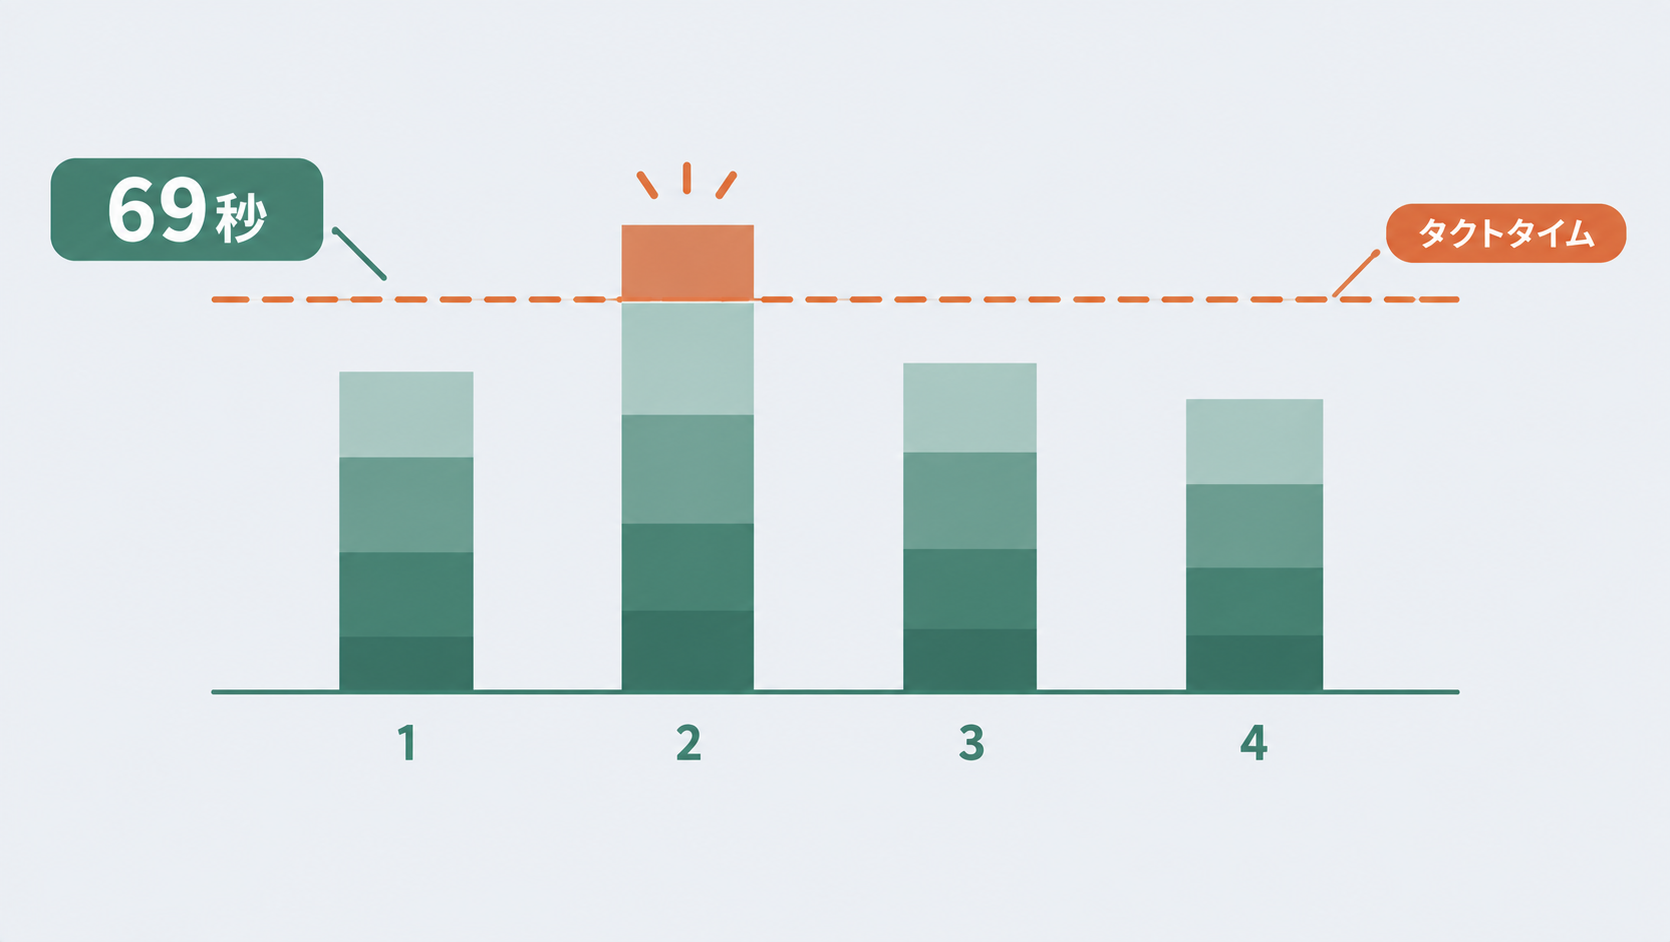
4工程のラインで、各工程の作業時間を測りました。
| 工程 | 作業時間(秒) | タクト69秒との差 |
|---|---|---|
| 第1工程 | 60 | −9 |
| 第2工程 | 72 | +3 |
| 第3工程 | 55 | −14 |
| 第4工程 | 68 | −1 |
ライン全体の効率を表す編成効率は、総作業時間をタクトタイム×工程数で割って求めます。
\[ \text{編成効率} = \frac{\sum \text{作業時間}}{\text{タクトタイム} \times \text{工程数}} = \frac{255}{69 \times 4} = \frac{255}{276} = 0.924 \]
=SUM(B2:B5)/(69*COUNT(B2:B5)) → 0.923913
編成効率は92.4%です。数字だけ見れば優秀な部類で、報告書には「バランスの取れたライン」と書けそうに見えます。
ところが第2工程の72秒はタクトタイム69秒を3秒超えています。このラインは1個あたり3秒ずつ遅れ続けます。400個作れば1,200秒、20分の遅れです。残業か、仕掛の山かのどちらかで必ず表面化します。
=MAX(B2:B5)-69  → 3
=(MAX(B2:B5)-69)*400/60  → 20(分)
⭐ここが要点です。編成効率は平均の指標なので、1工程だけが飛び出していても全体では薄まって見えます。第3工程に14秒の余裕があるため、合計では帳尻が合ってしまう。しかし工程は直列につながっているので、余裕のある工程が遅い工程を助けることはできません。
見るべきはネック工程の単独値です。判断の順序は次のとおりです。
- まず最大値がタクトタイムを超えていないかを見る。超えていれば編成効率に関係なく不合格
- 超えていなければ、次に編成効率で作業の振り分けを評価する
第2工程の3秒を第3工程へ移せば、最大値は69秒以下に収まります。工程間で作業を移す前に、なぜその工程だけ長いのかをなぜなぜ分析で掘っておくと、移すべきか減らすべきかの判断がつきます。
QC検定での問われ方と例題
QC検定の実践分野では、標準化や日常管理の一項目として出題されます。用語の定義よりタクトタイムとサイクルタイムの区別、三要素の内訳が問われやすいところです。
オリジナルの例題を1問用意しました。
【例題】実働420分、1日の必要数350個の工程がある。4つの作業工程の時間はそれぞれ68秒、74秒、60秒、66秒であった。次のうち正しい記述はどれか。
(ア)タクトタイムは72秒で、すべての工程が収まっている
(イ)タクトタイムは72秒で、第2工程がネックとなっている
(ウ)タクトタイムは67秒で、第2工程がネックとなっている
(エ)編成効率が90%を超えているので改善は不要である
解答:(イ)
タクトタイムは 420×60÷350 = 72秒です。第2工程の74秒だけが72秒を超えているので、ここがネックです。(ア)は超過を見落としています。(ウ)はタクトタイムの計算違いです。(エ)は編成効率が 268÷(72×4) = 93.1%と高いものの、ネック工程が存在する以上は改善が要ります。編成効率の高さを理由に改善不要と結論づける選択肢は誤りという形が定番です。
よくある誤解とNG例
誤解①:標準作業は作業者を縛るためのもの。逆です。基準がないと「早い人のやり方」が暗黙の目標になり、遅れた人が責められます。時間と順序を決めておけば、遅れたときに人ではなく工程を疑えます。
誤解②:タクトタイムは作業者の実力から決める。必要数から決めます。実力から決めると、作りすぎても気づけません。実力側の数字はサイクルタイムで、両者を比べるのが標準作業の出発点です。
NG例(△):改訂日が数年前のまま運用している。生産量が変わればタクトタイムも変わるので、標準作業は生産計画の変更に合わせて見直す対象です。設備や工法が変わっていないから改訂不要、という判断は作業標準書の話と混同しています。
NG例(△):標準手持ちを決めずに「なるべく少なく」と指示する。数を決めないと、多いか少ないかを誰も判定できません。工程間に何個と具体的に決めて、超えたら異常として扱う運用にしてはじめて機能します。異常が出たあとの動き方は方針管理と日常管理の日常管理側にあたります。
よくある質問
Q. 標準作業と作業標準書はどう違いますか?
A. 作業標準書は作り方や条件を書いた文書で、品質を作り込むためのものです。標準作業はタクトタイム・作業順序・標準手持ちを決めた仕組みで、生産のテンポを揃えるためのものです。前者は設計変更や工法変更で改訂し、後者は生産量が変わったときに見直します。客先監査では両方を別々に求められることがあります。
Q. タクトタイムとサイクルタイムの違いは何ですか?
A. タクトタイムは必要数から逆算した作るべき速さ、サイクルタイムは実際に作れている速さです。タクトタイムは稼働時間を必要数で割って求めるので、作業者の実力とは無関係に決まります。サイクルタイムがタクトタイムを超えていれば必要数に届かないため、この2つを比べるところから標準作業の検討が始まります。
Q. 編成効率が高ければラインは問題ないと判断してよいですか?
A. 判断できません。編成効率は総作業時間をタクトタイム×工程数で割った平均の指標なので、1つの工程だけがタクトタイムを超えていても全体では薄まって見えます。工程は直列につながっており、余裕のある工程が遅い工程を助けることはできません。まず各工程の最大値がタクトタイムを超えていないかを確認し、そのうえで編成効率を見てください。
まとめ
- 標準作業はタクトタイム・作業順序・標準手持ちの三要素で成り立つ
- 作業標準書は「どう作るか」、標準作業は「どのテンポで作るか」で役割が違う
- タクトタイムは実力ではなく必要数から決める。460分・400個なら69秒
- 編成効率92.4%でも、ネック工程がタクトを3秒超えていればラインは回らない
- 判定は「最大値がタクトを超えていないか」が先、編成効率は次に見る
まとめると、品質の作り込み条件は作業標準書、生産のテンポは標準作業、という役割分担です。そしてラインを評価するときは平均から見ないでください。ネック工程はいつも平均の陰に隠れています。
この記事で触れた管理項目の決め方はQC工程図とは|作り方と管理項目の決め方、作業環境を整える土台は5S活動とは|整理・整頓・清掃・清潔・躾の意味と事例で解説しています。あわせてご確認ください。