この記事でわかること
- コントロールプランの各欄に何を書くか
- 特殊特性の決め方と、FMEAとのつながり
- QC工程図との違い
- 測定頻度と対応計画の決め方(計算つき)
📌 前提知識:QC工程図の作り方を読んでいると理解しやすくなります
自動車部品の新規受注が決まり、客先から「コントロールプランを提出してください」と依頼が来ました。社内にはQC工程図があります。これを英語の書式に写せば済むだろう、と考えて作業を始めたところ、客先の書式には「特殊特性」「反応計画」といった、QC工程図にはない欄が並んでいました。
コントロールプランとQC工程図は、どちらも工程で何をどう管理するかを一覧にした帳票です。似ているぶん、違いを意識しないまま転記すると、肝心の欄が空欄のまま提出されます。
この記事では、コントロールプランの各欄の意味と、特に重要な特殊特性と測定頻度の決め方を整理します。
コントロールプランを使う場面
コントロールプランは、製品と工程の特性をどう管理するかを、工程の順に一覧にした文書です。自動車業界の品質マネジメント規格IATF 16949 で作成が求められ、次の場面で使います。
- 量産立ち上げの前に、管理方法を客先と合意するとき。試作・量産試作・量産の段階ごとに作り込みます
- 工程の管理項目を、作業者や検査員に伝えるとき。現場の作業標準や検査基準の元になる文書です
- 工程や設計を変更したとき。変更に合わせて改訂し、管理の抜けを防ぎます
NG例(△)として、FMEAとは無関係に作ったコントロールプランは機能しません。コントロールプランの管理項目は、FMEAで洗い出したリスクへの対策として決まるものだからです。FMEAで「影響が大きい」と評価した故障モードが、コントロールプランの管理項目に出てこなければ、分析と管理がつながっていない証拠です。
コントロールプランの欄と書き方
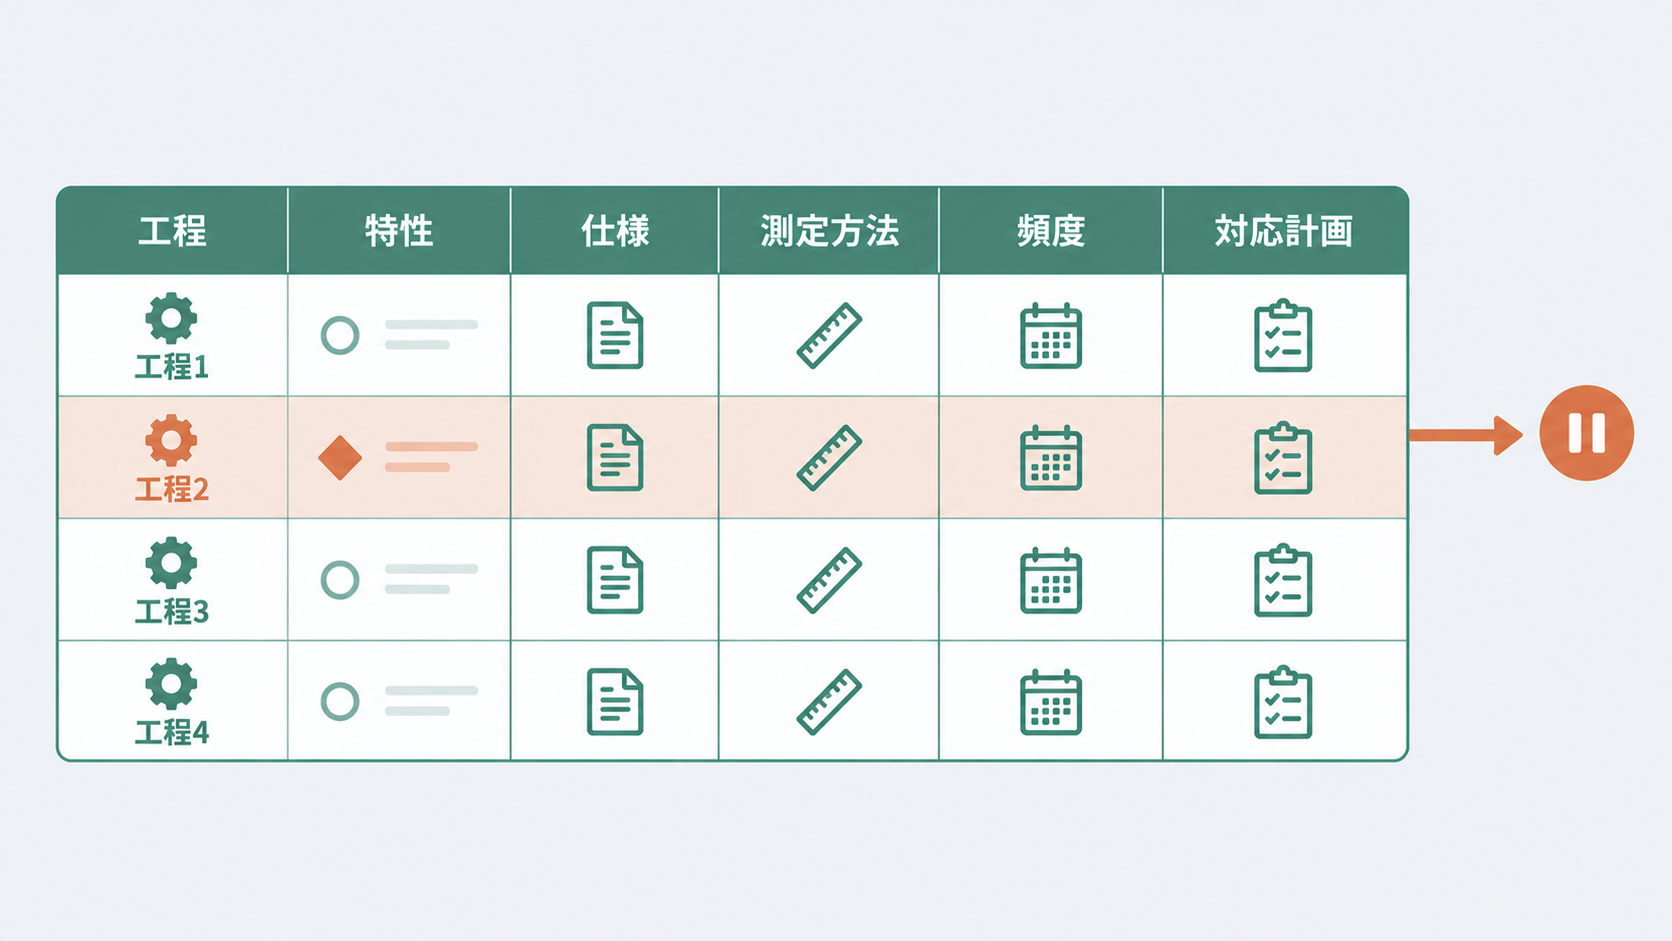
書式は客先によって多少異なりますが、主な欄は共通しています。
| 欄 | 書く内容 | 記入のポイント |
|---|---|---|
| 工程番号・工程名 | 工程フロー図と同じ番号・名称 | 工程フロー図・FMEAと番号を揃える |
| 機械・治具 | その工程で使う設備・治工具 | 設備ごとに条件が違うなら行を分ける |
| 特性(製品・工程) | 管理する製品特性と工程パラメータ | 寸法だけでなく温度・圧力などの工程条件も書く |
| 特殊特性の分類 | 特殊特性であれば記号 | 記号は客先指定に従う |
| 仕様・公差 | 規格値 | 図面・仕様書の値をそのまま転記する |
| 評価・測定方法 | 使う測定器と測り方 | 測定器の評価が済んでいるものを使う |
| サンプル(数・頻度) | 何個を、どの間隔で測るか | 頻度の根拠を説明できるようにする |
| 管理方法 | 管理図・チェックシート・ポカヨケなど | 記録の残し方まで決める |
| 対応計画(反応計画) | 異常が出たときに誰が何をするか | 「停止・隔離・連絡」を具体的に書く |
「評価・測定方法」には、ゲージR&Rなどで測定システムの評価が済んだ測定器を指定します。管理図で監視する項目なら、「管理方法」の欄にX-R管理図のように管理図の種類まで書きます。
特殊特性の決め方
特殊特性とは、安全や法規への適合、組付けや機能に大きく影響する製品特性・工程パラメータです。通常の特性より厳しく管理するため、コントロールプランや図面で記号をつけて区別します。
特殊特性を開発のどの段階で決めるか(APQPのフェーズ1で暫定リストを作る理由)はAPQPとは|5フェーズとPPAPの関係で解説しています。
記号や呼び方は客先によって異なります。重要度で2種類に分け、安全・法規に関わるものと、機能・組付けに関わるものを別の記号にする運用がよく見られます。社内で独自の記号を作る前に、必ず客先の指定を確認してください。
特殊特性の候補は、FMEAから拾うのが基本です。
- FMEAで影響度(厳しさ)が高い故障モードを抜き出す。安全や法規に関わるものは最優先
- その故障モードの原因となる製品特性や工程パラメータを特定する
- 客先の指定と照らし合わせ、特殊特性のリストを確定する
- 確定したリストを、図面・FMEA・コントロールプランのすべてに同じ記号で反映する
4つ目がよく抜けます。図面では特殊特性の記号がついているのに、コントロールプランでは通常の特性として扱われている。こうした食い違いは、監査で真っ先に指摘される箇所です。
QC工程図との違い
日本の製造現場で使われてきたQC工程図(QC工程表)は、コントロールプランとよく似た帳票です。どちらも工程の順に管理項目を並べますが、重点の置き方が違います。
| 観点 | QC工程図 | コントロールプラン |
|---|---|---|
| 成り立ち | 日本の品質管理で発達した社内帳票 | 自動車業界の規格で書式が定まった文書 |
| 特殊特性 | 欄がないことが多い | 専用の欄と記号で区別する |
| 異常時の処置 | 別の標準書に書くことが多い | 「対応計画」欄に必ず書く |
| 作成の段階 | 量産用が中心 | 試作・量産試作・量産の3段階で作る |
| FMEAとの連携 | 運用で連携させるが、様式に専用の欄はないことが多い | FMEAの結果を反映することが前提 |
QC工程図からコントロールプランを作るときは、表の中で差がある3つ、特殊特性・対応計画・FMEAとの連携を補うのが要点です。逆に言えば、この3つが揃っていれば、書式を変えるだけで中身はかなり流用できます。
測定頻度の決め方|異常時に何個さかのぼるか
サンプルの頻度欄は、なんとなく「1時間に1回」「ロットの最初と最後」と書かれがちです。頻度を決める根拠として使えるのが、異常が見つかったときに、何個までさかのぼって隔離する必要があるかという考え方です。
測定で異常が見つかったとき、前回の測定で正常だったことまでは確認できています。したがって隔離が必要なのは、前回の測定以降に作った製品です。
\[ \text{隔離が必要な最大数} = \text{生産速度(個/時)} \times \text{測定間隔(時間)} \]生産速度が1時間あたり200個の工程で計算すると、次のとおりです。Excelでは掛け算1回です。
=200*1     → 200個(1時間に1回測定)
=200*0.5   → 100個(30分に1回測定)
=200*0.25  → 50個(15分に1回測定)
| 測定頻度 | 異常時に隔離する最大数 | 1日(8時間)の測定回数 |
|---|---|---|
| 1時間に1回 | 200個 | 8回 |
| 30分に1回 | 100個 | 16回 |
| 15分に1回 | 50個 | 32回 |
頻度を倍にすると、隔離する数は半分になり、測定の手間は倍に増えます。この2つの釣り合いで頻度を決めるのが、根拠のある決め方です。特殊特性のように、流出したときの損失が大きい特性ほど頻度を上げ、条件によっては全数検査やポカヨケで異常品を作らない仕組みにします。
この「隔離する範囲」は、そのまま対応計画の欄に書く内容です。「異常を検知したら設備を停止し、前回測定以降の製品を隔離して全数選別する」のように、誰が読んでも同じ行動がとれる書き方にしてください。処置の流れは管理限界を超えたときの対応手順を参考にしてください。
よくある質問
Q. 試作・量産試作・量産で、コントロールプランは3種類作るのですか?
A. 段階ごとに作り込んでいくのが一般的です。試作段階では寸法や材料の確認が中心で、量産試作では量産条件での管理項目を追加し、量産段階で頻度や対応計画を確定させます。3つの別文書というより、同じ文書を段階的に育てるイメージです。
Q. 特殊特性はどのくらいの数にするのがよいですか?
A. 決まった数はありません。ただ、多すぎると重点管理の意味が薄れ、現場の負担だけが増えます。FMEAで影響度の高い故障モードにつながる特性に絞り、客先の指定と合わせて確定させてください。すべてを特殊特性にするのは、どれも重点管理していないのと同じです。
Q. 工程を変更したら、コントロールプランはいつ改訂しますか?
A. 変更を実施する前に改訂します。変更後の管理方法が決まっていない状態で生産を始めると、管理の抜けが生じます。変更の届け出と影響評価の進め方は4M変更管理で解説しています。
Q. 測定頻度は工程能力で決めてもよいですか?
A. 判断材料の1つです。工程能力が十分に高く安定している特性は頻度を下げやすく、工程能力が低い特性は頻度を上げるか全数検査にします。ただし工程能力だけで決めると、流出したときの損失の大きさが考慮されません。隔離する数の計算と合わせて判断してください。工程能力の評価は工程能力指数を参照してください。
📚 この記事の内容をもっと深く学ぶ
まとめ
- コントロールプランは、製品と工程の特性をどう管理するかを工程順に一覧にした文書
- 管理項目はFMEAの結果から決まる。特殊特性は影響度の高い故障モードから拾い、図面・FMEA・コントロールプランで記号を揃える
- QC工程図との差は、特殊特性・対応計画・FMEAとの連携の3点
- 測定頻度は「異常時に何個さかのぼるか」で決める。1時間200個の工程なら、1時間に1回で200個、30分に1回で100個
まとめると、社内の工程管理を整理するならQC工程図、客先と管理方法を合意し特殊特性を管理するならコントロールプラン、という使い分けです。すでにQC工程図がある工場なら、特殊特性・対応計画・FMEAとの連携の3つを補うところから始めてください。
コントロールプランの元になるリスク分析はFMEA、日本式の工程管理帳票はQC工程図で解説しています。あわせてご確認ください。