この記事でわかること
- ボトルネックの意味と、ライン全体の出来高が決まるしくみ
- 工程の能力表や滞留・稼働率からボトルネックを見つける方法(Excel対応)
- 制約理論の5ステップによる解消の順番と、次の工程へ移る理由
📌 前提知識:タクトタイムとは|サイクルタイムとの違いと計算を読んでいると理解しやすくなります
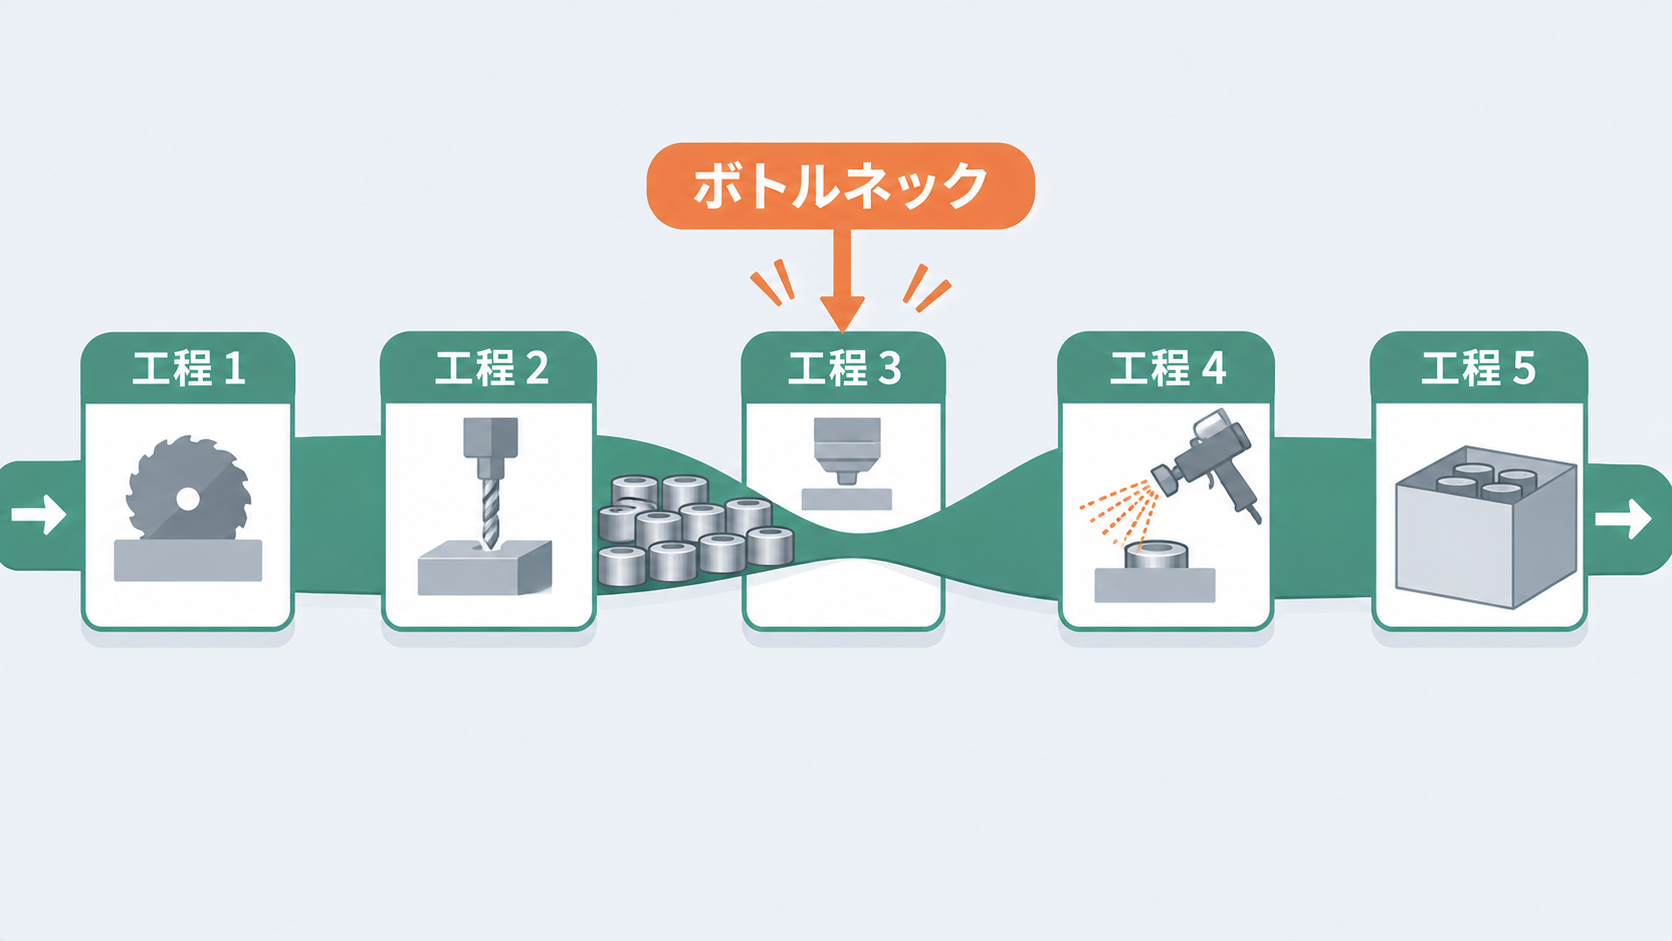
出来高を増やすために、切削の工程へ新しい設備を入れました。切削は確かに速くなったのに、ラインの1日の出来高はほとんど変わりません。次の工程の前に仕掛りの箱が積み上がり、現場からは「置き場が足りない」という声まで出てきました。
出来高を決めていたのは、切削ではなく別の工程だったわけです。全体の流れを決めている工程がボトルネックです。この記事では、言葉の意味を確認し、工程の能力表からの見つけ方、現場での見分け方、解消の順番までを例題で整理します。
ボトルネックを調べる場面
次のようなときは、改善の前にボトルネックを確かめます。
- 出来高が足りないとき。どの工程に手を入れれば増えるかを決めます
- 特定の工程の前に仕掛りがたまるとき。流れが詰まっている場所の目印です
- 設備の投資先を決めるとき。効かない工程に投資するのを防ぎます
ボトルネックとは:意味と語源
ボトルネックは、一連の工程の中で、能力の限界が全体の能力を下げている工程のことです。英語の bottleneck は「瓶の首」の意味です。瓶がどれだけ大きくても、中身が出る速さは細い首で決まる、というたとえから来ています。
ビジネスでは「人手不足がボトルネックだ」のように、全体の進みを遅らせている原因という意味でも使います。言い換えるなら「制約」「隘路(あいろ)」「ネック」「律速」などです。製造の現場では、もっと具体的に「最も能力の低い工程」を指します。
工程の能力表から見つける
工程が順に流れるラインでは、全体の能力は最も低い工程の能力で決まります。
\[
\text{ライン全体の能力} = \min(\text{各工程の能力})
\]
5工程のラインで、1時間あたりの能力を調べた例です(説明のために組み立てた数字です)。あわせて、1時間に55個流すときの稼働率も計算します。
| 工程 | 能力(個/時) | 稼働率(需要55個/時) |
|---|---|---|
| A 切削 | 120 | 45.8% |
| B 洗浄 | 90 | 61.1% |
| C 熱処理 | 60 | 91.7% |
| D 研削 | 100 | 55.0% |
| E 検査 | 110 | 50.0% |
Excelでは、工程名をA2:A6、能力をB2:B6に入れて、全体の能力が =MIN(B2:B6)、その工程名が =INDEX(A2:A6,MATCH(MIN(B2:B6),B2:B6,0))、需要をD1に入れて稼働率が =$D$1/B2(書式は%)です。全体の能力は60個/時で、ボトルネックはC工程です。
能力は、1個あたりの時間からも出せます。サイクルタイムが6秒なら 3600÷6=600個/時です。実際の能力を見るときは、設備の止まる時間も入れます。求め方は設備総合効率(OEE)とは|3要素の計算と保全で解説しています。
どこを直すと効くか
能力表があると、改善の効果を前もって計算できます。次の表は能力の変化で、需要が能力を上回っているときに、出来高の増加として効きます。
| 対策 | ライン全体の能力 | 効果 |
|---|---|---|
| B を90→120に上げる | 60個/時のまま | なし |
| C を60→80に上げる | 80個/時 | +33% |
| C を60→100に上げる | 90個/時 | +50%(次は B が上限) |
冒頭の切削の投資が効かなかったのは、このためです。ボトルネック以外の工程をいくら速くしても全体は増えず、C の前に仕掛りが増えるだけです。
止まったときの損失の大きさも違います。C が1時間止まると、ライン全体の能力が60個分失われます。C には余力がほとんどなく(稼働率91.7%)、取り戻すのに時間がかかります。一方、C の手前に1時間分以上の仕掛りがあって C が材料待ちにならなければ、能力に余裕のある A が1時間止まっても全体の出来高は落ちません。保全の優先順位を決めるときも、この差を使います。
現場で見分ける3つの方法
能力の数字がそろわないときは、現場の様子から見分けます。
- 仕掛りのたまり:手前に仕掛りが積み上がっている工程が候補です。ただし、複数の工程でたまっているときは、この方法だけでは決められません
- 稼働率:能力に対して最も高い割合で動いている工程が候補です。ただし、全工程が同じくらいの稼働率なら、1か所を上げても大きな効果は出ません
- 待ちの1つ前:材料を待って止まっている工程があれば、その1つ前がボトルネックのことが多いです
どの工程で待っているかを数字にするには、工程ごとの着手と完了の時刻を記録します。短い停止が原因のときはチョコ停とは|記録の取り方とOEEへの影響の計算の手順が使えます。
解消の手順:制約理論の5ステップ
ボトルネックを扱う考え方に、ゴールドラットの制約理論(TOC)があります。次の5ステップで進めます。
- 見つける:全体を制約している工程を特定します。例題の C です
- 使い切る:投資の前に、今の C の能力を無駄なく使います。止まる時間、段取り、不良を減らします
- ほかを合わせる:C より前の工程は、C が処理できる速さに合わせて投入します。C の前に必要以上の仕掛りを積んでも意味がありません(C が材料切れで止まらない分だけにします)
- 能力を上げる:それでも足りなければ、設備の増設や残業、外注で C の能力そのものを上げます
- 最初に戻る:C が解消したら、ボトルネックは別の工程に移ります。もう一度1から見直します
順番が大事です。多くの現場は4から始めがちですが、2と3なら投資なしで進められます。C 自身と C より後の工程の不良を減らす効果も大きく、C を通ったあとで捨てる1個は、C の貴重な能力を1個分失ったのと同じです。
ボトルネックは移る
例題で C を100個/時まで上げると、全体は90個/時で頭打ちになり、ボトルネックは B に移ります。品種の構成や注文量が変わるだけでも移ります。一度見つけて終わりではなく、新しい注文を受けるときに各工程の負荷を見直します。
工程の流れとムダの全体像はトヨタ生産方式とは|ジャストインタイムと自働化・7つのムダ、作業そのものの見直しはECRSとは|改善の4原則と工数の計算例で解説しています。
よくある質問
Q. ボトルネックの意味を簡単に言うと?
A. 全体の進みを決めてしまう、いちばん流れの細い部分のことです。瓶の首が語源で、製造では最も能力の低い工程を指します。
Q. ボトルネックの言い換えは?
A. 「制約」「隘路」「ネック」「律速」などです。社内の資料なら「能力の最も低い工程」と具体的に書くほうが伝わります。
Q. ボトルネック以外の工程を改善しても意味はありませんか?
A. 全体の出来高は増えません。ただし、不良やコストを減らす効果はあるので、目的が出来高かどうかで判断します。ボトルネックの前に必要以上の仕掛りを増やす改善は避けます。
Q. ボトルネックはどう見つけますか?
A. 工程ごとの能力を並べて最も低い工程を探すのが基本です。数字がないときは、仕掛りのたまる工程、稼働率の最も高い工程、待っている工程の1つ前を見ます。
📚 この記事の内容をもっと深く学ぶ
まとめ
- ボトルネックは、能力の限界が全体の能力を決めている工程。語源は瓶の首
- 全体の能力は各工程の能力の最小値。例題は60個/時で C 工程
- C 以外を上げても全体は増えない。C を80にすれば全体も80、100にすると B の90が上限
- 見分ける目印は、仕掛りのたまり、稼働率、待っている工程の1つ前
- 解消は、見つける→使い切る→ほかを合わせる→能力を上げる→最初に戻る、の順
能力の数字があるなら能力表で、ないなら現場の仕掛りと待ちで見つける、という使い分けです。まずは自分のラインの工程を並べて、1時間あたりの能力を書き出すところから始めてみてください。
生産の速さの決め方はタクトタイムとは|サイクルタイムとの違いと計算、工程の実力の指標は設備総合効率(OEE)とは|3要素の計算と保全で解説しています。あわせてご確認ください。