この記事でわかること
- チョコ停と故障停止(ドカ停)の違い
- チョコ停が日報に残らず、性能稼働率に隠れてしまう理由
- チェックシートでの記録とパレート図での絞り込み、なくしたときのOEEの改善量の計算(Excel対応)
📌 前提知識:設備総合効率(OEE)とは|3要素の計算と保全を読んでいると理解しやすくなります
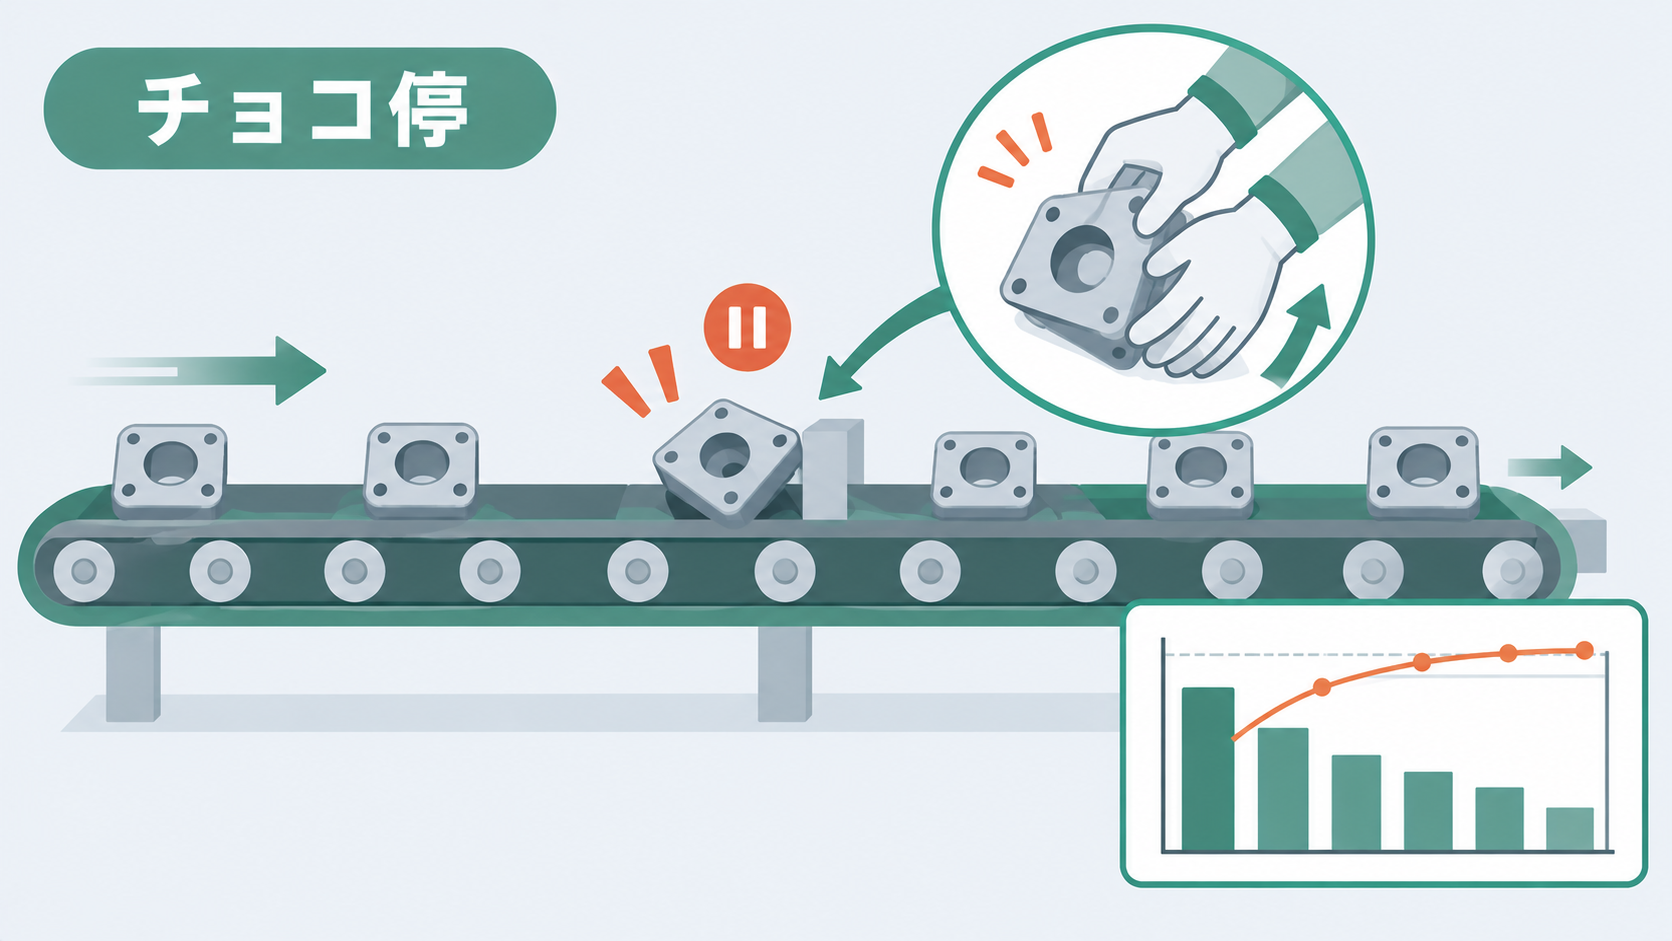
自動組立機の日報を見ると、故障で止まったのは段取りを含めて40分だけ。時間稼働率は90%を超えています。それなのに、1日の生産数が計画に届きません。ラインのそばに1時間立ってみると、部品が詰まって止まり、作業者が取り除いて再スタートする、という小さな停止が何度も起きていました。
この「すぐ直る小さな停止」がチョコ停です。1回は1〜2分でも、回数が多いと1日で数十分に積み上がります。しかも、故障ではないので日報に書かれないことがほとんどです。この記事では、チョコ停がどこに隠れているかを数字で確かめ、記録して絞り込み、なくしたときの効果を計算するところまでを追います。
チョコ停を調べる場面
チョコ停は、どの設備でも起きますが、次のような場面で調べる価値が大きくなります。
- 故障の停止時間は少ないのに、生産数が計画に届かないとき。止まっている時間が日報の外にある疑いがあります
- 部品の供給・搬送・位置決めを自動で行う設備(組立機、包装機、搬送コンベアなど)
- 作業者が設備のそばを離れられず、ほかの作業を受け持てないとき。チョコ停の処置のために人が張り付いていることがあります
一方で、1回の停止が長く、部品交換や修理が必要なものはチョコ停ではなく故障停止です。こちらは停止時間が日報に残るので、保全の記録から原因を追います。
チョコ停と故障停止(ドカ停)の違い
チョコ停は、設備が短い時間止まり、作業者が詰まった部品を取り除く、リセットボタンを押す、といった簡単な処置で元に戻る停止のことです。大きく長い故障停止を、現場ではドカ停と呼んで区別します。
| 項目 | チョコ停 | 故障停止(ドカ停) |
|---|---|---|
| 1回の長さ | 数秒〜数分 | 数十分〜数時間 |
| 直し方 | 作業者が取り除く・リセットする | 保全担当が部品交換・修理する |
| 記録 | 日報に残らないことが多い | 保全記録に残る |
何分までをチョコ停とするかは会社によって違い、「5分未満」「部品交換を伴わないもの」などと決めます。数字そのものより、社内で線を引いて、記録する人によって分け方が変わらないようにすることが大切です。
チョコ停は性能稼働率に隠れる
設備総合効率(OEE)は、時間稼働率×性能稼働率×良品率で計算します。日報に残る故障停止や段取りは時間稼働率に入りますが、記録されないチョコ停は「動いていたはずの時間」に含まれたままになり、性能稼働率を下げます。冒頭の自動組立機で計算してみます。
- 負荷時間(動かす予定の時間):480分
- 日報に残った停止(故障・段取り):40分 → 稼働時間 440分
- 理論サイクルタイム:0.4分(1個24秒)、生産数:950個、うち良品:931個
\[ \text{性能稼働率} = \frac{\text{理論サイクルタイム} \times \text{生産数}}{\text{稼働時間}} = \frac{0.4 \times 950}{440} = 0.8636 \]
Excelでは、B2に理論サイクルタイム、B3に生産数、B4に稼働時間を入れて =B2*B3/B4 → 86.36%です。時間稼働率は 440÷480=91.67%、良品率は 931÷950=98.00%なので、OEE は次のとおりです。
\[ \text{OEE} = 0.9167 \times 0.8636 \times 0.9800 = 0.7758 \]
Excelでは =(440/480)*(0.4*950/440)*(931/950) → 77.58%です。性能稼働率が86.36%ということは、稼働時間440分のうち、理論どおりなら380分で作れる量しか作れていない、つまり60分ぶんを失っています。この60分の中に、チョコ停と速度の低下が入っています。次の節で記録してみると、このうち39.5分がチョコ停、残りが速度の低下でした。日報だけを見て「時間稼働率91.7%で問題なし」と判断すると、この60分が見えません。
チョコ停を記録して絞り込む手順
手順1:チェックシートで1〜2週間記録する
まずは、止まるたびに書き込むチェックシートを設備の横に置きます。欄は「時刻」「現象(何が起きたか)」「処置」「止まっていた時間(分)」の4つで十分です。現象の欄は、あらかじめ候補(部品詰まり、センサー誤検知、ワーク位置ずれ、その他)を印刷しておき、正の字で数えられるようにすると書く手間が減ります。チェックシートの作り方はチェックシートと層別の使い方|QC七つ道具で解説しています。
設備の制御盤(PLC)に停止の回数や時刻が残っている場合は、それを使うと書き漏れがありません。ただし、現象の分け方は記録からは分からないことが多いので、最初の数日は人の記録と並べて使います。
手順2:現象ごとに回数と時間を集計する
ある1日の記録を集計すると、チョコ停は25回、合計39.5分でした。時間の長い順に並べます。
| 現象 | 回数 × 1回の平均時間 | 合計時間(累積比率) |
|---|---|---|
| 部品詰まり | 11回 × 1.8分 | 19.8分(50.1%) |
| センサー誤検知 | 7回 × 1.5分 | 10.5分(76.7%) |
| ワーク位置ずれ | 4回 × 1.4分 | 5.6分(90.9%) |
| その他 | 3回 × 1.2分 | 3.6分(100%) |
Excelでは、C列に回数、D列に平均時間を入れ、E列に =C2*D2、累積比率のF列に =SUM($E$2:E2)/SUM($E$2:$E$5) と入れて下へコピーします。部品詰まりだけで半分、センサー誤検知を足すと4分の3を超えます。この表をそのままパレート図にすると、どこから手をつけるかが一目でわかります。作り方はExcelでパレート図を作る方法|不良の改善優先度を見える化にまとめています。
回数で並べるか、時間で並べるかで順位が変わることがあります。生産数への影響を見たいときは時間で、作業者の手間を減らしたいときは回数で並べます。
手順3:なくしたときの効果を計算する
いちばん大きい部品詰まりをなくすと、19.8分が生産に回ります。理論サイクルタイム0.4分で割ると、1日あたり 19.8÷0.4=49.5個、約50個多く作れる計算です。Excelでは =19.8/0.4 です。
\[ \text{性能稼働率} = \frac{0.4 \times (950 + 49.5)}{440} = 0.9086 \]
Excelでは =0.4*(950+49.5)/440 です。良品率98%は変わらないものとして OEE を出すと =(440/480)*(0.4*(950+49.5)/440)*0.98 で、性能稼働率は86.36%から90.86%に、OEE は77.58%から81.63%に上がります。年240日稼働として、49.5×240=約11,880個分の能力です。設備を1台増やす前に、チョコ停の1項目をなくすほうが安く済むことは珍しくありません。
チョコ停を減らすときの注意点
- 処置の前に、止まった瞬間を観察する。詰まった部品を取り除くと原因の手がかりも消えます。手が空いている人がスマートフォンで動画を撮っておくと、詰まり方の違いが見えます
- 「作業者の注意」で終わらせない。部品の供給の向き、シュートの角度、センサーの位置など、設備とワークの側の原因まで掘り下げます。掘り下げ方はなぜなぜ分析のやり方|5回のなぜで真因にたどり着く手順で解説しています
- 部品のロットや仕入れ先の違いも見る。特定のロットのときだけ詰まるなら、設備ではなく部品の寸法のばらつきが原因かもしれません
- 対策のあとも記録を続ける。同じ期間の回数と時間を対策の前後で比べ、減ったことを数字で確かめます
よくある質問
Q. チョコ停と空転はどう違いますか?
A. チョコ停は設備が止まっている状態、空転は設備は動いているのに部品が来ないなどで製品ができていない状態です。どちらも短い時間で元に戻り、日報に残りにくい点が共通していて、OEE ではどちらも性能稼働率を下げる損失として扱います。
Q. チョコ停は何分以内のものを指しますか?
A. 決まった基準はありません。「5分未満」や「部品交換を伴わないもの」などと会社ごとに決めます。大切なのは社内で線を引き、記録する人によって分け方が変わらないようにすることです。
Q. 記録する時間がないときはどうしますか?
A. まずは回数だけを、現象ごとに正の字で数えます。1回の時間は、何回か計ってみておよその平均を出せば足ります。設備の制御盤に停止の記録が残っていれば、それを使うと書き漏れがありません。
Q. チョコ停を減らすとOEEはどれくらい上がりますか?
A. なくした時間を理論サイクルタイムで割った数だけ生産数が増え、性能稼働率が上がります。例題では1日19.8分の部品詰まりをなくすと約50個増え、OEE は77.58%から81.63%に上がりました。
📚 この記事の内容をもっと深く学ぶ
まとめ
- チョコ停は、設備が短く止まり、簡単な処置で元に戻る停止。故障停止(ドカ停)と違って日報に残りにくい
- 記録されないチョコ停は性能稼働率に隠れる。例題では時間稼働率91.67%でも、性能稼働率86.36%で60分ぶんを失っていた
- チェックシートで現象・時間を1〜2週間記録し、時間の長い順に並べると、上位2項目で4分の3を超えた
- 部品詰まり(19.8分)をなくすと1日約50個の増産、OEE は77.58%から81.63%に上がる
まとめると、長い停止は故障停止として保全記録で、短い停止はチョコ停としてチェックシートで追い、両方の効果を OEE でまとめて確かめる、という分け方です。まずは生産数が足りない設備の横に1日立ち、止まった回数を数えるところから始めてみてください。
OEE の3要素の計算と設備の実力の見方は設備総合効率(OEE)とは|3要素の計算と保全、理論サイクルタイムと生産の速さの関係はタクトタイムとは|サイクルタイムとの違いと計算で解説しています。あわせてご確認ください。