この記事でわかること
- H7/g6 のような記号の読み方と、すきまばめ・中間ばめ・しまりばめの違い
- よく使う組み合わせのすきまの一覧表と、最大・最小すきまの計算
- ばらつきを考えると、中間ばめでしまる確率がどれくらいか(Excel対応)
📌 前提知識:公差とは|寸法公差の表し方とはめあい・工程能力との関係を読んでいると理解しやすくなります
図面の軸受の座に「φ30 H7」、相手の軸に「φ30 g6」と書いてありました。組立の担当から「これはスルッと入るのか、圧入なのか」と聞かれましたが、記号だけではすぐに答えられません。測定の担当も、合否の上限と下限を数字で知りたいと言っています。
はめあいは、穴と軸の組み合わせ方を記号で指定する決まりです。記号を読めれば、すきまの最大と最小がすぐ計算できます。この記事では、記号の読み方と3つのはめあいの違い、よく使う組み合わせの一覧表を確認し、ばらつきを考えたときの見方までを例題で整理します。
はめあい公差を使う場面
はめあい公差は、穴と軸を組み合わせる部品で、組んだときの動きを決めたいときに使います。
- 軸が穴の中で動く部分:滑り軸受、案内のピンなど。すきまが必要です
- 位置を決めて組む部分:位置決めピン、はめ込みの部品など。がたを小さくします
- 抜けないように固定する部分:圧入する軸やブッシュなど。しめしろが必要です
現場では、図面の記号から検査の合否の値を出すときや、限界ゲージの通り側・止まり側の寸法を決めるときに、この読み方が要ります。
H7/g6 の読み方
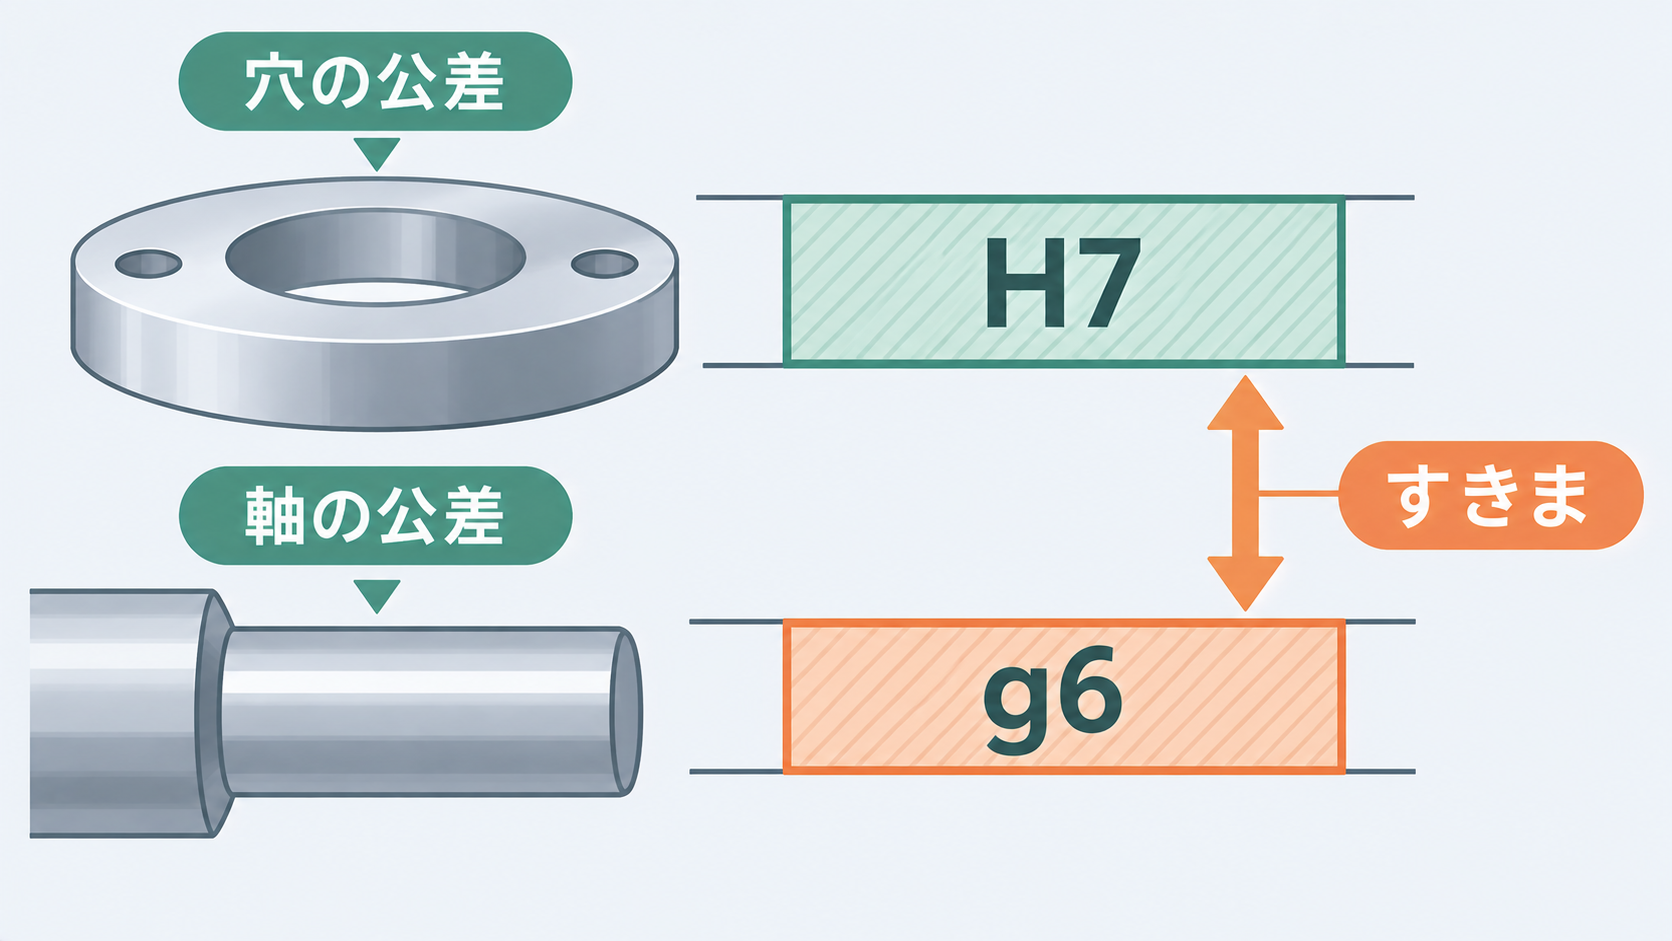
「φ30 H7/g6」は、基準の寸法が30mmで、穴が H7、軸が g6 という意味です。
- 大文字は穴、小文字は軸です。H は穴、g は軸を表します
- アルファベットは公差の位置です。基準の寸法からどれだけ離れた場所に公差を置くかを表します。H は下の許容差が0、h は上の許容差が0です
- 数字は公差の大きさです。同じ寸法なら、数字が大きいほど公差の幅が広くなります
JIS B 0401 の表で φ30 を引くと、値は次のとおりです。寸法の区分は「18を超え30以下」の行を見ます。
| 記号 | 上の許容差 | 下の許容差 | 許される寸法 |
|---|---|---|---|
| 穴 H7 | +21µm | 0 | 30.000〜30.021mm |
| 軸 g6 | −7µm | −20µm | 29.980〜29.993mm |
すきまばめ・中間ばめ・しまりばめの違い
はめあいは、組んだときの状態で3つに分かれます。
| 種類 | 組んだときの状態 | H7 と組む軸の例 | 使う場面の例 |
|---|---|---|---|
| すきまばめ | 常にすきまができる | g6・h6 | 回る軸、滑る部分、手で抜き差しする部分 |
| 中間ばめ | 実寸法によって、すきまか、しめしろのどちらかができる | k6・m6・n6 | 位置決め、軽い力で組む部分 |
| しまりばめ | 常にしめしろができる | p6 | 圧入して固定する部分 |
h6 は最小すきまが0なので、すきまばめの中で最もきつい組み合わせです。寸法の組み合わせによっては手で入らないこともあります。p6 も小さい寸法の区分では最小しめしろが0で、しめしろがほとんど残らない組み合わせが出ます。
最大すきま・最小すきまの計算
すきまは「穴の寸法−軸の寸法」です。最大すきまは最も大きい穴と最も小さい軸、最小すきまは最も小さい穴と最も大きい軸の組み合わせで出ます。
\[
\text{最大すきま} = \text{穴の上の許容差} – \text{軸の下の許容差}
\]
\[
\text{最小すきま} = \text{穴の下の許容差} – \text{軸の上の許容差}
\]
φ30 H7/g6 なら、次のとおりです。
\[
\text{最大すきま} = 21 – (-20) = 41\ \mu\text{m}, \qquad \text{最小すきま} = 0 – (-7) = 7\ \mu\text{m}
\]
Excelでは、穴の上・下の許容差をB2・B3、軸の上・下の許容差をC2・C3に入れて、最大すきまが =B2-C3、最小すきまが =B3-C2 です。結果がマイナスなら、しめしろという意味です。最小が0以上ならすきまばめ、最大が0以下ならしまりばめ、プラスとマイナスにまたがれば中間ばめです。
よく使うはめあいの一覧表(穴 H7 の場合)
穴を H7 に固定した組み合わせで、寸法の区分ごとにすきまを計算した表です。単位は µm で、マイナスはしめしろです。「最小〜最大」の順に書いています。
| 軸 | 10を超え18以下 | 18を超え30以下 | 30を超え50以下 | 種類 |
|---|---|---|---|---|
| g6 | +6〜+35 | +7〜+41 | +9〜+50 | すきまばめ |
| h6 | 0〜+29 | 0〜+34 | 0〜+41 | すきまばめ |
| k6 | −12〜+17 | −15〜+19 | −18〜+23 | 中間ばめ |
| m6 | −18〜+11 | −21〜+13 | −25〜+16 | 中間ばめ |
| n6 | −23〜+6 | −28〜+6 | −33〜+8 | 中間ばめ |
| p6 | −29〜0 | −35〜−1 | −42〜−1 | しまりばめ |
元にした寸法許容差は次のとおりです。各マスは「上の許容差/下の許容差」です。
| 記号 | 10を超え18以下 | 18を超え30以下 | 30を超え50以下 |
|---|---|---|---|
| H7 | +18/0 | +21/0 | +25/0 |
| g6 | −6/−17 | −7/−20 | −9/−25 |
| h6 | 0/−11 | 0/−13 | 0/−16 |
| k6 | +12/+1 | +15/+2 | +18/+2 |
| m6 | +18/+7 | +21/+8 | +25/+9 |
| n6 | +23/+12 | +28/+15 | +33/+17 |
| p6 | +29/+18 | +35/+22 | +42/+26 |
この表は、JIS B 0401 を抜粋した工具メーカーの資料と、ISO 286 の表から作りました。設計や検査の基準にするときは、JIS の本文か社内の規格で値を確かめてください。
ばらつきを考えると:中間ばめはどれくらいしまるか
表の最大・最小は、最も悪い寸法どうしが組み合わさったときの値です。実際の部品はばらつくので、そんな組み合わせはめったに起きません。ここからは、工程のばらつきを入れて考えます。
説明のために、穴も軸も公差の中心を狙って加工され、正規分布に従い、公差の幅がちょうど±3σ(幅=6σ)だと仮定します。φ30 H7/g6 では、次のように計算します。
\[
\sigma_{\text{穴}} = \frac{21}{6} = 3.5\ \mu\text{m}, \qquad
\sigma_{\text{軸}} = \frac{13}{6} = 2.17\ \mu\text{m}
\]
穴と軸は別々に加工されるので、すきまのばらつきは分散の足し算で求めます。
\[
\sigma_{\text{すきま}} = \sqrt{3.5^2 + 2.17^2} = 4.12\ \mu\text{m}
\]
Excelでは =SQRT(3.5^2+2.17^2) です。平均のすきまは、穴の中心 +10.5 と軸の中心 −13.5 の差で 24µm なので、すきまの大半(±3σ)は約12〜36µm に入ります。表の 7〜41µm より狭い範囲です。
同じ計算を φ30 H7/k6 にすると、軸の中心は +8.5、公差の幅は同じ13µm なので、平均のすきまは +2µm、σ は同じ 4.12µm です。すきまが0より小さくなる、つまりしまる確率は次の式で出ます。
=NORM.DIST(0,2,4.12,TRUE)
結果は約0.31です。H7/k6 で組むと、この仮定では約3割がしまり、約7割にすきまができます。同じ図面で組みやすさが品物ごとに違うのはこのためです。正規分布の確率の計算は正規分布とは|確率密度関数とExcelで確率を計算する手順で解説しています。
実際の工程は公差の中心からずれていることもあります。平均や標準偏差を測った値に置き換えて同じ計算をすると、自分の工程の数字が出ます。公差の幅と必要な標準偏差の関係は公差と標準偏差の関係|規格から必要なばらつきを逆算、部品が3つ以上重なるときの計算はモンテカルロ法とは|Excelで公差の不良率を求める手順が参考です。
よくある間違い
- 大文字と小文字を取り違える:H7 は穴、h7 は軸です。値はまったく違います
- 区分の境目を読み違える:区分は「を超え〜以下」です。φ30 は「18を超え30以下」、φ30.1 は「30を超え50以下」の行です
- 測定器の分解能が足りない:軸 g6 の公差は φ30 で13µm です。分解能0.01mm(10µm)のマイクロメーターでは、公差の幅の約4分の3にあたり、合否の判断が難しいことがあります。穴の H7 は外側マイクロメーターでは測れないので、別の測定器を使います。測定器の選び方はノギスとマイクロメーターの読み方|目盛と測定誤差を見てください
- 表の値を温度を考えずに比べる:寸法は20℃で決められています。加工直後の熱い部品をすぐ測ると、µm の桁で値がずれます
よくある質問
Q. H7/g6 はどんなはめあいですか?
A. すきまばめです。φ30 なら穴は0〜+21µm、軸は−7〜−20µm で、すきまは7〜41µm です。常にすきまができるので、軸を動かす部分に使います。
Q. H7/h6 は手で入りますか?
A. 最小すきまが0のすきまばめで、寸法によってはきつく感じます。φ30 のすきまは0〜34µm です。がたを小さくしたい位置決めで使います。
Q. 中間ばめはすきまとしめしろのどちらが出ますか?
A. 実寸法によって、どちらにもなります。φ30 H7/k6 は−15〜+19µm で、穴と軸が公差の中心を狙って正規分布に従うと仮定すると、約3割がしまります。
Q. 一覧表にない寸法や記号はどう調べますか?
A. JIS B 0401 の表で、基準の寸法の区分と記号から上下の許容差を引きます。すきまは「穴の許容差−軸の許容差」で計算できます。設計の基準には JIS の本文か社内規格の値を使います。
📚 この記事の内容をもっと深く学ぶ
まとめ
- H7/g6 は、大文字が穴・小文字が軸、アルファベットが公差の位置、数字が公差の大きさを表す
- はめあいは、すきまばめ(g6・h6)、中間ばめ(k6・m6・n6)、しまりばめ(p6)の3つ
- 最大すきま=穴の上の許容差−軸の下の許容差、最小すきま=穴の下の許容差−軸の上の許容差。φ30 H7/g6 は7〜41µm
- ばらつきを入れると、H7/g6 のすきまの大半は約12〜36µm に入る。H7/k6 は仮定のもとで約3割がしまる
- 区分は「を超え〜以下」で読む。設計の基準には JIS の本文の値を使う
動かす部分は g6、位置決めは h6〜k6、固定は p6 を起点に考える、というのが使い分けの目安です。まずは手元の図面の記号を表に当てはめて、最大・最小すきまを計算してみてください。
公差の表し方の全体像は公差とは|寸法公差の表し方とはめあい・工程能力との関係、測定結果の信頼性の見方は測定の不確かさとは|合成と拡張の計算手順で解説しています。あわせてご確認ください。