この記事でわかること
- ノギスの目盛(本尺とバーニヤ)の読み方
- マイクロメーターの目盛(スリーブとシンブル)の読み方と、0.5mmの読み落とし
- 温度や測定力による誤差と、公差の幅に合わせた測定器の選び方
📌 前提知識:測定誤差と有効数字|データの信頼性を確保する基礎を読んでいると理解しやすくなります
新しく配属された検査員が、軸の外径をマイクロメーターで測って「7.37mm」と記録しました。規格は7.85〜7.90mmなので不合格です。ところが、同じ部品を班長が測り直すと7.87mm。部品ではなく、目盛の読み方が違っていました。
ノギスとマイクロメーターは、製造現場で最もよく使う測定器です。目盛の読み方そのものは数分で覚えられますが、ちょうど0.5mmずれる読み間違いや、温度による誤差は、慣れた人でも起こします。この記事では、目盛の読み方を例題の数字で確かめたうえで、誤差の出どころと、公差に合わせた測定器の選び方までを整理します。
ノギスとマイクロメーターを使う場面
どちらも長さを測る道具ですが、得意なことが違います。
| 測定器 | 測れるもの | 最小読取り値 |
|---|---|---|
| ノギス | 外径・内径・深さ・段差(1本で4通り) | 0.05mm(アナログ)、0.01mm(デジタル) |
| 外側マイクロメーター | 外径・厚さ(測定範囲は25mmごと:0〜25mm、25〜50mm など) | 0.01mm(アナログ)、0.001mm(デジタル) |
- ノギスは、測れる範囲が広く、内径や深さも1本で測れます。受入検査や、公差の広い寸法の確認に向いています
- マイクロメーターは、ねじの送りで測るので、細かい寸法を安定して測れます。軸の外径や板の厚さなど、公差の狭い寸法に使います
一方で、公差が0.01mmを切るような寸法や、量産でたくさんの部品を測る場面には、どちらも向きません。前者はより細かい測定器(電気マイクロメーターなど)、後者は限界ゲージや自動測定を使います。
ノギスの読み方|本尺とバーニヤ
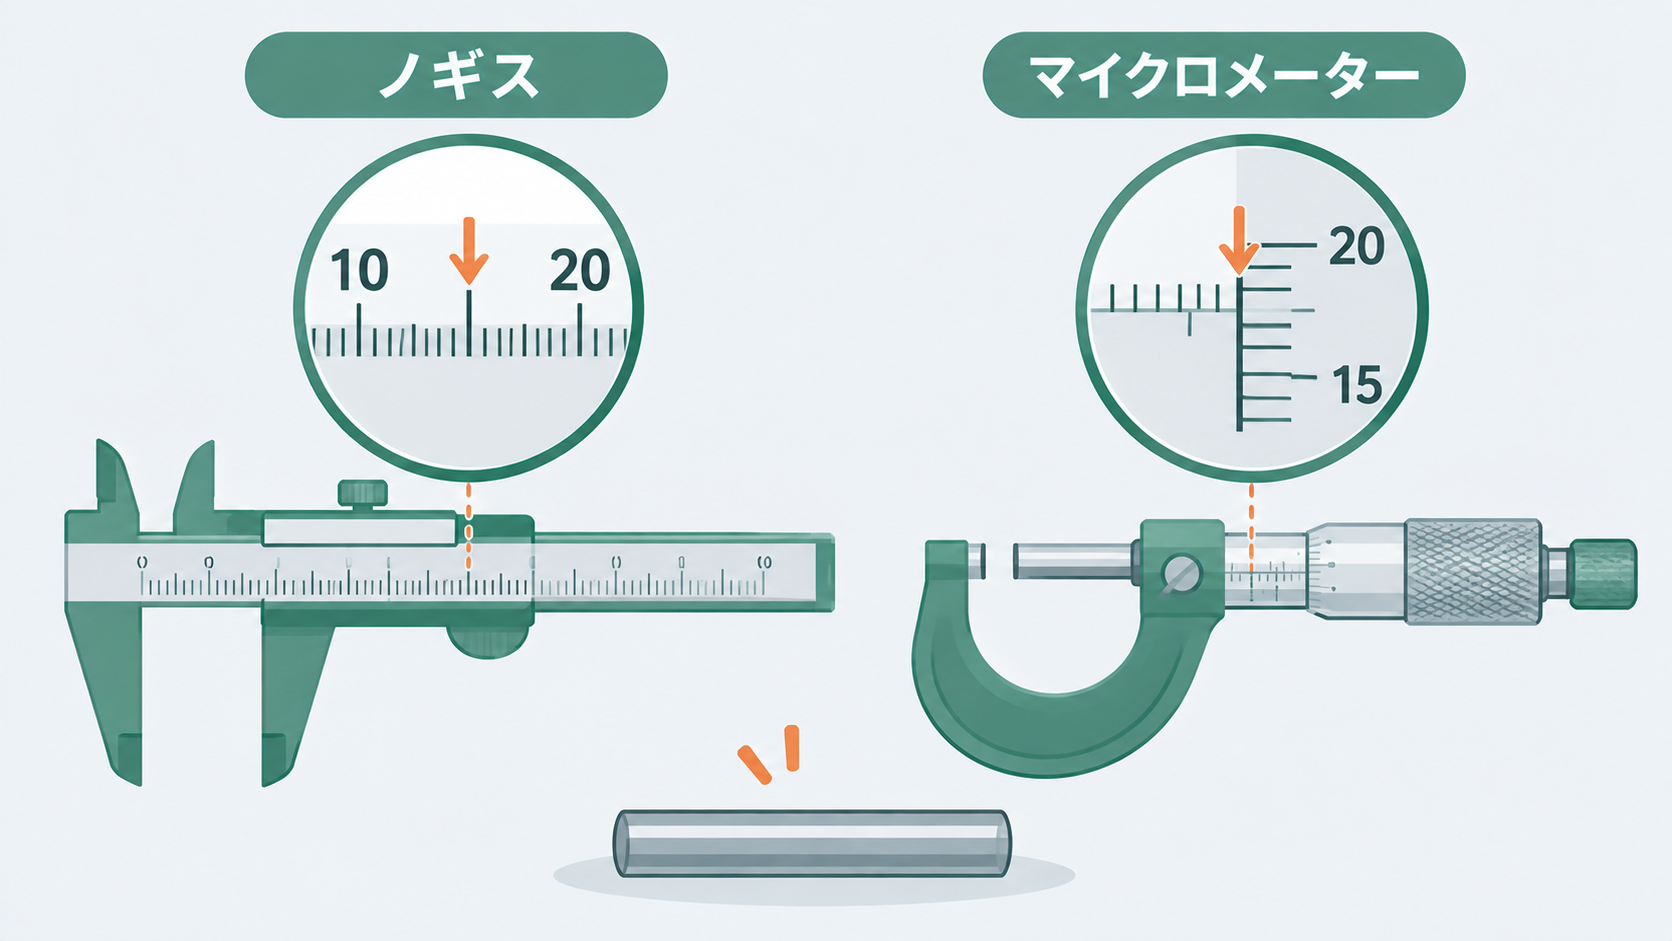
ノギスには、1mm刻みの本尺と、それに沿って動くバーニヤ(副尺)の2つの目盛があります。最小読取り値0.05mmのノギスでは、バーニヤは19mmの長さを20等分しています。1目盛は 19÷20=0.95mm で、本尺の1mmより0.05mmだけ短くなっています。
この0.05mmの差を使って、1mmより細かい値を読みます。手順は2つです。
- バーニヤの「0」の線が、本尺のどこにあるかを見る。0の線の左にある本尺の目盛が、mmの整数部分です
- 本尺の目盛とバーニヤの目盛が、一直線にそろっている所を探す。その線が0から何本目かに0.05mmを掛けたものが、小数部分です
例題:本尺23mm、バーニヤ7本目がそろった場合
バーニヤの0の線が、本尺の23mmと24mmの間にありました。本尺とそろっているのは、バーニヤの0から数えて7本目の線です。
\[ \text{読み} = 23 + 7 \times 0.05 = 23.35 \]
読みは23.35mmです。Excelで記録を集計するときは、整数部分をB列、そろった線の本数をC列に入れて =B2+C2*0.05 とすれば同じ値が出ます。
実物のバーニヤには「0, 1, 2, … 10」の数字が振ってあり、数字の間に短い線が1本入っています。数字は0.1mm単位の値で、7本目の線は「3」と「4」の間の短い線にあたります。そろった線が数字の3と4の間の短い線なら0.35mm、と読むこともできます。
最小読取り値0.02mmのノギスもあります。こちらはバーニヤが49mmを50等分していて、1目盛0.98mmで本尺との差が0.02mmです。どちらのノギスかは、バーニヤの端に刻まれた「0.05mm」「0.02mm」の表示で確かめます。
マイクロメーターの読み方|スリーブとシンブル
マイクロメーターは、ねじを1回転させると測定面が0.5mm進むように作られています。回す部分(シンブル)の周りは50等分されていて、1目盛回すと 0.5÷50=0.01mm 進みます。
読むのは、固定された筒(スリーブ)の目盛と、シンブルの目盛の2か所です。スリーブには、基準線の上側に1mmごとの目盛、下側にその間の0.5mmの目盛が刻まれています。
- スリーブで、シンブルの端の左に見えている目盛を読む。上側の1mm目盛の数に、下側の0.5mm目盛が見えていれば0.5を足します
- スリーブの基準線と重なっているシンブルの目盛を読み、0.01mmを掛けて足します
例題:スリーブ7.5mm、シンブル37の場合
スリーブには上側の7mmの目盛が見えていて、その右の下側の0.5mm目盛も見えていました。シンブルの37の線が基準線に重なっています。
\[ \text{読み} = 7 + 0.5 + 37 \times 0.01 = 7.87 \]
読みは7.87mmです。Excelでは、1mm目盛の数をB列、0.5mm目盛が見えたら1・見えなければ0をC列、シンブルの目盛をD列に入れて =B2+C2*0.5+D2*0.01 です。
冒頭の「7.37mm」は、下側の0.5mm目盛を見落とした読みです。マイクロメーターの読み間違いで最も多いのがこの0.5mmのずれで、数字がそれらしく見えるので気づきにくいのが厄介です。測る前におよその寸法をノギスで当たっておくと、0.5mmの読み違いはすぐにわかります。
シンブルの目盛の間を目分量で10等分すると、0.001mmの桁まで読めます。ただし、目分量の桁は人によってばらつきます。その桁まで必要な寸法なら、デジタルのマイクロメーターを使います。
測定誤差が出るところと防ぎ方
目盛を正しく読めても、測り方で値は変わります。主な原因は次の4つです。
- ゼロ点のずれ。測る前に、ノギスはジョウを閉じて、マイクロメーターは測定面を合わせて(25mm以上のものは基準棒を挟んで)0を確かめます
- 測定力。強く締めると部品も測定器もわずかに変形します。マイクロメーターはラチェットストップをカチカチと数回空回りさせて、毎回同じ力で測ります
- アッベの原理。測る位置と目盛が一直線上にないと、ジョウのわずかな傾きがそのまま誤差に出ます。ノギスは目盛がジョウから離れているので、ジョウの根元近くで挟むほうが誤差が小さくなります。マイクロメーターは測定面と目盛が一直線上にあり、この誤差が出にくい作りです
- 温度。長さの測定は20℃が基準です。手で長く握ったり、加工直後の温かい部品を測ったりすると、伸びた分を測ってしまいます
温度による伸びは、線膨張係数×長さ×温度差で見積もれます。鋼の線膨張係数を約11.5×10⁻⁶/℃とすると、100mmの鋼の部品が5℃高いときの伸びは次のとおりです。
\[ \Delta L = 11.5 \times 10^{-6} \times 100 \times 5 = 0.00575 \]
Excelでは =11.5E-6*100*5 → 約0.006mmです。マイクロメーターの最小読取り値0.01mmに近い大きさで、公差の狭い寸法では無視できません。部品を測定室に置いて温度をそろえてから測るのは、このためです。
目盛の細かさ(分解能)も誤差の一部です。読み取りの丸めによるばらつきは、最小読取り値の半分を √3 で割って見積もります。0.05mmのノギスなら 0.025÷√3=0.014mm、0.01mmのデジタル表示なら 0.005÷√3=0.003mm です。ほかの誤差と合わせた評価のしかたは測定の不確かさとは|合成と拡張の計算手順で解説しています。
公差の幅に合わせた測定器の選び方
測定器を選ぶときのよく使われる目安は、測定器の細かさを公差の幅の10分の1以下にすることです。このとき、表示の細かさ(分解能)だけでなく、測定器そのものの誤差(器差)も見ます。デジタルノギスは0.01mmまで表示しますが、器差は±0.02mm程度あるのが普通です。表示が細かいからといって、その桁まで正しいとは限りません。
| 測定器 | 分解能と器差の目安 | 測れる公差の幅の目安 |
|---|---|---|
| ノギス(アナログ) | 最小読取り値0.05mm | 0.5mm以上 |
| デジタルノギス | 表示0.01mm・器差±0.02mm程度 | 0.2mm以上 |
| マイクロメーター(アナログ) | 0.01mm | 0.1mm以上 |
| デジタルマイクロメーター | 表示0.001mm・器差±0.002mm程度 | 0.02mm以上 |
表の右の列は、分解能と器差の大きいほうを10倍した値です(アナログは最小読取り値を使いました)。器差は測定器の種類や測定範囲で違うので、実際に使うものの値はカタログや校正証明書で確かめてください。
たとえば、軸の外径が φ12±0.05mm(公差の幅0.10mm)なら、デジタルノギスの目安0.2mmに届かないので、マイクロメーターを使います。φ30±0.3mm(幅0.6mm)なら、アナログのノギスで足ります。公差の表し方は公差とは|寸法公差の表し方とはめあい・工程能力との関係で解説しています。
10分の1の目安は、選ぶときの入口です。実際にその測定器と検査員の組み合わせで工程のばらつきを見分けられるかは、同じ部品を何人かで繰り返し測るゲージR&Rで確かめます。手順はゲージR&R(測定システム解析)の計算手順|Excelで%GRRを求めるにまとめています。
よくある質問
Q. ノギスとマイクロメーターはどちらが正確ですか?
A. 一般にはマイクロメーターです。最小読取り値が0.01mmと細かく、測定面と目盛が一直線上にあるので、ジョウの傾きによる誤差も出にくい作りです。ただし測れるのは外径や厚さで、範囲も25mmごとに分かれています。
Q. マイクロメーターで0.5mmずれて読んでしまいます。防ぐ方法はありますか?
A. スリーブの下側の0.5mm目盛が見えているかを、毎回声に出して確かめます。測る前にノギスでおよその寸法を当たっておくと、0.5mmの読み違いはすぐに気づけます。
Q. デジタルノギスなら0.01mmまで信用してよいですか?
A. 表示は0.01mmでも、器差は±0.02mm程度あるのが普通です。公差の幅が0.2mmより狭い寸法は、マイクロメーターなどで測るのが目安です。使う測定器の器差はカタログや校正証明書で確かめてください。
Q. 測る前にゼロ点がずれていたらどうしますか?
A. ゼロ点を合わせ直してから測ります。合わせ直しても戻らない、落とした、といった場合は使用を止めて校正に出します。ずれたまま測った部品があれば、どの範囲まで測り直すかを決めます。
📚 この記事の内容をもっと深く学ぶ
まとめ
- ノギスは「バーニヤの0の位置の本尺の値+そろった線の本数×0.05mm」で読む。例題では 23+7×0.05=23.35mm
- マイクロメーターは「スリーブの1mm目盛+0.5mm目盛+シンブル×0.01mm」で読む。例題では7.87mmで、0.5mm目盛を見落とすと7.37mmになる
- 誤差の主な原因はゼロ点・測定力・アッベの原理・温度。100mmの鋼は5℃で約0.006mm伸びる
- 測定器は、分解能と器差の大きいほうが公差の幅の10分の1以下になるものを選ぶ
まとめると、公差の広い寸法や内径・深さはノギス、公差の狭い外径や厚さはマイクロメーター、その測定器で工程のばらつきを見分けられるかの確認はゲージR&R、という使い分けです。まずは手元のマイクロメーターでゼロ点を確かめ、0.5mm目盛を声に出して読むところから始めてみてください。
測定値のかたよりとばらつきの考え方は測定誤差と有効数字|データの信頼性を確保する基礎、測定器を定期的に確かめる仕組みは測定器の校正とは|校正周期の決め方と校正切れの対応、測定のしくみ全体の評価はMSA(測定システム解析)とは|5つの評価で解説しています。あわせてご確認ください。