この記事でわかること
- 校正と、点検・調整との違い
- 校正周期を一律1年にしない考え方
- 器差が工程能力をどれだけ隠すか(計算例つき)
- 校正切れが見つかったときの遡及範囲の絞り方
📌 前提知識:測定誤差と有効数字|データの信頼性を確保する基礎の「かたよりとばらつき」を読んでいると、この記事の位置づけが分かりやすくなります
年に一度、業者が来て測定器にシールを貼っていく。現場では「校正が終わった」と認識されて、それきりになる——多くの職場で見られる運用です。
ところが校正の結果、器差が出ていたらどうするか。その測定器で判定した過去の製品はどう扱うのか。この記事では、周期の決め方と、器差が見つかったときの対応を扱います。要点は、校正はシールを貼る行事ではなく、過去の判定を検証する行為だということです。
校正が要る場面
次のようなときに、校正の話が出てきます。
- 周期が来たとき:定期校正。ここが形骸化しやすい
- 測定器を落とした・ぶつけたとき:周期を待たずに実施する
- 測定値が疑わしいとき:同じものを別の測定器で測ると値が違う
- 客先監査で聞かれたとき:記録の提示を求められる
NG例(△): 校正証明書を受け取って、中身を見ずにファイルすることです。証明書には器差の実測値が書かれています。ゼロだったのか、許容内だが偏っていたのかで、次に取る手が変わります。
もうひとつのNG例が、器差が出ていたのに過去のデータを見直さないことです。校正で分かるのは「今この瞬間ずれている」ことではなく、前回の校正から今までのどこかでずれたということです。その期間の測定値には疑いがかかります。
校正・点検・調整の違い
現場では混ざって使われがちですが、行為としては別のものです。
| 行為 | やること | 結果 |
|---|---|---|
| 校正 | 標準器と比べて、どれだけずれているかを測る | 器差が数値で分かる。測定器自体は変わらない |
| 調整 | ずれを直して基準に合わせる | 測定器の状態が変わる |
| 点検 | 使用前に異常がないか確かめる | 使ってよいかが分かる |
要点は、校正は測ることであって、直すことではないという点です。校正して器差が許容内なら、調整せずにそのまま使います。許容を超えていたら、調整するか、その測定器を使うのをやめます。
点検は日常的に現場で行うもので、ノギスなら口を閉じてゼロを確認する、といった作業です。点検は校正の代わりにはなりません。ゼロ点が合っていても、測定範囲の途中でずれていることがあります。
標準器へのトレーサビリティ
校正は「何と比べたか」が決まらないと意味を持ちません。使った標準器が、さらに上位の標準器で校正されている——という連鎖がたどれる状態が必要です。
この連鎖が切れていると、たとえ社内で丁寧に校正していても、その値がどこを基準にしているかを説明できません。客先監査で証明書の提示を求められるのは、この連鎖を確認するためです。
製品側のロット追跡とは別の話ですが、「たどれる状態にしておく」という考え方は同じです。ロット単位の追跡はトレーサビリティとは|ロット管理と追跡の仕組みで扱っています。
なお、取引や証明に使う計量器には、校正とは別に法令上の定めが置かれている場合があります。対象になるかどうかは所管の定めを確認してください。この記事で扱うのは社内の品質管理に使う測定器の校正です。
校正周期の決め方
「1年ごと」で運用している職場が多いと思いますが、これは規格で決まった値ではなく慣行です。決め方の考え方を整理します。
一律にしない
周期を分ける材料は次のあたりです。
- 使用頻度:毎日使うものと、年に数回しか使わないもの
- 使用環境:油・切粉・温度変化にさらされるか
- 過去の実績:これまでの校正で器差が出たか、出なかったか
- 外れたときの影響:安全に関わる特性を測るか、参考値を測るか
4つ目が最も重要です。同じ種類の測定器でも、測る対象の重要度で周期は変わります。客先の重要特性を判定する測定器と、社内の目安を見る測定器を同じ周期にする理由はありません。
どの工程でどの測定器が何を判定しているかはQC工程図とは|作り方と管理項目の決め方に整理されているはずなので、そこから重要度をたどると周期を決めやすくなります。検査の段階ごとの位置づけは検査の種類|受入・工程内・出荷の違いと使い分けで扱っています。
実績で見直す
周期は一度決めたら固定、ではありません。校正の実績が溜まったら見直します。
| 実績 | 検討すること |
|---|---|
| 何回連続で器差ほぼゼロ | 周期を延ばす。ただし影響の大きい特性は慎重に |
| 毎回わずかに器差が出る | 周期を縮める。または測定器そのものの見直し |
| 一度でも許容を超えた | 周期を縮める。遡及調査もセットで実施 |
延ばす方向の判断は、実績という根拠があって初めて成立します。「今まで問題がなかったから」ではなく、「過去◯回の校正で器差が許容の何分の1に収まっていたから」と書けるかどうかです。
⭐器差が工程能力を隠す
ここが本題です。わずかな器差でも、判定への影響は小さくありません。
0.015mmのずれで何が変わるか
規格 10.00±0.10mm(上限10.10/下限9.90)の工程を考えます。測定値の平均は10.000、標準偏差は0.030でした。見かけ上は中心にあり、余裕もあります。
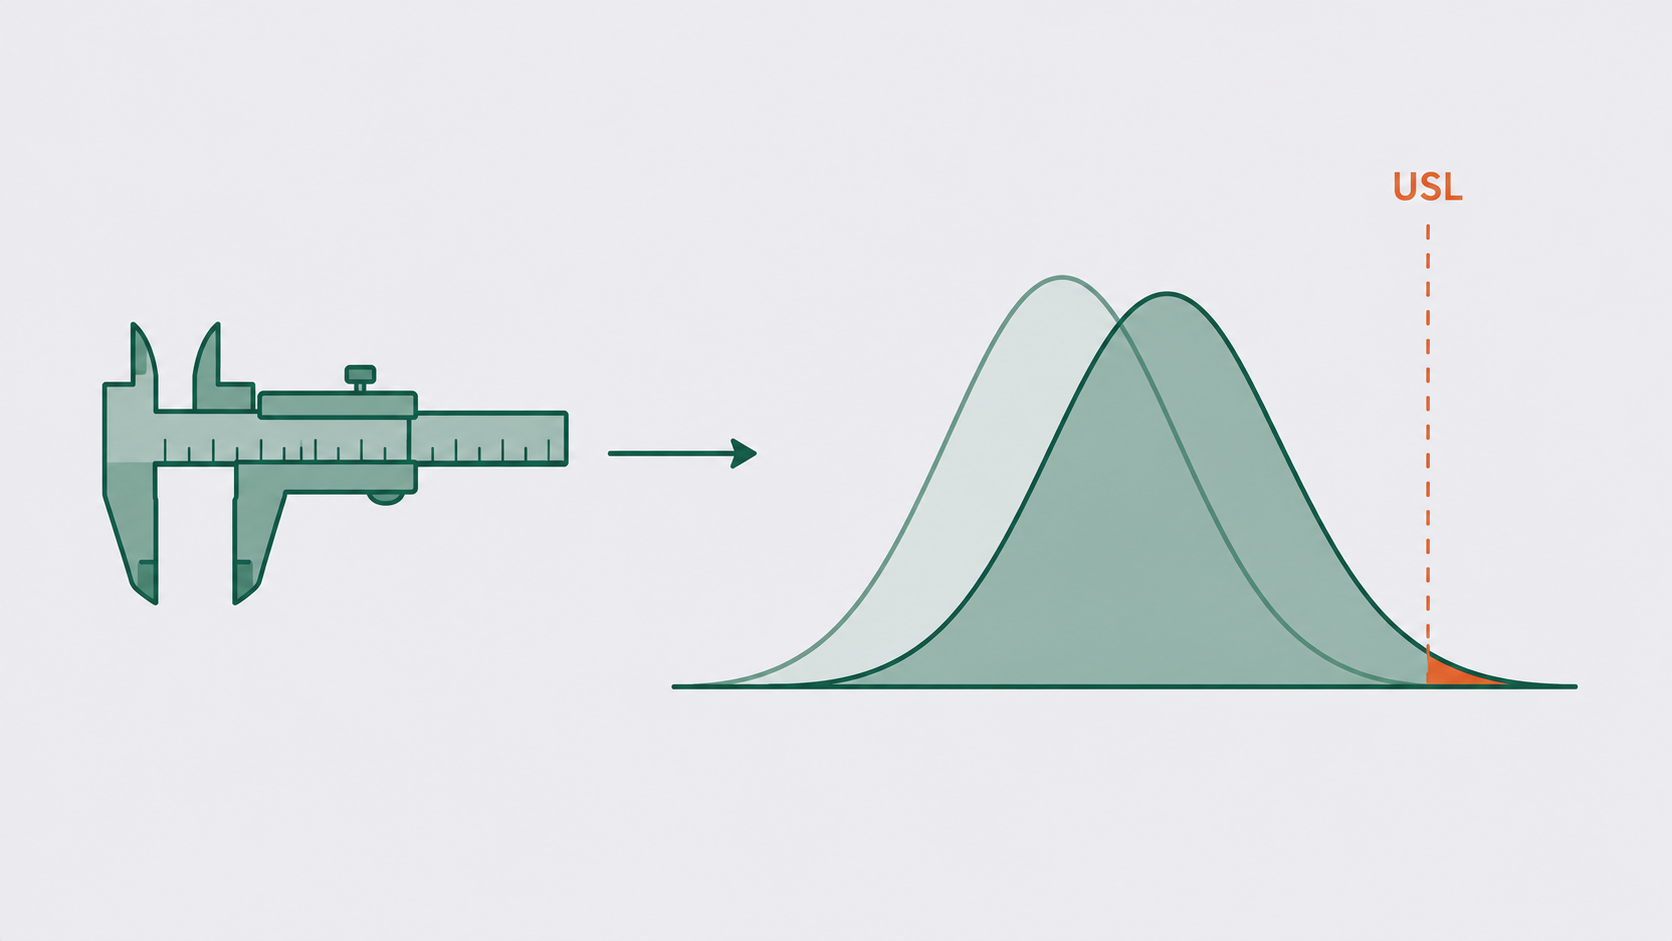
ここで校正の結果、この測定器が真値より0.015mm低く表示していたことが分かりました。つまり真の値は、測定値より0.015mm大きいということです。
\[ \text{真値} = \text{測定値} + 0.015 \]
平均を置き換えると、真の平均は10.015です。標準偏差は変わりません(かたよりは全体を平行移動させるだけで、ばらつきは動かさないため)。上限側の工程能力を計算します。
\[ C_{pu} = \frac{USL – \bar{x}}{3\sigma} \]
| 平均 | σ | Cpu | 上側の不適合率 | |
|---|---|---|---|---|
| 見かけ(測定値ベース) | 10.000 | 0.030 | 1.111 | 0.043% |
| 実際(器差を補正) | 10.015 | 0.030 | 0.944 | 0.230% |
計算過程です。見かけは (10.10−10.000)÷(3×0.030) = 0.100÷0.09 = 1.111、実際は (10.10−10.015)÷(3×0.030) = 0.085÷0.09 = 0.944 です。
器差はわずか0.015mm、規格の幅0.20mmに対して7.5%です。それでもCpuは1.111から0.944へ落ち、1.00を割ります。
不適合率の側で見ると、見かけの0.043%に対して実際は0.230%で、約5.4倍です。0.043%は1万個に4個、0.230%は1万個に23個。月産1万個なら、月に19個ぶんの差が見えていなかった勘定です。
Excelでの計算手順
正規分布を仮定して不適合率を求めるにはNORM.DIST関数を使います。
=1-NORM.DIST(10.10,10.000,0.030,TRUE)        ← 見かけの上側不適合率
=1-NORM.DIST(10.10,10.015,0.030,TRUE)        ← 器差を補正した上側不適合率
=(10.10-10.015)/(3*0.030)                     ← 補正後のCpu
⚠️ この不適合率は正規分布を仮定した参考値です。実データの分布が正規から離れているなら、そのまま当てはめないでください。分布の前提は正規分布とは|特徴と確率の求め方、工程能力の計算そのものは工程能力指数(Cp・Cpk)の計算とExcelでの求め方で扱っています。合格ラインの根拠は工程能力指数の目安一覧|Cp1.33が合格基準とされる根拠です。
ずれの向きでリスクが変わる
いま扱ったのは測定器が低く表示していた場合です。この向きが危険なのは、本当は規格を外れているものを合格と判定していた可能性があるからです。不良が客先へ流れます。
逆に測定器が高く表示していた場合は、規格内のものを不合格にしていた、ということです。損は出ますが、客先に迷惑はかかりません。
| 器差の向き | 起きていたこと | 優先度 |
|---|---|---|
| 低く表示(真値のほうが大きい) | 規格外を合格にしていた可能性 | 高い。遡及調査が要る |
| 高く表示(真値のほうが小さい) | 良品を不合格にしていた可能性 | 損失の確認。流出リスクは低い |
⚠️ ただしこれは上限側だけを見た場合です。下限側の規格もある両側公差なら、どちらの向きでも一方が危険側に回ります。上下どちらに効くかは、規格と器差の向きの組み合わせで判断してください。
器差が見つかったときの遡及
許容を超える器差が出たら、その測定器で判定した製品を洗い直します。ここで問題になるのが範囲です。
なお、許容内なら通常この調査は不要です。ただし器差が許容ぎりぎりで、かつ判定していた製品が規格の上限・下限のすぐ内側に集まっていた場合は、例外的に影響を確認する価値があります。器差の大きさだけでなく、製品が規格のどのあたりに分布していたかを併せて見てください。
期間で絞る
疑わしいのは、前回の校正から今回の校正までの期間です。前回は問題なかったのだから、その時点では正常だったと考えます。
ただし、いつずれたかは分かりません。期間の初日にずれたのか、昨日ずれたのかで対象数がまったく違います。判断材料になるのは次のようなものです。
- 落下・衝突などの記録:その日以降に絞れる可能性がある
- 管理図の変化:ある時点から平均が動いていれば、そこが疑わしい
- 他の測定器との突き合わせ:同じものを別の測定器でも測っていた記録
2つ目が有効です。器差が徐々に進んだなら、管理図の平均は少しずつ動きます。ある時点から中心線に対して片側が続いているなら、そこがずれ始めた候補です。判定ルールは管理図の異常判定ルール|Western Electric Rulesの読み方にまとめました。異常を見つけた後の手順は管理限界を超えたときの対応手順|異常処置5ステップです。
測定値で絞る
期間で絞ったら、次はその期間の測定値で絞ります。先ほどの例(真値=測定値+0.015、上限10.10)なら、真値が上限を超えるのは次の条件のときです。
\[ \text{測定値} + 0.015 > 10.10 \quad \Longrightarrow \quad \text{測定値} > 10.085 \]
測定値が10.085を超えていたものだけが、実際には規格外だった可能性のある製品です。10.085以下なら、器差を足しても上限に届きません。
この絞り込みができるかどうかは、測定値を数値で記録していたかにかかっています。合否だけを○×で残していた場合、期間内の全数が対象です。
対象が特定できたら、出荷先の追跡に移ります。手順はトレーサビリティとは|ロット管理と追跡の仕組みで扱っています。客先への報告が必要になった場合の書き方は不具合報告書の書き方|AIに下書きさせる手順、海外客先で8D形式を求められる場合は8Dレポートの書き方|AIで英文の下書きを作るを参照してください。
なぜ器差が出たかを掘り下げる段階ではなぜなぜ分析のやり方|5回のなぜで真因にたどり着く手順が使えます。「測定器が壊れた」で止めず、なぜ気づけなかったかまで進むのが要点です。
記録に残す項目
校正の記録には、最低限これだけ残します。
- 対象:測定器の識別番号(型式だけでは個体を特定できない)
- 実施日と次回予定日
- 使用した標準器:その標準器の校正状況もたどれること
- 器差の実測値:合否だけでなく数値で
- 判定と処置:許容内か、調整したか、使用停止にしたか
4つ目が要です。「合格」だけを残すと、器差が許容の1割だったのか9割だったのかが分かりません。周期を見直す判断も、遡及の要否を考える材料も、実測値がなければ作れません。
記録の管理そのものは品質マネジメントシステムが求める要素でもあり、全体像はISO9001とは|QMSの考え方と認証で整理しています。
よくある失敗
- 校正証明書を中身を見ずにファイルする:器差の傾向が読めない
- 個体を識別していない:同じ型式のノギスが5本あると、どれを校正したか分からない
- 点検を校正の代わりにしている:ゼロ点だけ見ても、範囲の途中のずれは分からない
2つ目は地味ですが実害が大きい失敗です。識別番号がないと、遡及のときに「どの測定器で測ったか」がたどれません。結果として、期間内の全数が対象です。シールや刻印で個体を区別し、検査記録にも測定器の番号を書いておくと、後から効きます。
3つ目は、点検を否定する話ではありません。日常点検は使用前の異常を拾う仕組みとして必要で、校正とは役割が違うという意味です。両方を回します。
よくある質問(FAQ)
Q. 校正周期は1年でよいですか?
1年は広く使われている慣行であって、規格で定められた値ではありません。使用頻度・環境・過去の実績・外れたときの影響で分けるのが本来の考え方です。とくに影響の大きい特性を判定する測定器は、1年より短くする検討に値します。逆に、実績として何回も器差ほぼゼロが続いているなら延ばす判断もありますが、その根拠を記録に残してください。客先との取り決めがある場合はそちらが優先します。
Q. 校正で許容内だったら何もしなくてよいですか?
処置は不要ですが、器差の実測値は記録して傾向を見てください。許容内でも、毎回同じ向きに増えているなら次回は超える可能性があります。合否だけを残していると、この傾向が見えません。校正は合否判定ではなく、測定器の状態を数値で把握する行為だと捉えると扱いやすくなります。
Q. 社内で校正してもよいですか?
使う標準器が上位の標準器で校正されており、その連鎖をたどれるなら社内校正も成立します。手順を定めて、実施する人の力量を確保することも必要です。ただし客先や認証の要求で外部機関を指定される場合があるため、取り決めを先に確認してください。社内で行う場合も、記録に残す項目は外部委託と同じです。
Q. 器差が出たとき、必ず遡及調査が必要ですか?
許容を超えていた場合は必要です。許容内なら通常は不要ですが、許容ぎりぎりで、かつ判定していた製品が上限や下限のすぐ内側に集まっていたなら、影響を確認する価値があります。器差の大きさだけでなく、その測定器で判定していた製品が規格のどのあたりに分布していたかを併せて見てください。分布が中心に寄っていれば、多少の器差では判定は変わりません。
測定器に校正期限があるように、材料にも使用期限があります。期限内でも古いロットから使い切る運用は先入れ先出し(FIFO)とは|期限切れ材料を防ぐ運用で扱っています。
なお、校正証明書に書かれた拡張不確かさは、そのまま自社の測定の不確かさにはなりません。現場の測り方まで含めて合成する手順は測定の不確かさとは|合成と拡張の計算手順で解説しています。
まとめ
- 校正は標準器と比べてずれを測る行為。調整(直す)とも点検(使用前確認)とも別のもの
- 校正周期の1年は慣行。使用頻度・環境・実績・影響の大きさで分ける
- ⭐器差0.015mm(規格幅の7.5%)でCpuが1.111から0.944へ落ち、不適合率は約5.4倍になる
- 測定器が低く表示していた向きが危険。規格外を合格にしていた可能性がある
- 遡及は「前回校正からの期間」で絞り、次に測定値で絞る。合否だけを残していると全数が対象になる
器差が許容内なら実測値を記録して傾向を見るだけ、許容を超えたら期間と測定値で遡及範囲を絞る、という使い分けです。校正でかたよりの土台を固めたら、次はばらつき側の評価に進みます。手順はゲージR&R(測定システム解析)の計算手順|Excelで%GRRを求める、かたよりとばらつきの整理は測定誤差と有効数字|データの信頼性を確保する基礎へ戻るとつながります。品質管理を体系的に学び直すなら、レベル別のおすすめ書籍を統計学・実験計画法のおすすめ本まとめで紹介しています。
※ 校正周期・許容値・社内校正の可否・記録の様式は、会社の規程および客先との取り決めによって異なります。取引や証明に使う計量器には別途法令上の定めが置かれている場合があり、対象範囲は所管の定めをご確認ください。本記事は一般的な考え方の整理であり、掲載した数値は解説のための計算例です。不適合率は正規分布を仮定した参考値です。