この記事でわかること
- MSAで評価する5つの項目と、それぞれの意味
- かたよりをt検定で判定する手順(Excel対応)
- 直線性を回帰で確かめる方法と、一律補正が効かない理由
- ゲージR&R・校正・測定の不確かさとの違い
📌 前提知識:ゲージR&Rの計算手順を読んでいると理解しやすくなります
ゲージR&Rで%GRRを計算したところ、8%と良好な結果でした。これで測定器は問題なし、と報告しようとしたところ、上司から「かたよりと直線性は見たか」と聞かれました。
ゲージR&Rは、同じものを何度測ってもばらつかないか、人が変わってもばらつかないかを見る評価です。ところが、毎回同じようにずれている測定器は、ばらつきが小さいので%GRRでは良好に見えます。ばらつかずに、いつも同じだけ外れている状態は、ゲージR&Rでは見つかりません。
MSA(測定システム解析)は、こうしたずれも含めて、測定そのものを5つの角度から評価する枠組みです。
MSAを使う場面
MSA(Measurement System Analysis、測定システム解析)は、測定器・測定者・測定方法を含めた「測る仕組み」が、工程の判断に使えるだけの精度を持っているかを評価する手法です。
- 新しい測定器を工程に入れるとき。使い始める前に、かたよりとばらつきを確かめます
- 管理図や工程能力の結果を信用してよいか確かめるとき。測定が悪いと、工程の実力を見誤ります
- 客先から測定システムの評価を求められたとき。IATF 16949 ではコアツールの1つとして求められます
NG例(△)として、校正証明書があるから測定システムは問題ない、と判断するのは早計です。校正は測定器単体を基準と比べる作業で、現場の測定者や測り方、測る対象の形状によるばらつきまでは確かめていないからです。校正の位置づけは測定器の校正で解説しています。
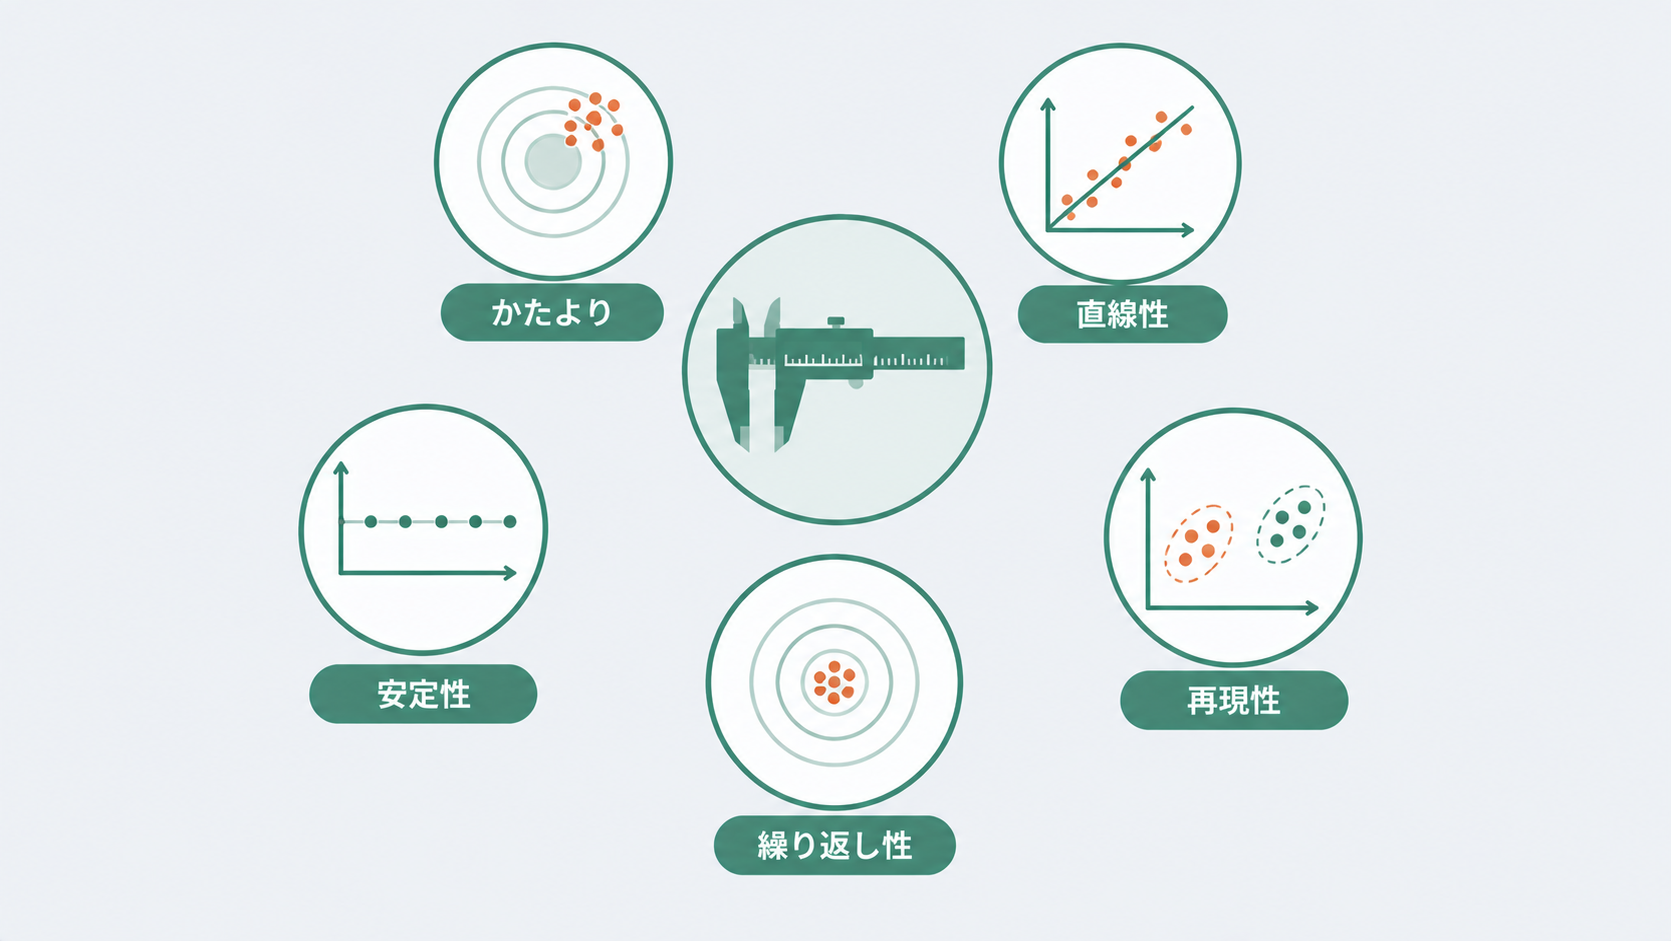
MSAの5つの評価項目
MSAで評価する項目は、大きく「位置」と「幅」の2つに分かれます。位置は測定値の平均が真の値からずれていないか、幅は測定値がどれだけばらつくかです。
| 項目 | 何を見るか | 分類 |
|---|---|---|
| かたより | 基準値に対して、測定値の平均がどれだけずれているか | 位置 |
| 直線性 | 測る大きさによって、かたよりが変わらないか | 位置 |
| 安定性 | 時間がたっても、かたよりが変わらないか | 位置 |
| 繰り返し性 | 同じ人が同じものを何度測ったときのばらつき | 幅 |
| 再現性 | 測る人が変わったときのばらつき | 幅 |
繰り返し性と再現性をまとめて評価するのがゲージR&Rです。冒頭のように%GRRが良好でも、位置の3項目は別に確かめる必要があります。この記事では、ゲージR&Rでは見えない位置の評価を中心に扱います。
例題1|かたよりをt検定で判定する
基準値10.000mmのブロックゲージを、マイクロメータで10回測りました。
| 回 | 測定値(mm) | 回 | 測定値(mm) |
|---|---|---|---|
| 1 | 10.004 | 6 | 10.004 |
| 2 | 10.006 | 7 | 10.002 |
| 3 | 10.003 | 8 | 10.006 |
| 4 | 10.005 | 9 | 10.005 |
| 5 | 10.007 | 10 | 10.003 |
かたよりは、測定値の平均から基準値を引いた値です。
\[ \text{かたより} = \bar{x} – \text{基準値} \]=AVERAGE(B2:B11)-10 → 0.0045 =STDEV.S(B2:B11) → 0.00158
平均は10.0045mmで、かたよりは+0.0045mmです。このずれが測定のばらつきの範囲内の偶然なのか、本当にずれているのかをt検定で判定します。
\[ t = \frac{\bar{x} – \text{基準値}}{s / \sqrt{n}} \]=(AVERAGE(B2:B11)-10)/(STDEV.S(B2:B11)/SQRT(10)) → 9.00 =T.DIST.2T(9,9) → 0.0000085
t値は9.00、自由度9の両側p値は0.0000085です。0.05を大きく下回るので、このマイクロメータは偶然では説明できない+0.0045mmのかたよりを持つと判断します。1標本のt検定の考え方はt検定と同じです。
次に、このかたよりが実務上問題になる大きさかを見ます。製品の公差が0.20mmなら、かたよりは公差の2.25%です。統計的には有意でも、公差に対して小さければ補正して使う、という判断もありえます。有意かどうかと、困るかどうかは別の問いです。
例題2|直線性を回帰で確かめる
かたよりが見つかったので、平均の0.0045mmを差し引いて補正すればよいと考えたくなります。その前に確かめるのが直線性です。寸法の異なる5つの基準ブロックを測り、それぞれのかたよりの平均を出しました。
| 基準値(mm) | かたよりの平均(mm) |
|---|---|
| 5.000 | +0.001 |
| 10.000 | +0.004 |
| 15.000 | +0.006 |
| 20.000 | +0.010 |
| 25.000 | +0.012 |
基準値を横軸、かたよりを縦軸にして回帰直線を引きます。
\[ \text{かたより} = a + b \times \text{基準値} \]=SLOPE(B2:B6,A2:A6) → 0.00056 =INTERCEPT(B2:B6,A2:A6) → -0.0018 =RSQ(B2:B6,A2:A6) → 0.990
傾きは0.00056で、寄与率(決定係数)は0.990です。測る寸法が1mm大きくなるごとに、かたよりが0.00056mmずつ増えていることが分かります。これが直線性の問題です。回帰の読み方は回帰分析のやり方と結果の見方で扱っています。
ここで、5点のかたよりの平均0.0066mmで一律に補正したとします。
| 基準値 | 元のかたより | 一律補正(−0.0066)後 |
|---|---|---|
| 5mm | +0.001 | −0.0056 |
| 25mm | +0.012 | +0.0054 |
5mmでは補正前より大きく逆方向にずれ、25mmでもずれが半分しか消えません。直線性がある測定器は、一律のオフセットでは直りません。回帰式で寸法ごとに補正するか、測定する範囲を狭めるか、測定器そのものを調整します。
安定性|管理図で時間の変化を見る
3つ目の位置の評価が安定性です。同じ基準ブロックを、毎日や毎週など決まった間隔で測り続け、かたよりが時間とともに変わっていないかを見ます。
道具にはX-R管理図を使います。基準ブロックを1回に数回ずつ測って打点し、管理限界を外れる点や一方向への傾向がないかを確かめます。測定器の摩耗や、温度環境の季節変化によるずれを、校正の周期を待たずに見つけられます。
かたより・直線性が1回きりの評価なのに対し、安定性は続けて監視する評価です。3つを組み合わせて、初めて「位置」の評価が揃います。
よくある質問
Q. MSAとゲージR&Rは同じものですか?
A. 違います。ゲージR&RはMSAの中の、繰り返し性と再現性を評価する手法です。MSAはそれに加えて、かたより・直線性・安定性という位置の評価も含みます。%GRRが良好でも、測定値がいつも同じ方向にずれていれば、MSAとしては問題ありです。
Q. 校正とMSAはどう違いますか?
A. 校正は、測定器が示す値を上位の基準と比べて確かめる作業で、測定器単体が対象です。MSAは、現場の測定者・測り方・測る製品を含めた測定の仕組み全体を評価します。校正に合格した測定器でも、現場での測り方しだいで、かたよりやばらつきは生じます。
Q. 測定の不確かさとMSAの違いは何ですか?
A. 目的が違います。測定の不確かさは、1つの測定結果にどれだけの幅があるかを数値で表すもので、校正や試験結果の報告で使います。MSAは、その測定システムが工程の管理や製品の判定に使えるかを評価するもので、製造現場の判断で使います。詳しくは測定の不確かさを参照してください。
Q. かたよりが有意だった測定器は使えませんか?
A. すぐに使えなくなるわけではありません。かたよりの大きさを公差と比べ、実務上問題になるかを判断します。問題になる場合は、直線性を確かめたうえで、値を補正して使うか、測定器を調整・交換します。直線性がなければ一定値の補正で済みますが、直線性がある場合は寸法ごとの補正が必要です。
📚 この記事の内容をもっと深く学ぶ
まとめ
- MSAは、かたより・直線性・安定性(位置)と、繰り返し性・再現性(幅)の5項目で測定を評価する
- ゲージR&Rは幅の評価だけ。%GRRが良好でも、いつも同じだけずれている測定器は見つからない
- かたよりはt検定で判定する。例題では+0.0045mm、t=9.00、p=0.0000085で有意だった
- 直線性は回帰の傾きで見る。傾き0.00056の測定器を平均で一律補正すると、5mmで−0.0056mmと逆方向にずれる
- 安定性は基準器を続けて測り、管理図で監視する
まとめると、測定のばらつきを見たいならゲージR&R、測定値のずれまで含めて測る仕組みを評価したいならMSA、という使い分けです。ゲージR&Rの結果が良好だったときこそ、かたよりと直線性を確かめてください。