この記事でわかること
- タイプAとタイプBの不確かさの分け方と計算手順(Excel対応)
- 合成標準不確かさと拡張不確かさの求め方
- どの要因が効いているかを寄与率で見分ける方法
- 測定回数を増やしても不確かさが下がらなくなる理由
📌 前提知識:測定誤差と有効数字|データの信頼性を確保する基礎を読んでいると理解しやすくなります
客先から届いた検査成績書のフォーマットに「測定の不確かさ」という欄がありました。これまで測定値だけを書いて提出していたので、何を書けばいいのかわかりません。品質保証課に聞くと「校正証明書に書いてある値でいいんじゃないか」と言われましたが、それは測定器そのものの話であって、自分たちの測り方の話ではない気がします。
測定の不確かさは、測定値がどれくらいの幅で信用できるかを数値で表したものです。測定器の精度だけでは決まりません。何回測ったか、目盛をどこまで読んだか、測定器がいつ校正されたか。これらをすべて足し合わせて出します。
この記事では、ノギスで軸径を測る例題を使って、成績書に「10.023 ± 0.009 mm(k=2)」と書けるようになるまでの計算を順に追います。
測定の不確かさを求める場面
不確かさの計算が必要になるのは、測定値そのものではなく「測定値の信頼性」を相手に示す必要があるときです。次の3つがあてはまります。
- 客先の検査成績書に不確かさ欄があるとき。自動車部品や医療機器では要求されることがあります
- 規格限界ぎりぎりの測定値を合格と判定してよいか迷うとき。不確かさの幅が規格からはみ出していれば、その判定は保証できません
- 社内の測定方法を見直したいとき。どの要因が効いているかがわかるので、投資の優先順位を決められます
逆に、工程内で傾向を見るだけの日常測定に不確かさを毎回つける必要はありません。NG例(△)として、校正証明書に書かれた値をそのまま自社の不確かさとして転記するのは誤りです。それは測定器を校正したときの不確かさであって、現場で測ったときの不確かさではありません。
不確かさと誤差はどう違うか
誤差は「測定値 − 真の値」です。真の値は知りようがないので、誤差は原理的に求められません。一方の不確かさは「測定値がこの範囲に収まるであろう幅」で、手元のデータから計算できます。
| 項目 |
誤差 |
不確かさ |
| 定義 |
測定値と真の値の差 |
測定値がばらつく範囲 |
| 符号 |
正負がある |
幅なので正のみ |
| 求め方 |
真の値が不明で計算できない |
データと資料から計算できる |
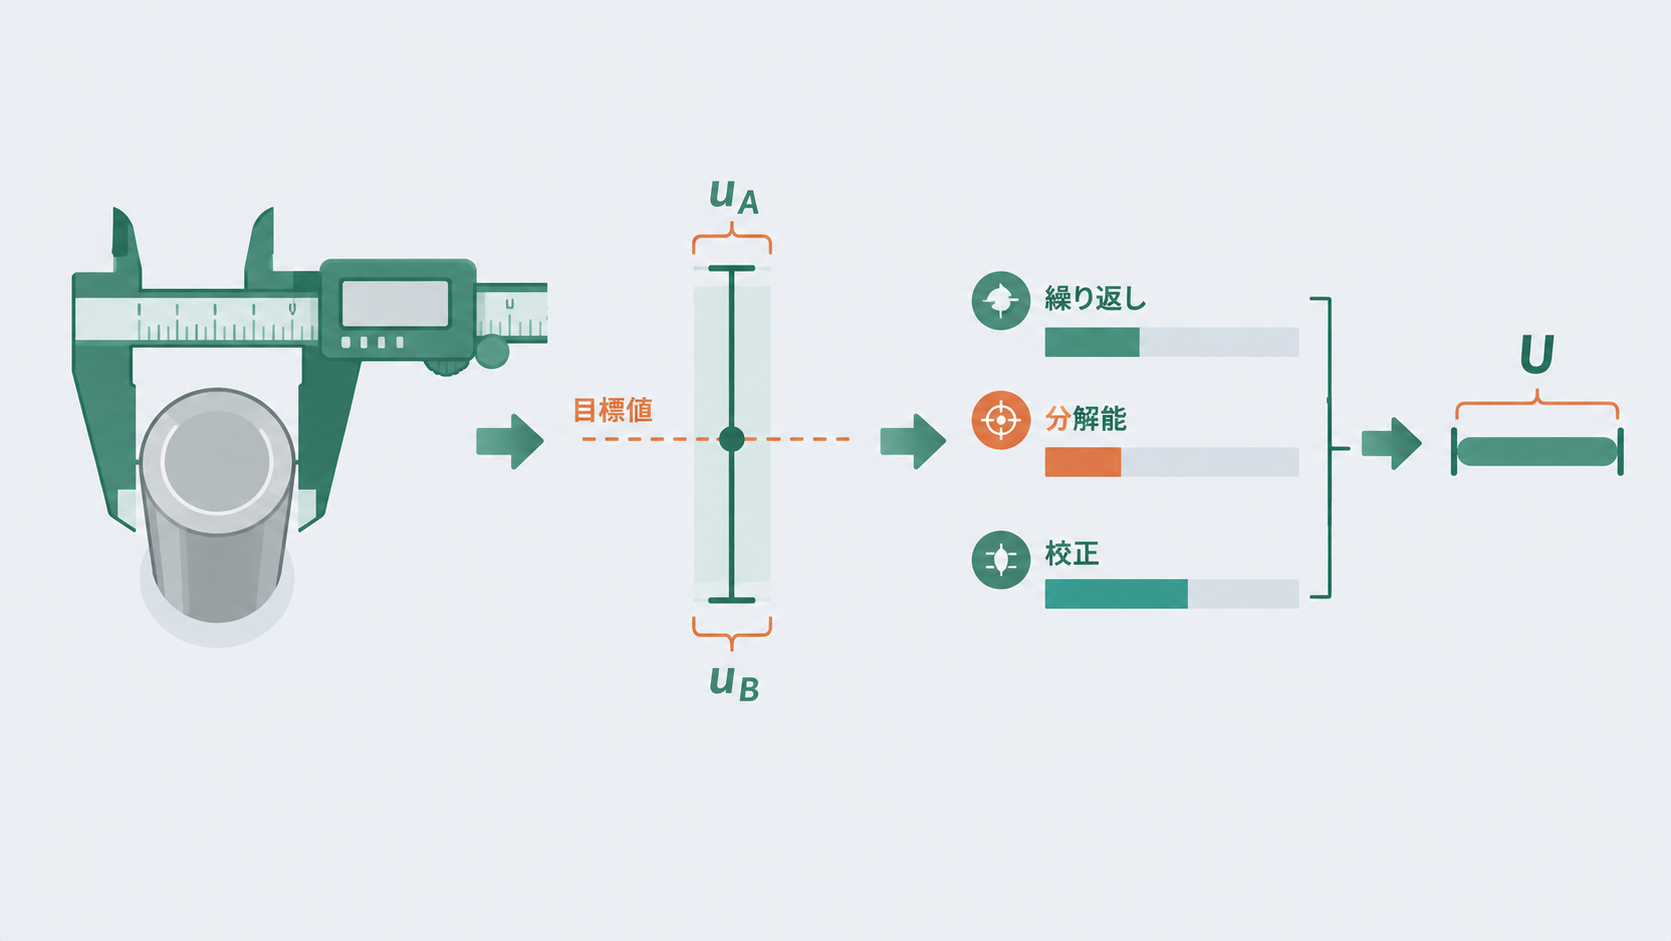
不確かさは求め方によって2種類に分かれます。実際に繰り返し測って統計的に出すのが
タイプA、校正証明書や仕様書など既存の情報から出すのが
タイプBです。どちらも最後は同じ土俵(標準偏差と同じ単位)に揃えてから足し合わせます。
例題|ノギスで軸径を10回測定する
最小表示0.01mmのノギスで、同じ軸の外径を10回測りました。測定値は次のとおりです。
| 回 |
測定値(mm) |
回 |
測定値(mm) |
| 1 |
10.02 |
6 |
10.03 |
| 2 |
10.03 |
7 |
10.02 |
| 3 |
10.01 |
8 |
10.01 |
| 4 |
10.04 |
9 |
10.03 |
| 5 |
10.02 |
10 |
10.02 |
平均は10.023mmです。この測定器は3か月前に校正され、証明書には「拡張不確かさ 0.004mm(k=2)」と記載されています。
タイプA:繰り返し測定から求める
まず測定値の標準偏差を求めます。母集団ではなく標本なので、自由度は \( n-1 \) です。
\[ s = \sqrt{\frac{\sum (x_i – \bar{x})^2}{n-1}} = 0.009487\ \text{mm} \]
ExcelではSTDEV.S関数で求めます。
=STDEV.S(B2:B11) → 0.009487
ここで使うのは標準偏差そのものではなく、
平均値の標準偏差です。10回測った平均は、1回だけ測った値より安定しているからです。
\[ u_A = \frac{s}{\sqrt{n}} = \frac{0.009487}{\sqrt{10}} = 0.003000\ \text{mm} \]
=STDEV.S(B2:B11)/SQRT(COUNT(B2:B11)) → 0.003000
タイプB:資料から求める
タイプBは実測しません。手元の資料に書かれた値を、標準偏差と同じ土俵に換算します。
校正証明書から。「拡張不確かさ 0.004mm(k=2)」とあるので、k=2で割り戻して標準不確かさに戻します。
\[ u_{B1} = \frac{0.004}{2} = 0.002\ \text{mm} \]
Excelでは単純な割り算です。
=0.004/2 → 0.002
分解能から。最小表示0.01mmのノギスでは、真の値は表示値の ±0.005mm のどこかにあります。どこにあるかの情報はないので一様分布(矩形分布)とみなし、半幅を \( \sqrt{3} \) で割ります。
\[ u_{B2} = \frac{0.005}{\sqrt{3}} = 0.002887\ \text{mm} \]
=0.005/SQRT(3) → 0.002887
矩形分布で \( \sqrt{3} \) を使うのは、一様分布の標準偏差が半幅を \( \sqrt{3} \) で割った値になるためです。三角分布とみなせる場合は \( \sqrt{6} \) を使います。
合成標準不確かさと拡張不確かさ
3つの成分が揃いました。これらは互いに独立とみなせるので、二乗和の平方根で合成します。分散が加法的だという性質を使っています。
\[ u_c = \sqrt{u_A^2 + u_{B1}^2 + u_{B2}^2} = \sqrt{0.003^2 + 0.002^2 + 0.002887^2} = 0.004619\ \text{mm} \]
ExcelではSUMSQ関数を使うと式が短く済みます。
=SQRT(SUMSQ(0.003, 0.002, 0.002887)) → 0.004619
最後に、約95%の信頼の水準にするため包含係数 \( k=2 \) を掛けます。これが
拡張不確かさです。
\[ U = k \cdot u_c = 2 \times 0.004619 = 0.009238\ \text{mm} \]
合成から拡張まで1つの式にまとめられます。
=2*SQRT(SUMSQ(0.003, 0.002, 0.002887)) → 0.009238
成績書には
10.023 ± 0.009 mm(k=2) と記載します。不確かさは有効数字1〜2桁に丸め、測定値の桁もそれに揃えるのが通例です。
k=2が約95%に対応するのは、合成後の分布が正規分布に近いとみなせる場合です。根拠は
正規分布の性質にあります。成分数が少ないときや1つの成分が支配的なときは、この近似が甘くなる点に注意してください。
⭐ 測定回数を増やしても不確かさは下がらない
ここが実務でいちばん効く話です。3つの成分がどれくらい効いているかを、二乗の比(寄与率)で見てみます。
| 成分 |
u(mm) |
寄与率 |
| 繰り返し(タイプA) |
0.003000 |
42.2% |
| 分解能(タイプB) |
0.002887 |
39.1% |
| 校正証明書(タイプB) |
0.002000 |
18.8% |
測定回数を増やして小さくできるのは、このうち
タイプAだけです。では10回を40回に増やしたらどうなるか。
\[ u_A = \frac{0.009487}{\sqrt{40}} = 0.001500\ \text{mm} \quad \Rightarrow \quad U = 0.0076\ \text{mm} \]
Excelでは分母の測定回数を40に変えるだけです。
=0.009487/SQRT(40)  → 0.001500
=2*SQRT(SUMSQ(0.0015, 0.002, 0.002887))  → 0.007638
測定回数を4倍にしても、拡張不確かさは0.0092mmから0.0076mmへ、17%ほどしか縮みません。さらに回数を無限に増やしてタイプAをゼロにしたとしても、
\[ U_{\min} = 2\sqrt{0.002^2 + 0.002887^2} = 0.0070\ \text{mm} \]
タイプAを除いた2成分だけで合成した値です。
=2*SQRT(SUMSQ(0.002, 0.002887)) → 0.007024
で頭打ちです。
このノギスを使う限り、何回測っても0.0070mmより下には行けません。
つまり0.005mm以下の不確かさが要求されているなら、測定回数を増やす作業は無駄です。分解能0.001mmのマイクロメータへ替えるほうが効きます。寄与率を出さずに「とりあえず10回測る」運用を続けていると、この判断ができません。
規格判定への使い方
軸径の規格が 10.000 ± 0.050 mm だとします。測定値10.023mmは規格の中に入っていますが、不確かさを考えると 10.014 〜 10.032 mm の範囲です。上限10.050mmまでまだ余裕があるので、この判定は安全です。
問題になるのは測定値が10.045mmだったような場合です。不確かさを含めると 10.036 〜 10.054 mm となり、
規格上限をまたぎます。この状態で「合格」と書くと、実際には規格外の製品を通している可能性が残ります。客先との取り決めによっては、不確かさの分だけ判定幅を狭める(ガードバンドを設ける)運用を求められることがあるので、契約内容を先に確認してください。
なお、測定器そのもののばらつきを作業者ごとに分解して評価したい場合は
ゲージR&R(測定システム解析)、校正の周期や校正切れの扱いは
測定器の校正で扱っています。不確かさはこの2つの結果を数値として受け取る側の枠組みです。
よくある質問
Q. タイプAとタイプBは、どちらが精度が高いのですか?
A. 優劣はありません。求め方が違うだけです。タイプAは繰り返し測定という実測から、タイプBは校正証明書や仕様書という既存情報から求めます。合成するときは同じ標準不確かさとして対等に扱います。名前がAとBなので順位があるように見えますが、単なる分類です。
Q. 成分は何個まで入れればよいですか?
A. 寄与率が小さい成分は省いても結果はほとんど変わりません。二乗して足すため、最大成分の3分の1以下の成分は影響が1割未満に収まります。今回の例では温度による膨張も成分になりえますが、室温管理された測定室で鋼製の小物なら無視できる大きさです。迷ったら一度入れて計算し、寄与率を見てから外すかを決めてください。
Q. k=2以外の値を使うことはありますか?
A. あります。約99%の信頼の水準にしたい場合はk=3を使います。また、繰り返し回数が少なくタイプAが支配的なときは、正規分布ではなくt分布に基づく係数を使うほうが妥当です。いずれの場合も、成績書には必ずkの値を併記してください。kを書かない数値は解釈できません。
まとめ
- 不確かさは測定値が信用できる幅で、誤差と違って手元のデータから計算できる
- 繰り返し測定から求めるタイプAと、資料から求めるタイプBに分け、最後に二乗和の平方根で合成する
- 拡張不確かさは合成標準不確かさにk=2を掛けた値。成績書にはkを必ず併記する
- 寄与率を出すと、測定回数を増やすべきか測定器を替えるべきかが判断できる
- 規格限界付近では、不確かさの幅が規格をまたいでいないかを確認する
まとめると、日常の工程測定に不確かさは不要ですが、客先へ数値を保証する場面と規格ぎりぎりの判定では必須、という使い分けです。そして計算したら必ず寄与率まで見てください。どこに投資すべきかはそこにしか書かれていません。
この記事で使った標準偏差の計算そのものは
標準偏差・分散の求め方で、測定値のばらつきが工程能力の見かけをどう変えるかは
工程能力指数(Cp・Cpk)で解説しています。あわせてご確認ください。
測定器のかたよりをt検定で判定する手順など、測定システムそのものを評価する方法は
MSA(測定システム解析)とは|5つの評価で解説しています。