この記事でわかること
- 公差の意味と、図面での寸法公差の表し方・読み方
- 寸法公差・幾何公差・はめあい・普通公差の違い
- 公差から工程能力指数を求める計算と、部品を重ねたときの積み上げ(Excel対応)
📌 前提知識:標準偏差をExcelで求める方法|STDEV.SとPの違いで、ばらつきの大きさの表し方を押さえておくと理解しやすくなります
旋盤で削るシャフトの図面に「φ30 +0.02 −0.01」と書いてあります。測った外径は30.004mm。合格なのは分かりますが、品質保証から「この工程は公差に対して余裕があるのか」と聞かれると答えに詰まります。公差は図面の数字として毎日目にしていても、ばらつきと結びつけて考える機会は意外と少ないものです。
この記事では、公差の表し方と種類を整理したうえで、公差と工程のばらつきを比べる工程能力指数、穴と軸のすきま、部品を重ねたときの積み上げまでを、1本の例で追います。
公差を使う場面
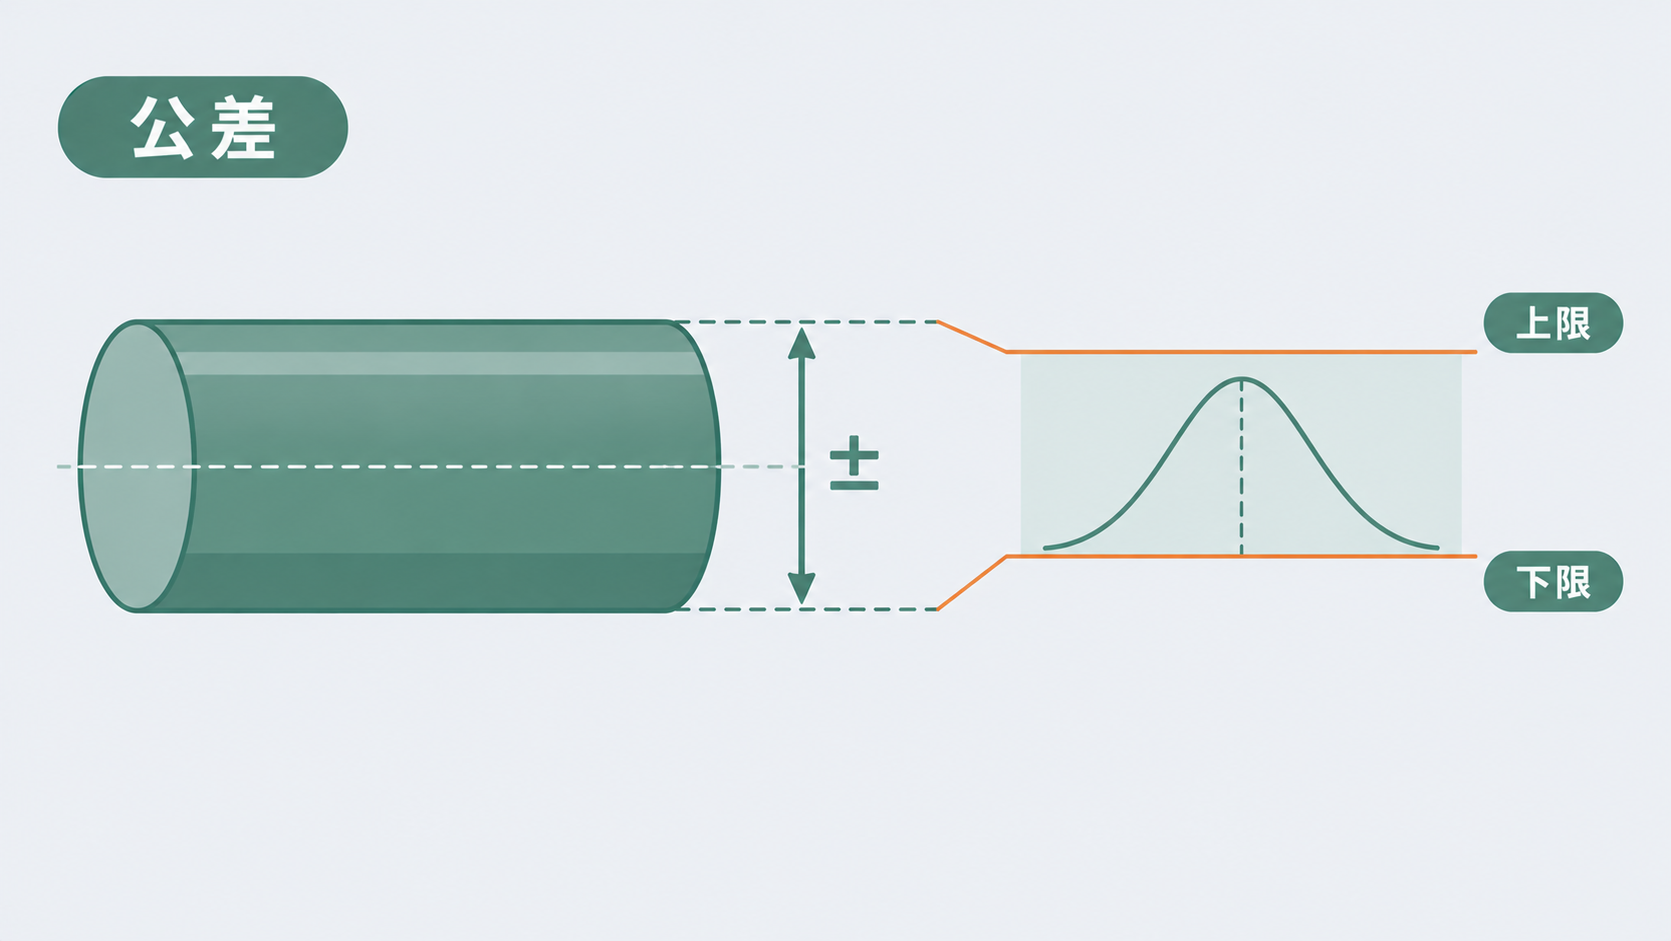
公差とは、寸法などの特性が許される範囲の大きさのことで、上の許容寸法から下の許容寸法を引いた値です(規格では最大許容寸法・最小許容寸法と呼びます)。どんな加工にもばらつきがあるので、「ぴったり30mm」ではなく「この範囲なら合格」と決めておく必要があります。次のような場面で考えます。
- 図面を読んで合否の範囲を知るとき。表し方の決まりを知っていれば、上限と下限がすぐに分かります
- 工程の実力が足りているかを判断するとき。公差と工程の標準偏差を比べる工程能力指数につながります
- 部品を組み合わせたときの寸法を見積もるとき。穴と軸のすきまや、重ねた部品の全体寸法を公差から計算します
NG例(△)として、公差の値そのものを品質管理の側だけで決めることはできません。公差は製品の機能から設計が決めるもので、品質管理はそれに対して工程が足りているかを判断します。工程の都合で公差を広げたいときは、設計と根拠を持って話し合います。
寸法公差の表し方と読み方
図面の寸法公差は、基準となる寸法と、上下にどれだけ外れてよいか(許容差)で表します。
| 書き方 | 上の許容寸法 | 下の許容寸法 | 公差 |
|---|---|---|---|
| φ30 ±0.02 | 30.02 | 29.98 | 0.04 |
| φ30 +0.02 −0.01 | 30.02 | 29.99 | 0.03 |
| φ30 0 −0.03 | 30.00 | 29.97 | 0.03 |
2行目のように上下の許容差が違うときは、公差の中心が基準寸法からずれます。φ30 +0.02 −0.01 の中心は30.005mmで、ここが工程の狙い値です。基準寸法の30.000mmを狙うと、下限のほうに寄ってしまいます。
Excelでは、A2に基準寸法、B2に上の許容差、C2に下の許容差(マイナスの値)を入れて、次のように求めます。
=A2+B2(上の許容寸法)
=A2+C2(下の許容寸法)
=B2-C2(公差)
=A2+(B2+C2)/2(公差の中心)
公差の種類
| 種類 | 決めているもの | 例 |
|---|---|---|
| 寸法公差 | 長さ・径などの大きさの範囲 | φ30 +0.02 −0.01 |
| 幾何公差 | 形・向き・位置の狂いの範囲 | 真円度・平行度・位置度 |
| はめあい | 穴と軸を組んだときのすきま・しめしろ | φ30 H7/g6 |
| 普通公差 | 公差を個別に書いていない寸法の範囲 | JIS B 0405 の等級(精級・中級など) |
寸法公差だけでは、軸が曲がっていても径さえ範囲内なら合格になってしまいます。形や位置が機能に効くところには幾何公差を付けます。普通公差は、図面の表題欄などに「普通公差 JIS B 0405 中級」のように等級を書いて指定し、個別の公差がない寸法すべてに当てはめます。
はめあいの例|穴と軸のすきま
はめあいは、穴と軸の公差を記号の組み合わせで指定します。φ30 H7/g6 なら、穴は0〜+0.021mm、軸は−0.007〜−0.020mmです(JIS B 0401 の表で、18mmを超え30mm以下の区分)。
\[ \text{最大すきま} = \text{穴の最大} – \text{軸の最小} = 30.021 – 29.980 = 0.041\ \text{mm} \]
\[ \text{最小すきま} = \text{穴の最小} – \text{軸の最大} = 30.000 – 29.993 = 0.007\ \text{mm} \]
Excelでは、穴の上限・下限の寸法(30.021・30.000)をB2・C2、軸の上限・下限の寸法(29.993・29.980)をB3・C3に入れて、=B2-C3(最大すきま)と =C2-B3(最小すきま)です。最小すきまがプラスなので、どの組み合わせでも必ずすきまができる「すきまばめ」です。
例題|公差から工程の余裕を見る
冒頭のシャフト(φ30 +0.02 −0.01)を、30本測ったところ、平均30.004mm、標準偏差0.004mmでした。公差と工程のばらつきを比べるのが工程能力指数です。
\[ C_p = \frac{\text{公差}}{6\sigma} = \frac{0.03}{6 \times 0.004} = 1.25 \]
Excelでは =(30.02-29.99)/(6*0.004) です。さらに、平均が公差の中心からどれだけずれているかを含めたのが \( C_{pk} \) です。
\[ C_{pk} = \min\left( \frac{30.02 – 30.004}{3 \times 0.004},\ \frac{30.004 – 29.99}{3 \times 0.004} \right) = \min(1.333,\ 1.167) = 1.167 \]
Excelでは =MIN((30.02-30.004)/(3*0.004),(30.004-29.99)/(3*0.004)) です。
読み取れることは2つあります。1つめは、平均が公差の中心より0.001mm下にずれていることです。中心の30.005mmに合わせれば \( C_{pk} \) は1.25まで上がります。2つめは、中心に合わせても1.25で、目安の1.33に届かないことです。1.33にするには標準偏差を0.00376mm以下にする必要があります(=0.03/(6*1.33))。公差から必要なばらつきを逆算する考え方は公差と標準偏差の関係|規格から必要なばらつきを逆算、目安の根拠は工程能力指数の目安一覧|Cp1.33が合格基準とされる根拠で解説しています。
部品を重ねたときの積み上げ
3つの部品を重ねる製品で、各部品の公差が ±0.1・±0.1・±0.05mm だとします。全体の寸法がどこまでずれるかには、2通りの見積もり方があります。
- ワーストケース:公差をそのまま足して ±0.25mm。3つがそろって端の値になる場合を想定するので、厳しめ
- 二乗和平方根:\( \sqrt{0.1^2+0.1^2+0.05^2} = 0.15 \) で ±0.15mm。Excelでは
=SQRT(SUMSQ(0.1,0.1,0.05))。各部品が正規分布で、互いに無関係にばらつくことが前提
二乗和平方根のほうが現実に近いことが多いものの、前提が崩れると不良を見落とします。分布の形は部品の測定データのヒストグラムで確かめます。「互いに無関係」のほうは、同じ材料ロットや同じ治具の影響で部品どうしがそろって大きくならないかを、工程の側から確認します。
よくある失敗
- 基準寸法を狙って加工する。上下の許容差が違う公差では、公差の中心を狙わないと片側に寄ります
- 合格品の中のばらつきを見ない。全数が合格でも、公差の端に寄っていれば工程能力は足りていません
- 測定のばらつきを無視する。公差が小さいほど、測定器のばらつきが合否に効きます。公差に対して測定のばらつきが十分小さいかを確かめます
- 積み上げをいつもワーストケースで計算する。部品の公差が必要以上に厳しくなり、コストが上がります
測定器のばらつきを評価する方法はゲージR&Rで解説しています。
よくある質問
Q. 公差と許容差の違いは何ですか?
A. 許容差は、基準寸法から上下にどれだけ外れてよいかを表す値です(+0.02、−0.01など)。公差は、上の許容寸法と下の許容寸法の差で、範囲の幅そのものを表します。+0.02 −0.01 なら、公差は0.03です。
Q. 公差が書かれていない寸法はどう判断しますか?
A. 図面に普通公差の等級が指定されていれば、その表の値が当てはまります。普通公差の指定もない場合は、設計部門に確認します。現場の判断で範囲を決めると、組立や機能で問題が出ることがあります。
Q. 公差は小さいほど良いのですか?
A. 小さいほど製品のばらつきは減りますが、加工や検査のコストが大きく上がります。機能に必要な範囲より厳しくする意味はありません。工程の実力(工程能力)と機能の両方から決めるのが基本です。
Q. 公差とばらつきの関係を一言でいうと?
A. 公差は「許される幅」、ばらつきは「工程が実際に出している幅」です。公差の幅が工程のばらつき(標準偏差の6倍)の何倍あるかを表すのが工程能力指数 Cp です。
📚 この記事の内容をもっと深く学ぶ
まとめ
- 公差は、寸法などが許される範囲の幅で、上の許容寸法と下の許容寸法の差
- 上下の許容差が違う公差では、基準寸法ではなく公差の中心を狙う
- 寸法公差のほかに、形や位置を決める幾何公差、穴と軸の組み合わせを決めるはめあい、個別指定のない寸法に当てはめる普通公差がある
- 例題では Cp 1.25、Cpk 1.167。狙いを中心に合わせ、標準偏差を0.00376mm以下にすれば目安の1.33に届く
まとめると、公差は「許される幅」、工程能力は「その幅に対する工程の余裕」です。図面の合否の範囲を知りたいときは公差、その範囲に工程が収まっているかを知りたいときは Cp・Cpk、穴と軸を組むときははめあい、部品を重ねるときは積み上げ計算を使います。まずは自分の担当する寸法で、公差の中心と実測の平均がずれていないかを確かめてみてください。
工程能力指数の計算の詳しい手順は工程能力指数(Cp・Cpk)の計算とExcelでの求め方、ばらつきを減らして工程能力を上げる進め方はCp・Cpk改善の手順|ばらつき削減と中心値調整の進め方で解説しています。あわせてご確認ください。