この記事でわかること
- ECRS(排除・結合・入替え・簡素化)の意味と使う場面
- 作業を要素に分けて、ECRSの順に見直す手順
- タクトタイムから必要人数を計算して、改善の効果を確かめる方法(Excel対応)
- なぜ簡素化(S)からではなく、排除(E)から考えるのか
📌 前提知識:標準作業とは|三要素と作業標準書の違いでタクトタイムの求め方を押さえておくと理解しやすくなります
来月から受注が増え、ブラケットの組立工程は1日480個を作ることになりました。今は作業者2人で回しています。課長からは「人は増やせない。今の2人で別の工程も持ってもらいたいので、この工程は1人でできるようにしてほしい」と言われました。
まず思いつくのは、作業を速くすることです。治具を工夫する、工具を軽くする。ところが計算してみると、それだけでは1人に届きません。この記事では、作業の見直しを決まった順番で進めるECRSという考え方を、組立工程の作業時間を使って数字で追います。
ECRSとは|使う場面
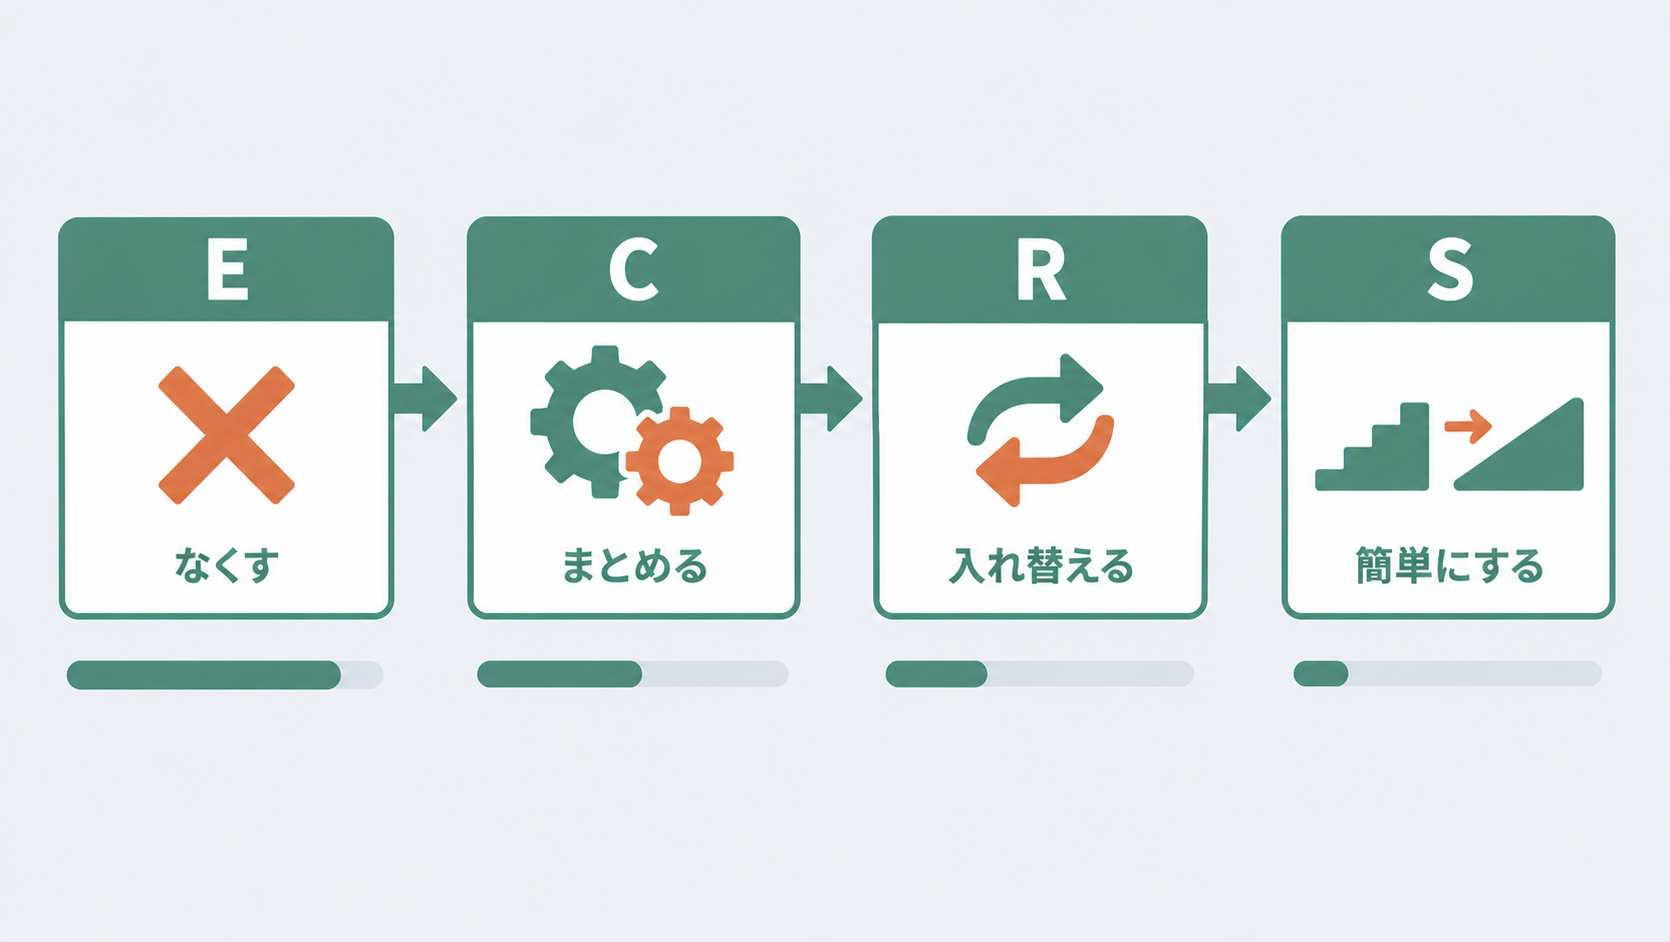
ECRSは、作業や工程を改善するときに、次の4つの問いをこの順番で当てていく考え方です。「改善の4原則」とも呼ばれます。
| 原則 | 問い | 例 |
|---|---|---|
| E:排除(Eliminate) | その作業をなくせないか | 運搬・転記・手待ちをなくす |
| C:結合(Combine) | 別々の作業を一緒にできないか | 締付と記録を同時に行う |
| R:入替え(Rearrange) | 順序・場所・担当を入れ替えられないか | 部品の置き場所を作業順に並べ替える |
| S:簡素化(Simplify) | もっと簡単にできないか | 位置決めピンで治具へのセットを楽にする |
次のような場面で使います。
- サイクルタイムがタクトタイムを超えているとき。必要数に間に合わない工程で、どこから手を付けるかを決めるのに向きます
- 人数を減らしたい、または1人に別の工程を持たせたいとき。1工程あたりの作業時間を合計で縮める必要がある場面です
- 改善提案やQCサークルでアイデアを出すとき。4つの問いを順に当てると、思いつきに頼らず漏れなく案を出せます
NG例(△)として、品質のための作業を「ムダだからなくす」と判断するのは危険です。検査や確認をECRSで見直すときは、なくした後に同じ不良をどこで止めるのかを先に決めておきます。また、工程の順序や方法を変えるのは4Mの「方法」に関わる変更です。品質特性に影響しうる場合は変更届の対象になるので、変更前に影響の有無を確認します。判断基準は4M変更管理とは|変更届の基準と初物確認で解説しています。
手順1|作業を要素に分けて時間を測る
ECRSを当てる前に、作業を「要素作業」に分けて、それぞれの時間を測ります。1つの作業を丸ごと見ていると、どこをなくせるかが見えないからです。現場で実際の作業を見て、ストップウォッチで10回ほど測った平均を使うと、たまたまの速い・遅いに引きずられません。
ブラケット組立工程を要素に分けると、次のようになりました。
| 記号 | 要素作業 | 時間(秒) |
|---|---|---|
| a | 部品箱から部品を取る | 6 |
| b | 部品の向きをそろえる | 5 |
| c | ワークを治具にセットする | 8 |
| d | ボルト4本を仮締めする | 16 |
| e | 工具を持ち替える | 4 |
| f | トルクレンチで本締めする | 14 |
| g | 外観を目視で検査する | 10 |
| h | 次工程の置き場まで運ぶ | 12 |
| i | 締付の記録を用紙に書く | 9 |
| 合計 | 84 |
時間を測ったら、各要素を「価値を生む作業(部品を組み付ける)」と「そうでない作業(運ぶ・持ち替える・書く)」に色分けしておくと、次のEの段階で候補が拾いやすくなります。この工程では、d・fの締付とcのセットが価値を生む作業で、残りは付随する作業です。
手順2|タクトタイムから必要人数を計算する
改善の目標を数字で決めます。必要な人数は、1個を作るのにかかる作業時間を、タクトタイムで割って求めます。
\[ \text{タクトタイム} = \frac{\text{1日の稼働時間}}{\text{1日の必要数}} = \frac{450 \times 60}{480} = 56.25\ \text{秒} \] \[ \text{必要人数} = \frac{\text{作業時間の合計}}{\text{タクトタイム}} = \frac{84}{56.25} = 1.49\ \text{人} \]人は小数では配置できないので、切り上げて2人です。Excelでは、B1に稼働時間(分)、B2に必要数、B3に作業時間の合計(秒)を入れて、次の式で求めます。
- タクトタイム:
=B1*60/B2→ 56.25 - 必要人数:
=ROUNDUP(B3/(B1*60/B2),0)→ 2
1人で回すには、作業時間の合計をタクトタイムの56.25秒以下にする必要があります。84秒から少なくとも27.75秒、率にして約33%を削る計算です。
手順3|E→C→R→Sの順に見直す
表の要素作業に、4つの問いを順番に当てていきます。
E:排除|なくせる作業はないか
h「次工程の置き場まで運ぶ」は、置き場が離れているから生じている作業です。次工程との間にシューター(滑り台状の置き台)を置けば、運ぶ作業は「シューターに置く」だけになり、12秒が2秒に縮みます。b「部品の向きをそろえる」は、仕入先に向きをそろえたトレイで納めてもらえば、この工程からは消えます。
排除で84秒は69秒になりました。まだ2人です。
C:結合|一緒にできる作業はないか
d「仮締め」、e「持ち替え」、f「本締め」は、トルク管理付きの電動ドライバーを使えば1回の締付にまとめられます。1本5秒で4本、計20秒です。さらに、この工具が締付トルクを記録するので、i「記録を用紙に書く」も締付と同時に済みます。34秒と9秒の計43秒が20秒になりました。
結合までで46秒となり、タクトタイムの56.25秒を下回りました。この時点で1人で回せます。
R:入替え|順序や場所を入れ替えられないか
a「部品を取る」は、部品箱が作業台の奥に横一列で並んでいるため、手を伸ばす距離が長くなっていました。部品箱を使う順に手前へ並べ替えると、6秒が3秒で済みます。合計は43秒です。
S:簡素化|もっと簡単にできないか
c「治具へのセット」は、位置決めピンを付けた治具に替えて8秒から5秒に、g「目視検査」は、限度見本を作業台の正面に掲示して10秒から6秒にしました。合計は36秒です。
4つをまとめると次のとおりです。
| 段階 | 作業時間(秒) | 必要人数 |
|---|---|---|
| 改善前 | 84 | 2人(1.49) |
| E:排除のあと | 69 | 2人(1.23) |
| C:結合のあと | 46 | 1人(0.82) |
| R:入替えのあと | 43 | 1人(0.76) |
| S:簡素化のあと | 36 | 1人(0.64) |
84秒が36秒になり、57.1%短くなりました。1日480個では、48秒×480個=23,040秒、つまり1日6.4時間分の作業が減ります。1人の稼働率は36÷56.25=64.0%で、1個あたり20.25秒の余力が残ります。課長の言う「別の工程も持つ」ための時間です。
なぜEから考えるのか|Sだけでは届かない
最初に思いつきやすいのは、S(簡素化)とR(入替え)です。治具を工夫する、置き場所を変える。現場の手の届く範囲で、すぐに試せるからです。ところが、この工程でSとRだけを行うと、結果は次のとおりです。
- Sだけ:84 − 3 − 4 = 77秒 → 77÷56.25=1.37人 → 2人のまま
- SとRだけ:77 − 3 = 74秒 → 1.32人 → 2人のまま
SとRで削れたのは10秒だけで、1人には届きません。一方、EとCで削れたのは38秒です。作業を速くするより、作業そのものをなくすほうが削れる時間が大きい、というのがECRSの順番の理由です。
もう1つの理由は、手戻りを防ぐためです。先に治具を改良してから「その作業自体が要らなかった」と気づくと、治具への投資がムダに終わります。なくせるものを先になくし、残った作業だけを簡単にする順番なら、この手戻りが起きません。
ただし、EとCは設備の購入や仕入先との調整を伴うことが多く、時間がかかります。この例でも、電動ドライバーの購入と、仕入先への荷姿変更の依頼が必要でした。すぐできるSで当面をしのぎつつ、EとCの検討を並行して進める、という進め方は現実的です。順番の原則は「考える順」であって、「実施する順」を縛るものではありません。
よくある失敗
- 作業を別の場所に移しただけで「排除」と数える。例ではbの向きそろえを仕入先に移しました。自社の工程からは消えても、仕入先の作業は増えています。単価や納期への影響を仕入先と確認しておかないと、あとで費用として返ってきます
- 検査をなくして不良が流出する。gの目視検査は時間を短くしただけで、なくしてはいません。検査を排除するなら、ポカヨケとは|人のミスを止める仕組みと現場の事例のように、不良を作らない仕組みに置き換えてからにします
- 作業時間を1回だけ測る。1回の測定では、慣れた人の速い回や、たまたまの手間取りが混ざります。改善前後とも同じ回数を測り、平均で比べます
- 改善後の作業を標準にしない。新しい順序と時間を標準作業として書き直さないと、人が替わったときに元のやり方に戻ります
よくある質問
Q. ECRSのRは「交換」と「入替え」のどちらですか?
A. どちらの訳も見られます。英語のRearrange(並べ替える)を「入替え」「組替え」と訳す例と、「交換」「置換」と訳す例があり、日本語の表記に幅があります。指している内容は同じで、順序・場所・担当・方法を入れ替えられないかを問うものです。
Q. ECRSとムダ取りの違いは何ですか?
A. ムダ取りは「何がムダか」を見つける視点で、運搬・手待ち・動作などのムダの種類から現場を見ます。ECRSは見つけたムダに「どう手を打つか」を決める順番です。ムダ取りで候補を拾い、ECRSの順で対策を考える、と組み合わせて使えます。
Q. 製造以外の事務作業にも使えますか?
A. 使えます。帳票の転記をなくす(E)、承認と確認を1回にまとめる(C)、処理の順番を入れ替える(R)、入力画面を簡単にする(S)のように、同じ順番で当てはめられます。作業を要素に分けて時間を測るところから始めるのも同じです。
Q. 改善の効果はどう確かめればよいですか?
A. 改善前と同じ方法・同じ回数で作業時間を測り直し、平均で比べます。あわせて、不良率が悪化していないかも確認します。時間が縮んでも不良が増えていれば、全体では損をしている可能性があるからです。
📚 この記事の内容をもっと深く学ぶ
まとめ
- ECRSは、排除(E)→結合(C)→入替え(R)→簡素化(S)の順に作業を見直す改善の4原則
- まず作業を要素に分けて時間を測り、タクトタイムから必要人数を計算して目標を決める(
=ROUNDUP(B3/(B1*60/B2),0)) - 例題では84秒が36秒(57.1%減)になり、必要人数は2人から1人になった
- SとRだけでは74秒で2人のまま。削れる時間が大きいのはEとCで、これが順番の理由
- 検査をなくす、作業を仕入先に移すといった変更は、品質とコストへの影響を確かめてから行う
まとめると、人数や工数を大きく減らしたいならEとCから考え、すぐに手を打ちたいならSとRを並行して進める、という使い分けです。どの段階でも、変えた作業は標準作業として書き直して定着させます。
改善後の作業の定着は標準作業とは|三要素と作業標準書の違い、品質・コスト・納期をまとめて評価する見方はQCDとは|品質・コスト・納期の測り方と優先順位、現場を整えてムダを見つけやすくする方法は5S活動とは|整理・整頓・清掃・清潔・躾の意味と事例で解説しています。あわせてご確認ください。