この記事でわかること
- リードタイムの意味と、タクトタイム・サイクルタイムとの違い
- 製造リードタイムの内訳と計算、仕掛り数から求めるリトルの法則(Excel対応)
- 納期の答え方と、短縮を待ち時間から始める理由
📌 前提知識:タクトタイムとは|サイクルタイムとの違いと計算を読んでいると理解しやすくなります
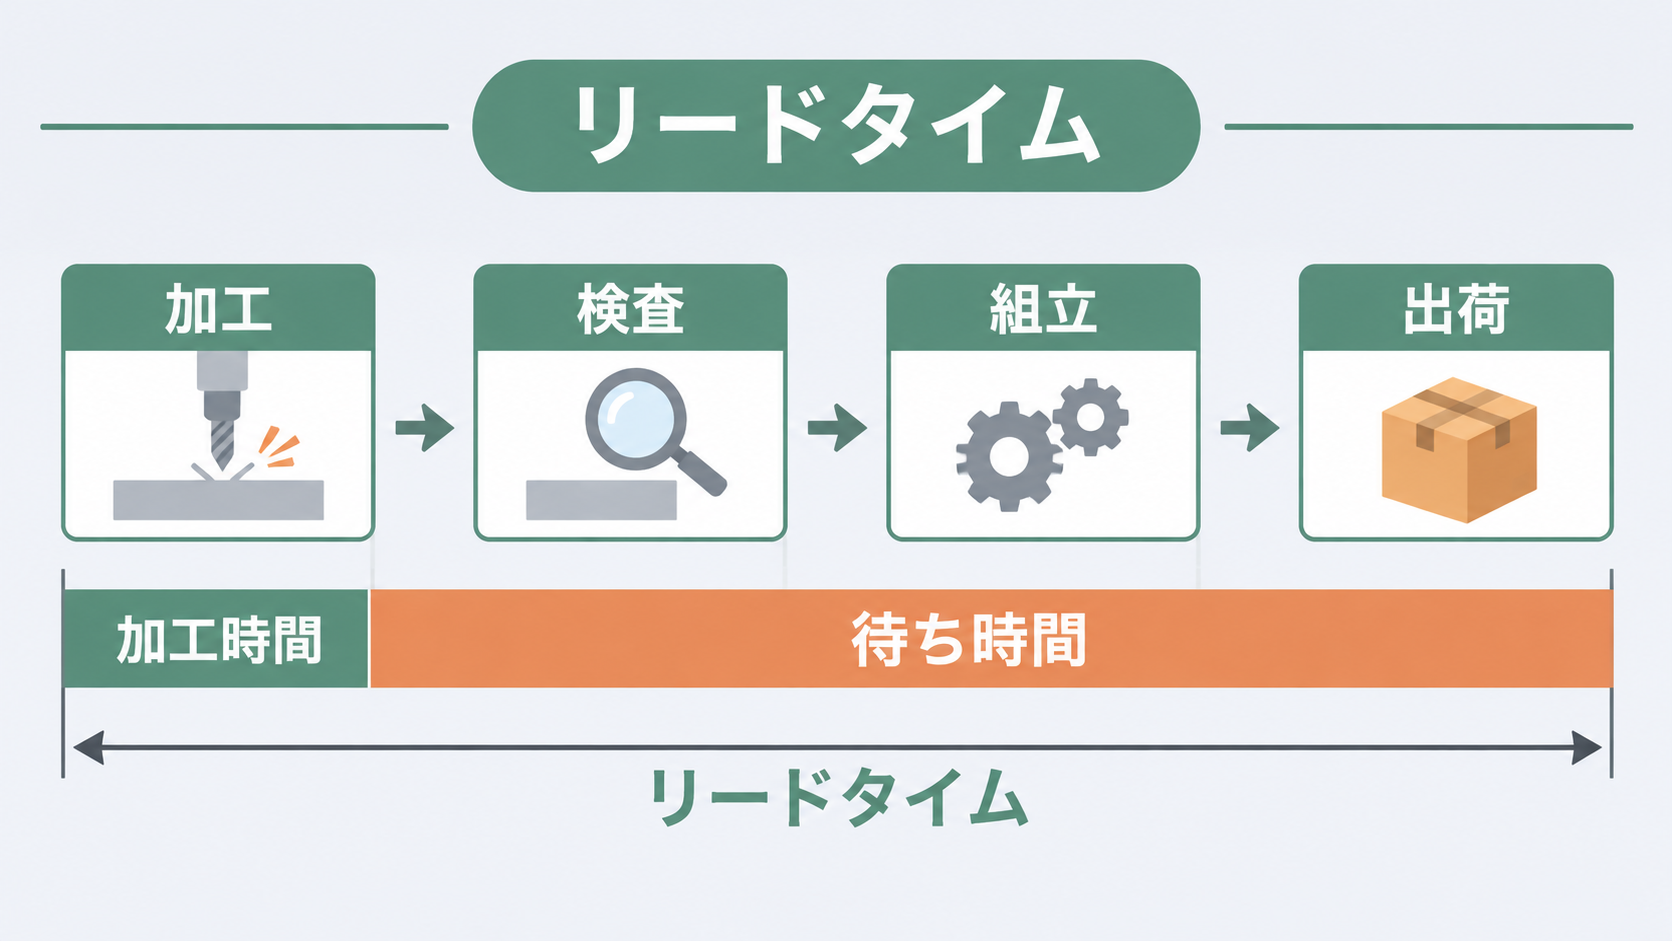
営業から「この品番、受注から何日で出せる?」と聞かれました。加工時間を足すと20時間もかからないのに、現場の実績を見ると3日以上かかっています。加工を速くすれば縮むのかと思って工程を見に行くと、機械が動いている時間より、部品が棚で待っている時間のほうがずっと長いことに気づきます。
この「始めから終わりまでにかかる期間」がリードタイムです。この記事では、言葉の意味と似た用語との違いを確認し、製造リードタイムの内訳の計算、仕掛り数から求める方法、納期の答え方、短縮の順番までを例題で整理します。
リードタイムを使う場面
リードタイムは、「いつ終わるか」「いつまでに始めるか」を決めるときに使います。
- 納期を答えるとき。受注から出荷までに何日かかるかを示します
- 生産計画や発注の時期を決めるとき。完成日からさかのぼって着手日を決めます
- 改善の効果を測るとき。工程の流れがよくなったかを、期間で確かめます
発注の時期を決めるときは、リードタイムのばらつきも効いてきます。計算は安全在庫と発注点|標準偏差から必要量を計算するで解説しています。
リードタイムとは:意味と種類
リードタイムは、ある過程の開始から完了までにかかる期間のことです。実際の作業の時間だけでなく、作業を始めるまでの期間、待ち時間、検査や運搬の時間も含みます。
どこからどこまでを測るかで呼び方が変わります。話すときは、まず始点と終点をそろえます。
| 種類 | 始点 | 終点 |
|---|---|---|
| 受注リードタイム | 顧客の注文 | 顧客への納品 |
| 調達リードタイム | 材料や部品の発注 | 入荷(受入検査を含むこともある) |
| 製造リードタイム | 製造の指示・最初の工程の着手 | 最後の工程の完了 |
| 配送リードタイム | 出荷 | 届け先への到着 |
「リードタイムは3日」と言われても、受注からなのか製造だけなのかで意味が違います。「言った、言わない」を防ぐために、資料には始点と終点を書いておきます。
タクトタイム・サイクルタイムとの違い
| 用語 | 意味 | 例 |
|---|---|---|
| リードタイム | 1つの品物が始めから終わりまでにかかる期間 | 着手から完成まで3日 |
| タクトタイム | 何秒に1個作ればよいかという目標の速さ | 30秒に1個 |
| サイクルタイム | 実際に1個を作るのにかかる時間(工程やラインの実力) | 28秒に1個 |
ラインを2本にして出来上がる間隔を半分にしても、1個が着手から完成までに通る加工や運搬の時間は変わらないので、リードタイムはほとんど縮みません(待ちが減った分だけ縮むことはあります)。「たくさん作れる」と「早く終わる」は別の話です。タクトタイムの計算はタクトタイムとは|サイクルタイムとの違いと計算で解説しています。
製造リードタイムの内訳と計算
製造リードタイムは、工程ごとの時間の足し算です。
\[
\text{製造リードタイム} = \text{段取り} + \text{加工} + \text{運搬} + \text{検査} + \text{待ち}
\]
Excelでは、各時間を1行に並べて =SUM(B2:F2) で工程ごとの合計を出し、それを全工程で足します(A列に工程名、B〜F列に時間を入れた場合)。ある品番の1ロットを、4工程で調べた例です(時間。説明のために組み立てた数字です)。
| 工程 | 段取り | 加工 | 運搬 | 検査 | 待ち | 合計 |
|---|---|---|---|---|---|---|
| 切削 | 0.5 | 4.0 | 0.5 | 0 | 16 | 21.0 |
| 熱処理 | 0.5 | 8.0 | 0.5 | 0 | 24 | 33.0 |
| 研削 | 0.5 | 3.0 | 0.5 | 0 | 8 | 12.0 |
| 検査 | 0 | 0 | 0.5 | 2.0 | 6 | 8.5 |
| 合計 | 1.5 | 15.0 | 2.0 | 2.0 | 54 | 74.5 |
製造リードタイムは74.5時間で、そのうち加工は15時間です。製品に手を加えている時間の割合は次のとおりです。
\[
\frac{15}{74.5} = 20.1\ \%, \qquad \frac{54}{74.5} = 72.5\ \%
\]
表をExcelのA1から貼ると、加工の合計はC6、待ちの合計はF6、全体の合計はG6です。加工の割合は =C6/G6、待ちの割合は =F6/G6 です。加工は全体の2割で、待ちが7割以上を占めています。冒頭の「加工は20時間もかからないのに3日以上かかる」は、この形です。
仕掛り数からざっくり求める:リトルの法則
工程ごとの時間を調べなくても、平均のリードタイムを見積もる方法があります。リトルの法則です。安定している仕組みでは、中にある平均の個数 \( L \) は、1日あたりの処理量 \( \lambda \) と平均の滞在時間 \( W \) の積に等しい値です。
\[
L = \lambda W \quad \Rightarrow \quad W = \frac{L}{\lambda}
\]
現場の言葉に直すと、「リードタイム=仕掛り数÷1日の出来高」です。工程内の仕掛りが1,200個で、1日300個流れているなら、次のとおりです。
\[
W = \frac{1200}{300} = 4\ \text{日}
\]
Excelでは、仕掛り数をB2、1日の出来高をB3に入れて =B2/B3 です。出来高を変えずに仕掛りを600個に減らせば、リードタイムは2日に縮みます。設備を速くしなくても、抱える量を減らすだけで流れが速くなる、というのがこの式の教えるところです。
この式は平均の話で、投入と出来高が釣り合っている期間に使います。仕掛りが増え続けている時期には当てはまりません。
納期は平均で答えない
リードタイムは、たまに長いロットが混じって右に裾を引きます。ある品番の10ロットの実績が次の日数だったとします(説明のための数字です)。
3, 3, 4, 4, 4, 5, 5, 6, 7, 15(Excelでは B2〜B11 に1ロット1行で入力)
| 見方 | 値 | Excelの式 |
|---|---|---|
| 平均 | 5.6日 | =AVERAGE(B2:B11) |
| 中央値 | 4.5日 | =MEDIAN(B2:B11) |
| 90%点 | 7.8日 | =PERCENTILE.INC(B2:B11,0.9) |
平均の5.6日で納期を答えると、15日のロットに引っ張られた数字のうえ、実績の10ロットのうち3ロットは間に合いません。「ふだんは何日か」なら中央値の4.5日、「まず間に合う日数は」なら90%点の7.8日を見ます。代表値の使い分けは中央値・最頻値・平均の求め方|Excel関数と使い分けで解説しています。
短縮は待ち時間から始める
74.5時間の例で、どこを縮めると効くかを比べます。
| 対策 | 変更後 | 短縮 |
|---|---|---|
| 加工時間を2割短く(15→12時間) | 71.5時間 | −4.0% |
| 待ち時間を半分に(54→27時間) | 47.5時間 | −36.2% |
加工を2割速くするには、設備や工具への投資が要ることが多いはずです。待ちを減らすのは、順番や持ち方の見直しで進められる場合があります。同じ条件の比較ではなく、待ちを半分にできるとは限りません。それでも、この例のように待ちが大半を占めるなら、待ちの工程から手を付けるほうが効果が出やすいです。まず測って、待ちが本当に大きいかを確かめます。
- 測る:代表の品番で、工程ごとの着手と完了の時刻を記録します。「どこで待っているか」を数字にします
- 待ちの大きい工程を見る:例題なら熱処理の前の24時間です。まとめて処理するロットの大きさや、前工程の流し方を疑います
- ロットを小さくする:まとめて作るほど、前後の待ちが増えます。段取りの短縮とセットで進めます
- 仕掛りに上限を決める:リトルの法則のとおり、出来高が変わらなければ、仕掛りを減らすとリードタイムは縮みます
工程を見渡すならECRSとは|改善の4原則と工数の計算例、ムダの考え方全体はトヨタ生産方式とは|ジャストインタイムと自働化・7つのムダが参考です。設備が短く止まって流れが乱れているときはチョコ停とは|記録の取り方とOEEへの影響の計算も確かめてください。
よくある質問
Q. リードタイムと納期はどう違いますか?
A. リードタイムはかかる期間、納期は届ける期日です。「リードタイムが5日なので、納期は6月10日です」のように使います。
Q. リードタイムの意味を簡単に言うと?
A. 始めてから終わるまでにかかる期間です。作業そのものの時間だけでなく、待ち時間や運搬、検査の時間も含みます。始点と終点は場面で違うので、そろえて話します。
Q. サイクルタイムとの違いは何ですか?
A. リードタイムは1つの品物が通り抜ける期間、サイクルタイムは実際に1個を作るのにかかる時間です。ラインを増やして出来上がる間隔を縮めても、1個が通る時間は変わらないので、リードタイムはほとんど縮みません。
Q. リードタイムの計算式は?
A. 製造なら、工程ごとの段取り・加工・運搬・検査・待ちの時間の合計です。平均だけ見積もるなら、仕掛り数を1日の出来高で割るリトルの法則も使えます。仕掛り1,200個、1日300個なら4日です。
📚 この記事の内容をもっと深く学ぶ
まとめ
- リードタイムは、始めから終わりまでの期間。待ち・運搬・検査も含む。始点と終点をそろえて話す
- 製造リードタイムは段取り+加工+運搬+検査+待ち。例題は74.5時間のうち加工が20.1%、待ちが72.5%
- 平均だけなら「仕掛り数÷1日の出来高」(リトルの法則)。1,200÷300=4日
- 納期は平均で答えない。例題は平均5.6日、中央値4.5日、90%点7.8日
- 短縮は待ちから。例題では加工2割短縮で−4.0%、待ち半減で−36.2%
目標の速さを決めるならタクトタイム、実際の間隔を見るならサイクルタイム、品物が流れる期間を見るならリードタイム、という使い分けです。まずは代表の品番を1つ選んで、工程ごとの着手と完了の時刻を1週間記録するところから始めてみてください。
工程の流れの決め方はタクトタイムとは|サイクルタイムとの違いと計算、品質・コストと納期の見方はQCDとは|品質・コスト・納期の測り方と優先順位で解説しています。あわせてご確認ください。