この記事でわかること
- ダイヤルゲージの仕組みと種類(スピンドル式・てこ式・デジタル)
- 長針と短針の目盛の読み方
- ブロックゲージを基準にした比較測定と、振れの測り方
- 取り付け角度で生じる誤差の計算と、繰り返し測ったばらつきの評価
📌 前提知識:ノギスとマイクロメーターの読み方|目盛と測定誤差を読んでいると理解しやすくなります
旋盤で削った軸を回しながら、側面に当てたダイヤルゲージの針の振れを見る。研削した部品をマスターと比べて、針が何目盛ずれたかで合否を決める。ダイヤルゲージは、寸法そのものより「差」や「変化」を読むのが得意な測定器です。
ノギスやマイクロメーターのように部品をはさんで長さを読むのではなく、基準からどれだけ動いたかを針で拡大して見せます。そのぶん、取り付け方や基準の合わせ方を間違えると、目盛は細かいのに値がずれる、ということが起きます。
この記事では、ダイヤルゲージの仕組みと読み方、比較測定と振れの測り方を例題で説明し、取り付け角度の誤差と繰り返しのばらつきを数字で確かめます。
ダイヤルゲージを使う場面
- 振れの確認……回転する軸や穴の振れ、旋盤やフライス盤での芯出し
- 比較測定……同じ寸法の部品をたくさん測るとき。マスターやブロックゲージとの差を読む
- 平面度・平行度の簡易評価……定盤の上で部品を動かしたり、ゲージを動かしたりして高さの変化を見る
一方で、ダイヤルゲージは単体では測れません。測定台、マグネットスタンド、治具などに取り付けて使います。また、測定範囲は標準的なもので1〜10mm程度と短いので、部品の長さそのものを測るなら、ノギスとマイクロメーターやハイトゲージを使います。
ダイヤルゲージとは|仕組みと種類
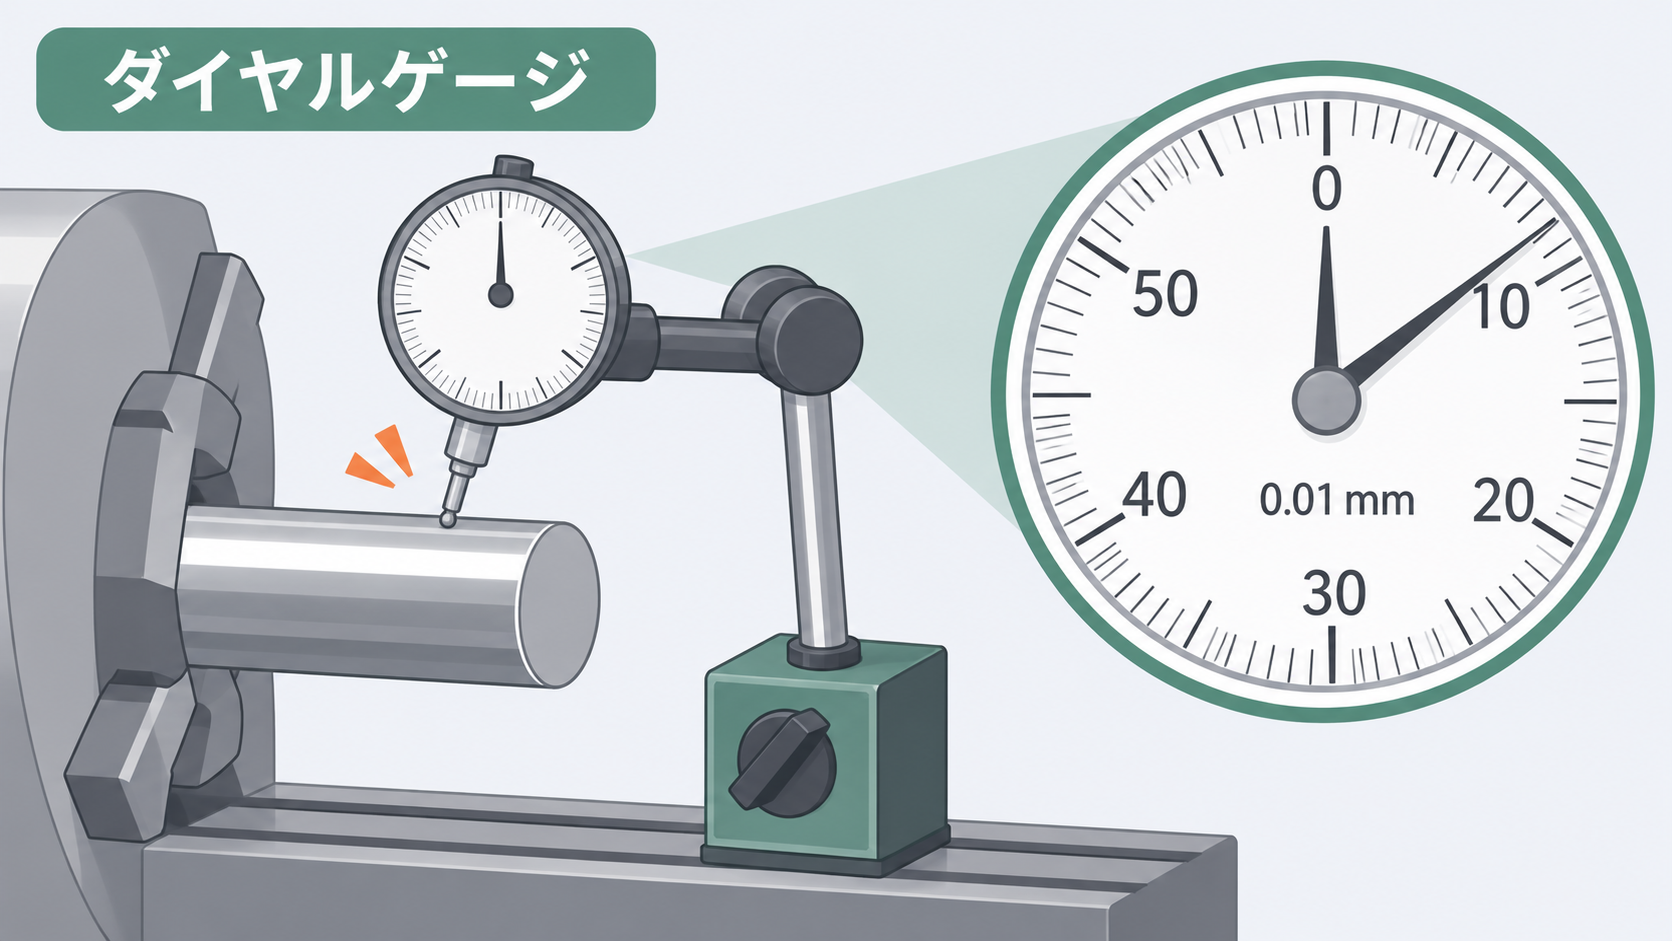
ダイヤルゲージは、測定子の付いたスピンドルがまっすぐ動いた量を、歯車などで機械的に拡大して、指針の回転に変える測定器です。目盛板の上で、動いた量(変位)を読み取ります。ミツトヨの解説では、標準的な機種の測定範囲は1〜10mmで、短い機種では0.08mm、長い機種では100mmまであります。
| 種類 | 特徴 | 主な使い道 |
|---|---|---|
| スピンドル式(標準) | スピンドルが軸の方向にまっすぐ動く。目量0.01mmと0.001mmが代表 | 比較測定、振れ、平面度 |
| てこ式(テストインジケータ) | 測定子がてこの原理で振れる。先が細く、狭い場所に入る | 狭い場所の振れ、側面、芯出し |
| デジタル(デジマチックなど) | 変位を数字で表示する。目盛の読み違いが減る | 読み違いを減らしたい比較測定 |
規格では、ダイヤルゲージは JIS B 7503、てこ式は JIS B 7533 で性能や許容誤差が決められています。測定器メーカーの資料も、受入れや点検のときはこれらの規格を参考にするよう書いています。
目盛の読み方|長針と短針
目量0.01mmの標準的なダイヤルゲージでは、長針が1回転すると1mmです。目盛板は100等分されていて、長針の1目盛が0.01mmにあたります。短針は、長針が何回転したか(何mm動いたか)を数えます。
例題:短針が2と3の間、長針が37を指している場合
短針は2を過ぎて3の手前なので、2mm分は動いています。長針は37なので、0.37mmです。足し合わせると、次のとおりです。
\[ 2 + 0.37 = 2.37\ \text{mm} \]
Excelでは、短針の値をB1、長針の目盛をB2に入れて =B1+B2*0.01 です。目量0.001mmの機種などは長針1回転の量が1mmとは限らないので、目盛板の表示や取扱説明書で1回転の量を確かめてから式を合わせます。
読むときは、目盛板を正面から見ます。斜めから見ると、針と目盛の間の距離のぶんだけ読みがずれます(視差)。ノギスやマイクロメーターと同じ注意です。
比較測定の手順|ブロックゲージを基準にする
ダイヤルゲージの測定範囲は短いので、多くは比較測定に使います。寸法のわかった基準(マスター)でゼロを合わせ、測る部品との差を読みます。
- ダイヤルゲージを測定台にしっかり固定する。スピンドルは、測りたい方向と平行にする
- 基準のブロックゲージ(例:25mm)を置き、スピンドルを少し押し込んだ位置で目盛のゼロを合わせる
- ブロックゲージを抜き、部品を置いて針の振れを読む
- 何個か測ったら、もう一度ブロックゲージを置き、ゼロがずれていないかを確かめる
ゼロは、測定範囲の真ん中あたりで合わせます。ミツトヨの解説でも、部品の寸法の範囲(公差に少し余裕を足した範囲)を考えて基点を合わせると、想定外の寸法が出ても範囲内で読めるとしています。範囲の端で合わせると、片側に大きくずれた部品で針が止まってしまいます。
例題:25mmのブロックゲージでゼロを合わせ、部品で+0.032mmを読んだ場合
部品の寸法は、基準の長さに読みを足して求めます(説明のために組み立てた数字です)。
\[ 25.000 + 0.032 = 25.032\ \text{mm} \]
Excelでは、基準の長さをB1、読みをB2に入れて =B1+B2 です。図面の寸法が 25 +0.0500(25.000〜25.050mm)なら合格です。合否だけを見るなら、上限と下限に当たる読み(0 と +0.050)を目盛板の指標に合わせておくと、針がその間にあるかで判定できます。
振れの測り方
振れは、部品を1回転させたときの読みの最大と最小の差です。軸をセンターや V ブロックで支え、側面に測定子を当てて、ゆっくり1回転させます。
1回転のあいだに8か所で読んだ値が次のとおりだったとします(単位µm、説明のための数字です)。
| 位置 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
|---|---|---|---|---|---|---|---|---|
| 読み(µm) | +12 | +18 | +15 | +6 | −2 | −6 | 0 | +7 |
\[ \text{振れ} = 18 – (-6) = 24\ \mu\text{m} = 0.024\ \text{mm} \]
Excelでは、読みをB2:I2に入れて =MAX(B2:I2)-MIN(B2:I2) です。実際の測定では8か所だけでなく、回しながら針がいちばん振れた位置といちばん戻った位置を読みます。ゼロをどこで合わせても、差は変わりません。
取り付け角度で生じる誤差
スピンドルが測りたい方向から傾いていると、読みは実際の変位より大きく出ます。測定方向に垂直な平らな面が L だけ動くとき、角度 θ だけ傾いたスピンドルは、スピンドルの軸に沿って L÷cosθ だけ押し込まれるからです。
\[ \text{読み} = \frac{L}{\cos\theta} \]
Excelでは、実際の変位をB1、角度(度)をB2に入れて =B1/COS(RADIANS(B2)) です。傾きが10°なら、読みは実際の約1.015倍です。0.500mm動いたものを0.508mmと読み、0.008mm多く出ます。
| 傾き | 読みの倍率(1÷cosθ) | 0.500mm の変位の読み |
|---|---|---|
| 5° | 1.0038 | 0.502mm |
| 10° | 1.0154 | 0.508mm |
| 20° | 1.0642 | 0.532mm |
比較測定でマスターとの差が小さいときは影響も小さくなりますが、振れのように動く量そのものを読むときは、この倍率がそのまま効きます。てこ式は、測定子を測定方向と直角に取り付けるのが基本です。角度が付いたまま測ると読みに誤差が含まれるので、付け直します。
繰り返し測ったばらつきで、使えるかを確かめる
目盛が細かくても、同じものを測って値がばらつくなら、その細かさは使えません。目量0.001mmのダイヤルゲージを測定台に付け、ブロックゲージを10回置き直してゼロからの読みを記録したとします(単位µm、説明のための数字です)。
0, +1, −1, 0, +2, −1, 0, +1, 0, −1
平均は0.1µm、標準偏差は約1.0µmです。Excelでは、値をA2:A11に入れて =AVERAGE(A2:A11) と =STDEV.S(A2:A11) です。ばらつきの幅を6σ(約6.0µm)とすると、公差の幅0.050mm(50µm)に対して12%を使っています。
\[ \frac{6\sigma}{\text{公差の幅}} = \frac{6 \times 0.99}{50} \approx 12\% \]
この割合が大きいほど、部品の良し悪しより測定のばらつきが判定を左右します。検査員による違いまで含めた評価はゲージR&R(測定システム解析)の計算手順|Excelで%GRR、標準偏差の求め方は標準偏差をExcelで求める方法|STDEV.SとSTDEV.Pの違いで解説しています。ダイヤルゲージそのものの許容誤差は JIS と機種で決まるので、使うものの値はカタログや校正証明書で確かめてください。定期的な確認の仕組みは測定器の校正とは|校正周期の決め方と校正切れの対応にまとめています。
よくある失敗
- スピンドルに油を差す……油が固まったりほこりを巻き込んだりして、動きが悪くなる。汚れは乾いた布か、少量のアルコールを含ませた布でふく
- スタンドが弱い……アームのたわみは測定誤差の原因になる。重いゲージは短いアームで、しっかり固定する
- てこ式の測定子を長さの違うものに替える……てこの比が変わり、大きな誤差になる。同じ長さの指定品に替える
- 温度の変わる場所で、朝のゼロのまま測り続ける……ときどきマスターを当てて、長針の位置を確かめる
📚 この記事の内容をもっと深く学ぶ
よくある質問
Q. ダイヤルゲージとてこ式ダイヤルゲージの違いは何ですか?
A. 標準のダイヤルゲージはスピンドルがまっすぐ動き、測定範囲が広めです。てこ式は測定子がてこで振れる構造で、先が細く、穴の内側や狭い場所の振れや芯出しに向きます。てこ式は測定子を測定方向と直角に付けて使います。
Q. ダイヤルゲージだけで寸法を測れますか?
A. 単体では測れません。測定台やマグネットスタンドに取り付け、基準(ブロックゲージやマスター)でゼロを合わせてから、差を読みます。測定範囲が短いので、長さそのものはノギスやマイクロメーターで測ります。
Q. 目量0.01mmと0.001mmはどう選びますか?
A. 公差の幅に対して細かさが足りるかで選びます。目量だけでなく、同じものを繰り返し測ったばらつきと、規格で決まる許容誤差も合わせて見ます。この記事の例では、ばらつきの6σが公差の幅の12%でした。
Q. 取り付けが少し傾いていると、どれくらい誤差が出ますか?
A. 読みは実際の変位の1÷cosθ倍に大きくなります。10°の傾きで約1.5%大きく読み、0.500mm の変位を0.508mm と読みます。スピンドルは測りたい方向と平行に付けます。
まとめ
- ダイヤルゲージは、スピンドルの動きを針の回転に拡大して、基準からの差や変化を読む測定器。単体では使えず、スタンドや測定台に付ける
- 目量0.01mmの標準品は、長針1回転が1mm。短針で回転数を数え、例では 2+0.37=2.37mm
- 比較測定はブロックゲージでゼロを合わせ、読みを基準の長さに足す(25.000+0.032=25.032mm)。ゼロは測定範囲の真ん中で合わせる
- 振れは1回転の最大と最小の差(例では24µm)
- スピンドルが θ 傾くと読みは1÷cosθ倍になる(10°で約1.5%)。繰り返しのばらつきは6σと公差の幅の比で見る
まとめると、部品の長さを測るならノギスやマイクロメーター、基準との差や振れ・平面度を見るならダイヤルゲージ、という使い分けです。まずは手元のダイヤルゲージで、ブロックゲージを何回か置き直して、ゼロの読みがどれだけばらつくかを確かめてみてください。
測定値のかたよりとばらつきの考え方は測定誤差と有効数字|データの信頼性を確保する基礎、測定のしくみ全体の評価はMSA(測定システム解析)とは|5つの評価で解説しています。あわせてご確認ください。