この記事でわかること
- タクトタイムとサイクルタイムの違いと、計算式(Excel対応)
- 不良率を見込んだ必要数の決め方と、可動率からサイクルタイムの目標を逆算する方法
- 必要人数と1日の生産能力の確かめ方
📌 前提知識:標準作業とは|三要素と作業標準書の違いを読んでいると理解しやすくなります
来月から、ある組立品の受注が1日864個に増えることになりました。今のラインで間に合うのか。生産技術の担当者として、まず「1個を何秒で作ればよいか」を出す必要があります。
この「何秒で作ればよいか」がタクトタイムです。計算は割り算1つですが、何で割るかを間違えると、計画の段階で数%の差が生まれ、毎日少しずつ足りなくなります。この記事では、タクトタイムの決め方を、不良率や設備の止まりを見込むところまで、具体的な数字で追います。
タクトタイムを使う場面
タクトタイムは、生産のテンポを決めるための数字です。次のような場面で使います。
- 受注数や生産計画が変わったとき。必要数が変われば、作るべき速さも変わります
- 新しいラインを立ち上げる、工程を組み替えるとき。各工程に何秒分の作業を割り振るかを決める基準です
- 残業や休日出勤が増えてきたとき。今のラインが必要数に足りているかを数字で確かめます
一方で、1個ずつ仕様が違う受注生産や、段取りの長い設備でまとめて作るロット生産では、1個あたりのテンポという考え方が当てはまりにくくなります。タクトタイムが力を発揮するのは、同じ製品(または似た製品)を毎日一定の数だけ作る流れ生産です。
タクトタイムとサイクルタイムの違い
タクトタイムは「作るべき速さ」、サイクルタイムは「実際に作れている速さ」です。
| タクトタイム | サイクルタイム | |
|---|---|---|
| 意味 | 必要な数を作るための1個あたりの時間 | 1つの工程が1個を作るのに実際にかかる時間 |
| 決まり方 | 稼働時間と必要数から計算で決まる | 作業や設備の実力で決まる(測って求める) |
| 変わるとき | 受注数や稼働時間が変わったとき | 作業の改善や設備の変更をしたとき |
タクトタイムは次の式で求めます。
\[ \text{タクトタイム} = \frac{\text{1日の稼働時間}}{\text{1日の必要数}} \]
Excelでは、稼働時間(秒)と必要数をそれぞれのセルに入れて割るだけです(例題ではこのあと、B1に稼働時間、B2に出荷数、B3に良品率、B4にタクトタイム、B5に可動率、C2:C6に各工程のサイクルタイムを置きます)。タクトタイムは作業者の実力とは関係なく、計画から決まります。ここが、測って求めるサイクルタイムとのいちばんの違いです。
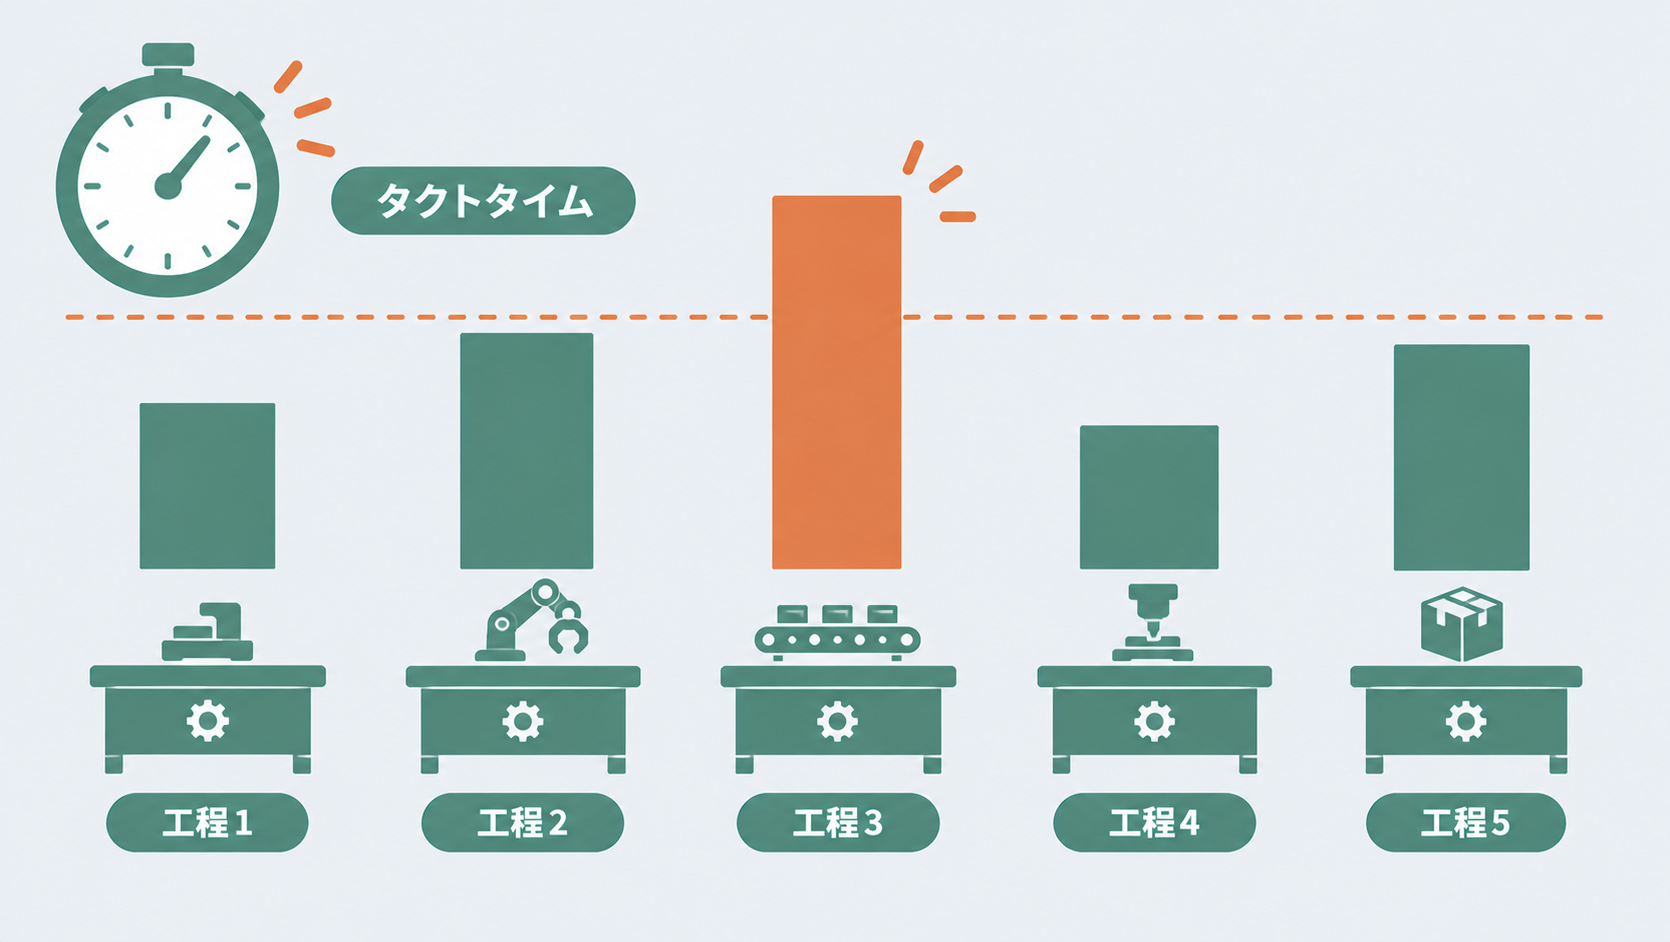
各工程のサイクルタイムがタクトタイム以下なら、ラインは必要数を作れます。1つでもタクトタイムを超える工程があると、そこで製品が詰まり、ライン全体の出来高はその工程の速さで頭打ちです。標準作業の三要素の中でのタクトタイムの位置づけは標準作業とは|三要素と作業標準書の違いで解説しています。
例題|受注が1日864個になったライン
冒頭の組立ラインで、実際に計算してみます。条件は次のとおりです。
| 項目 | 値 |
|---|---|
| 1日の稼働時間 | 450分(27,000秒)。定時から休憩と朝礼を除いた時間 |
| 1日の出荷数 | 864個 |
| 良品率 | 96%(4%は不良として出荷できない) |
| 可動率 | 90%(設備のちょこ停や段取りで、稼働時間の10%は止まる) |
| 工程とサイクルタイム | A 26秒、B 31秒、C 24秒、D 28秒、E 29秒(5工程・1人1工程) |
手順1:必要数は「出荷数÷良品率」で決める
出荷数の864個で割ると、タクトタイムは 27,000÷864=31.25秒です。しかし、作ったうちの4%は不良で出荷できません。864個の良品を得るには、864÷0.96=900個を作る必要があります。
\[ \text{タクトタイム} = \frac{27{,}000}{900} = 30.0 \text{秒} \]
Excelでは、出荷数がB2、良品率がB3にあれば =B1/(B2/B3) → 30.0 です。出荷数で割った31.25秒で計画すると、作れるのは864個で良品は約829個となり、毎日約35個足りなくなります。不良を見込まずにタクトタイムを決めるのは、よくある見落としです。不良率の表し方は不良率の計算方法|%・ppm・DPMOの違いと換算で解説しています。
手順2:可動率からサイクルタイムの目標を逆算する
タクトタイムの30.0秒は、ラインが稼働時間中ずっと動き続けた場合の速さです。実際には、ちょこ停や段取り替えで止まる時間があります。この例では可動率が90%なので、動いている時間だけで900個を作るには、各工程のサイクルタイムを次の値以下にする必要があります。
\[ \text{サイクルタイムの目標} = \text{タクトタイム} \times \text{可動率} = 30.0 \times 0.90 = 27.0 \text{秒} \]
Excelでは、タクトタイムがB4、可動率がB5にあれば =B4*B5 です。現場では、タクトタイムそのものではなく、この目標値と各工程のサイクルタイムを比べるのが実際的です。設備の止まりの測り方は設備総合効率(OEE)とは|3要素の計算と保全で解説しています。
手順3:各工程のサイクルタイムと比べる
| 工程 | サイクルタイム | 目標27.0秒との比較 |
|---|---|---|
| A | 26秒 | ○ |
| B | 31秒 | 4秒超え(タクトタイム30秒も超える) |
| C | 24秒 | ○ |
| D | 28秒 | 1秒超え |
| E | 29秒 | 2秒超え |
タクトタイムの30秒だけを見ると、超えているのは工程Bだけです。ところが可動率を見込んだ目標27秒で見ると、B・D・Eの3工程が足りていません。
手順4:1日に作れる数で確かめる
ラインの出来高は、いちばん遅い工程(ネック工程)で決まります。1日に作れる数は次の式です。
\[ \text{1日の生産能力} = \frac{\text{稼働時間} \times \text{可動率}}{\text{最大のサイクルタイム}} \]
Excelでは、サイクルタイムがC2:C6にあれば =ROUNDDOWN(B1*B5/MAX(C2:C6),0) です。いまのラインでは 27,000×0.90÷31=783個で、良品は約751個。出荷数の864個に113個足りません。ネック工程の速さで生産能力がどう変わるかを並べると、次のとおりです。
| 最大のサイクルタイム | 1日に作れる数 | 良品(×96%) |
|---|---|---|
| 31秒(いま) | 783個 | 約751個 |
| 29秒 | 837個 | 約803個 |
| 28秒 | 867個 | 約832個 |
| 27秒 | 900個 | 864個 |
工程Bだけを30秒以下に直しても、Eの29秒がネックになって837個どまりです。すべての工程を27秒以下にして、ようやく出荷数に届きます。
手順5:必要人数を確かめる
1人1工程のラインで、何人いれば回るかの目安は、全工程のサイクルタイムの合計をタクトタイムで割って求めます。
\[ \text{必要人数} = \frac{\text{サイクルタイムの合計}}{\text{タクトタイム}} = \frac{138}{30.0} = 4.6 \text{人} \]
Excelでは =SUM(C2:C6)/B4 → 4.6、人数は切り上げて =ROUNDUP(SUM(C2:C6)/B4,0) → 5人です。これは可動率を見込まない目安です。可動率90%を見込むと、サイクルタイムの目標27.0秒で割って 138÷27.0=5.1人となり、今の作業の配分のままでは5人でも足りません。作業の合計を131秒(後の章の改善後)まで減らすと 131÷27.0=4.9人で、ようやく5人で回ります。なお、編成効率(サイクルタイムの合計÷〈タクトタイム×工程数〉)は 138÷150=92.0%で、平均だけを見ると問題がないように見えます。1つの工程の超過が平均で薄まる点は、標準作業の記事でも触れているとおりです。
足りないときの打ち手
サイクルタイムの目標に届かない工程があるとき、打ち手は大きく3つです。
- ネック工程の作業を減らす。ムダな動作や運搬をなくす、治具で位置決めを速くするなど。この例ではBを4秒、Dを1秒、Eを2秒削り、26・27・24・27・27秒にすれば、1日900個(良品864個)に届きます
- 作業を工程間で付け替える。余裕のある工程C(24秒)やA(26秒)に、Bの作業の一部を移します
- 可動率や良品率を上げる。可動率が95%になれば目標は28.5秒まで緩みます。不良が減れば必要数そのものが減ります
作業を減らす考え方はECRSとは|改善の4原則と工数の計算例で、工数の計算とあわせて解説しています。
逆に、残業で稼働時間を延ばすのは、計画上は手軽です。しかし、稼働時間が延びればタクトタイムも延びるので、ネック工程の問題が見えにくくなります。残業は一時的な手当てにとどめ、作業の側を直すのが基本です。
よくある間違い
- 稼働時間に休憩や朝礼を含める。タクトタイムが長く出て、必要数に届かなくなります。稼働時間は、実際に作業できる時間だけにします
- 出荷数で割る。不良や手直しの分を作る時間が計画から抜けます。必要数は出荷数÷良品率で決めます
- サイクルタイムを1回だけ測る。作業時間はばらつきます。10回程度測って、ばらつきも含めて見ます。ばらつきが大きい工程は、平均がタクトタイム以下でも詰まりやすくなります
- タクトタイムを作業者の実力から決める。タクトタイムは計画から決まる数字で、実力から決めるのはサイクルタイムです
品質・コスト・納期のバランスの中で、納期の指標としてタクトタイムをどう位置づけるかはQCDとは|品質・コスト・納期の測り方と優先順位で整理しています。
よくある質問
Q. タクトタイムとピッチタイムは同じですか?
A. ほぼ同じ意味で使われることが多いです。会社によっては、計画から決めるものをタクトタイム、ラインで実際に設定する送りの間隔をピッチタイムと呼び分けることもあります。社内でどちらの意味で使っているかを確かめてから使うのが安全です。
Q. タクトタイムにリードタイムは関係しますか?
A. 別のものです。タクトタイムは1個あたりの作る速さ、リードタイムは材料の投入から完成(または受注から納品)までにかかる時間の長さです。タクトタイムが短くても、工程のあいだに仕掛品がたまっていれば、リードタイムは長くなります。
Q. 多品種を混ぜて流すラインではどう決めますか?
A. 品種ごとの必要数を合計した数で稼働時間を割り、ライン全体のタクトタイムを決めます。品種によって作業時間が違う場合は、重い品種が続かないように投入の順番をならす(平準化する)ことで、各工程の負荷をそろえます。
Q. 可動率と稼働率は違いますか?
A. 違います。可動率は、動かしたいときに設備が動ける割合で、100%が理想です。稼働率は、設備の能力に対して実際にどれだけ動かしたかの割合で、受注が少なければ低くて当然です。サイクルタイムの目標を逆算するときに使うのは可動率です。
📚 この記事の内容をもっと深く学ぶ
まとめ
- タクトタイムは「作るべき速さ」で、稼働時間÷必要数で決まる。サイクルタイムは「実際に作れている速さ」で、測って求める
- 必要数は出荷数÷良品率。例題では出荷数で割ると31.25秒、不良を見込むと30.0秒だった
- 止まる時間がある設備では、タクトタイム×可動率をサイクルタイムの目標にする。例題では27.0秒で、B・D・Eの3工程が足りなかった
- 1日の生産能力は、稼働時間×可動率÷最大のサイクルタイム。ネック工程を1つ直しても、次に遅い工程が頭打ちになる
まとめると、計画の段階ではタクトタイム、ラインの実力の確認にはサイクルタイム、生産能力の判断には可動率を見込んだサイクルタイムの目標、という使い分けです。まず手元のラインで、出荷数ではなく必要数で割ったタクトタイムを出し直してみてください。
サイクルタイムを短くした効果を確かめる指標は設備総合効率(OEE)とは|3要素の計算と保全、ムダを減らす改善の全体像はリーンシックスシグマとは|リーンとの違いと使い分けで解説しています。あわせてご確認ください。