この記事でわかること
- トヨタ生産方式の2本柱(ジャストインタイムと自働化)の中身
- 7つのムダの意味と、工場での見つけ方
- タクトタイム・仕掛品とリードタイム・かんばんの枚数の計算(Excel対応)
📌 前提知識:リーンシックスシグマとは|リーンとの違いと使い分けで、リーン(トヨタ生産方式をもとにした考え方)の位置づけを押さえておくと理解しやすくなります
ブラケットを作る部品工場で、工程と工程のあいだに仕掛品の箱が積み上がっています。プレスの後に1,200個、溶接の前にも山があります。ある日、溶接の後の検査でプレスのキズが見つかりました。キズの原因はすでに直っていましたが、仕掛品の山のどこまでがキズ物なのか分からず、全部を選別することになりました。
在庫を持っていると安心です。しかし、在庫は問題を隠し、見つかるのを遅らせます。この考え方を生産のしくみ全体にしたものが、トヨタ生産方式です。この記事では、2本の柱と7つのムダを整理し、在庫と品質の関係を数字で確かめます。
トヨタ生産方式を使う場面
トヨタ生産方式(TPS:Toyota Production System)は、トヨタ自動車が築いた生産のやり方で、ムダを徹底して省き、売れるものを売れるときに作ることをめざします。次のような場面で考え方を使います。
- 工程間の仕掛品や倉庫の在庫が多いとき。在庫を減らす順番と、減らしたときに出てくる問題の扱いが分かります
- 不良が後工程や客先で見つかるとき。異常で止まるしくみ(自働化)で、作った場所で問題を止めます
- 改善の方向を決めたいとき。7つのムダの見方で、どこに手を付けるかを整理できます
NG例(△)として、かんばんだけを形式的に導入しても効果は出ません。生産量の波が大きいまま引き取りの形にすると、欠品と残業が増えるだけです。平準化と標準作業という土台を合わせて整えます。
2本の柱|ジャストインタイムと自働化
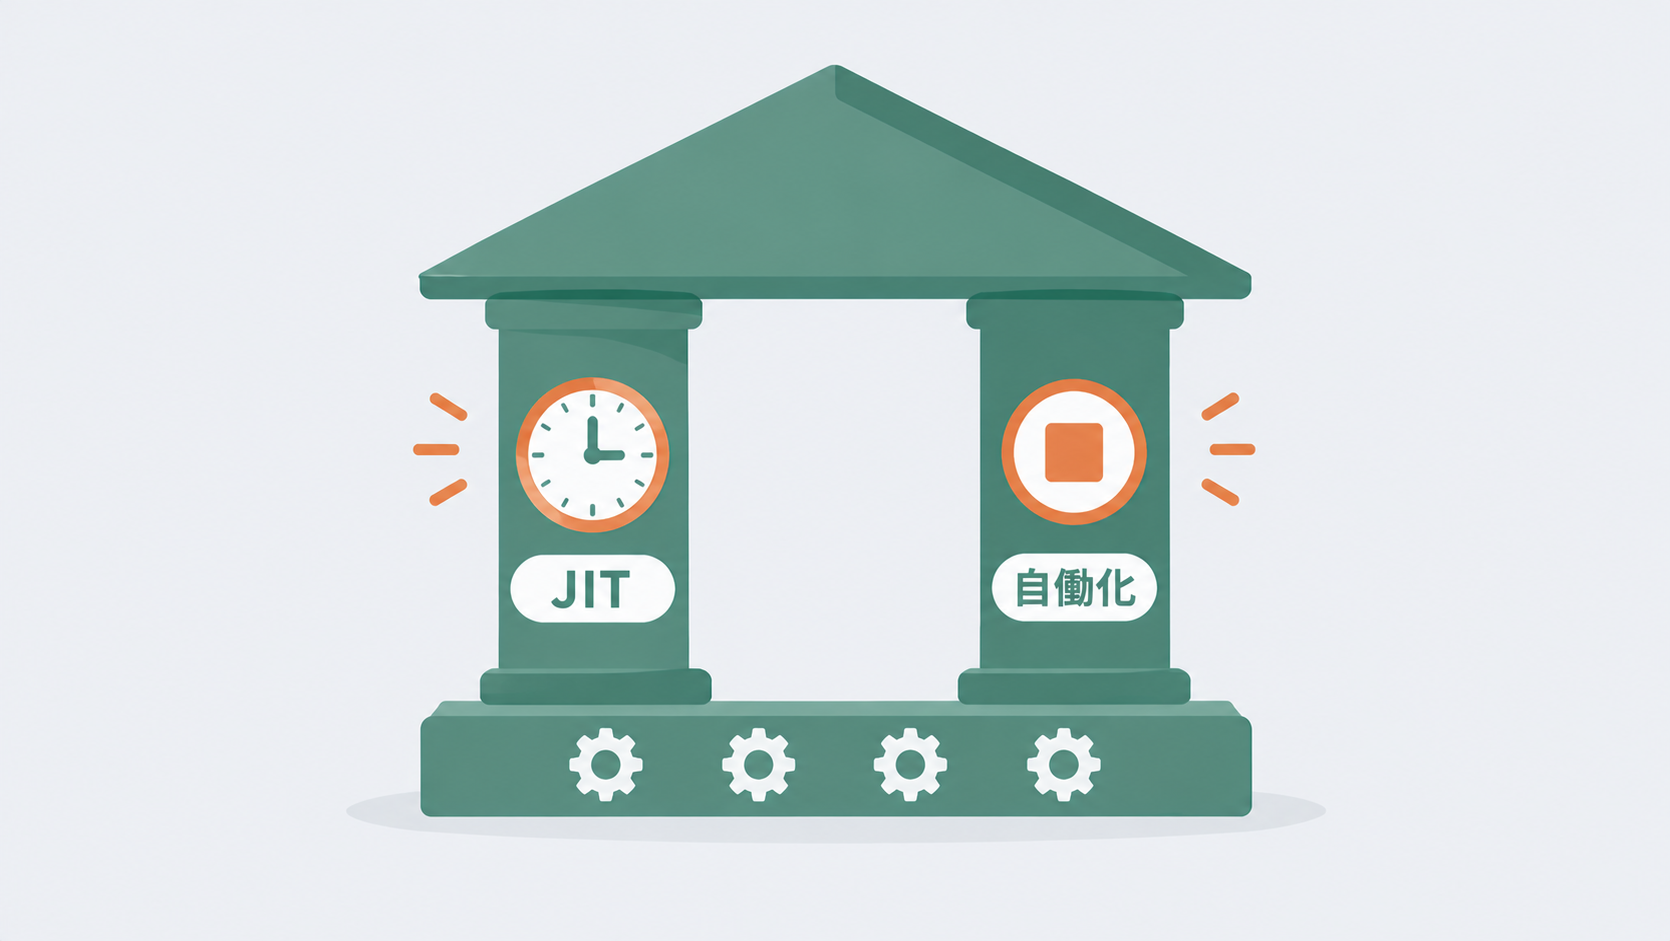
トヨタ生産方式は、ジャストインタイムと自働化の2本の柱で説明されます。土台には平準化・標準作業・カイゼンがあります。
| 柱 | ねらい | 主な道具 |
|---|---|---|
| ジャストインタイム(JIT) | 必要なものを、必要なときに、必要なだけ作る・運ぶ | 後工程引取り・かんばん・タクトタイム・流れ化(一個流し) |
| 自働化 | 異常が起きたら機械や人がその場で止まり、不良を後へ流さない | 異常で止まる設備・アンドン(異常の表示)・ポカヨケ |
ジャストインタイム
前の工程が作ったものを後ろへ押し出すのではなく、後の工程が使った分だけを前の工程から引き取るのが基本です。引き取りの合図に使う札が「かんばん」で、かんばんが来た分だけ作るので、作りすぎが起きません。
自働化
「にんべん」の付いた自働化は、単に機械で動かす自動化とは違います。異常を検知したら自分で止まる機械のことで、豊田佐吉が発明した自動織機の、糸が切れると止まるしくみに由来します。止まれば異常がその場で見えるので、原因を直してから再開できます。人の作業では、異常に気づいた作業者がラインを止められるようにします。人のミスを物理的に防ぐ方法はポカヨケとは|人のミスを止める仕組みと現場の事例で解説しています。
7つのムダ
トヨタ生産方式では、付加価値を生まない作業を「ムダ」と呼び、次の7つに分けます。
| ムダ | 工場での例 |
|---|---|
| 作りすぎのムダ | 後工程が使う前に、先回りして作る |
| 手待ちのムダ | 機械が加工を終えるのを作業者が見ている |
| 運搬のムダ | 工程が離れていて、台車で何度も運ぶ |
| 加工そのもののムダ | 図面で求められていない仕上げをしている |
| 在庫のムダ | 工程間や倉庫に仕掛品・製品がたまっている |
| 動作のムダ | 部品を取るたびに振り返る、かがむ |
| 不良をつくるムダ | 不良品を作り、選別や手直しをする |
このうち最も悪いのが作りすぎのムダとされます。作りすぎると在庫が生まれ、それを置く場所・運ぶ手間・数える手間が次々に生まれるうえ、不良が見つかるのも遅れるからです。動作や運搬のムダを工数から削る方法はECRSとは|改善の4原則と工数の計算例で扱っています。
例題|部品工場で数字を出す
冒頭のブラケット工場で、トヨタ生産方式に必要な数字を3つ出します。1日の稼働時間は450分、必要な数は1日600個です。
タクトタイム
タクトタイムは、売れるペースに合わせて1個を何秒で作ればよいかを表します。
\[ \text{タクトタイム} = \frac{\text{1日の稼働時間}}{\text{1日の必要数}} = \frac{27000\ \text{秒}}{600\ \text{個}} = 45\ \text{秒} \]
Excelでは =450*60/600 です。各工程のサイクルタイムが45秒を超えていれば、その工程が追いつけていません。45秒より大幅に短ければ、作りすぎか手待ちが起きています。作業の組み方は標準作業とは|三要素と作業標準書の違いで解説しています。
仕掛品とリードタイム
工程のあいだにたまっている仕掛品の数と、製品が工程を通り抜ける時間(リードタイム)には、次の関係があります(リトルの法則)。
\[ \text{リードタイム} = \frac{\text{仕掛品の数}}{\text{1日に流れる数}} \]
Excelでは、B2に仕掛品の数、C2に1日に流れる数を入れて =B2/C2 です。
| 仕掛品 | リードタイム | 前工程の異常が後で見つかったとき、疑わしい数 |
|---|---|---|
| 1,200個 | 2日 | 最大1,200個 |
| 300個 | 0.5日 | 最大300個 |
仕掛品を4分の1にすると、リードタイムも4分の1に縮みます。品質の面で大きいのは右の列です。プレスで起きた異常が溶接の後で見つかるまでに流れる数が、1,200個から300個に減ります。在庫を減らすことは、問題が早く見えて、被害が小さくなることでもあります。
かんばんの枚数
工程のあいだを回すかんばんの枚数は、次の式で見積もります。
\[ \text{かんばん枚数} = \frac{\text{1日の必要数} \times \text{リードタイム(日)} \times (1+\alpha)}{\text{1箱の収容数}} \]
\( \alpha \) は需要の波や遅れに備える安全係数で、各社が実績から決めます。1日600個・リードタイム0.5日・\( \alpha = 0.1 \)・1箱30個なら、600×0.5×1.1÷30=11枚です。Excelでは =ROUNDUP(600*0.5*(1+0.1)/30,0) と、切り上げて整数にします。
かんばんを1枚減らすと、工程間の在庫が1箱分減ります。減らして欠品が出たら、それが次に改善すべき問題です。在庫の量を需要のばらつきから決める考え方は安全在庫と発注点|標準偏差から必要量を計算するで解説しています。
よくある失敗
- 在庫を減らすだけで、出てきた問題を解かない。在庫を減らすと、段取りの遅さや設備の故障が欠品として表に出ます。それを直すのが目的です
- 自働化を自動化と取り違える。機械を入れても、異常で止まらなければ不良を大量に作ります
- 平準化しないままかんばんを入れる。日によって生産量が大きく違うと、前工程の負荷が乱れ、在庫を持たないと回らなくなります
- 止めたラインを責める。止めた人を責めると、誰も止めなくなります。止まったことは異常を見つけた成果として扱います
よくある質問
Q. トヨタ生産方式とリーン生産方式の違いは何ですか?
A. リーン生産方式は、米国の研究者がトヨタ生産方式を調べて一般化した呼び方です。考え方の中心は同じで、ムダを省いて流れを良くすることにあります。リーンは業種を問わない改善の枠組みとして広まり、品質のばらつきを減らすシックスシグマと組み合わせてリーンシックスシグマとしても使われています。
Q. 自働化と自動化の違いは何ですか?
A. 自動化は人の作業を機械に置き換えることです。自働化は、異常を見つけたら機械が自分で止まり、不良を後工程へ流さないしくみを指します。止まることで異常が見え、原因を直してから再開できる点が違います。
Q. かんばん方式とは何ですか?
A. 後の工程が部品を使ったら、その分の情報を札(かんばん)で前の工程へ戻し、前の工程はかんばんが来た分だけ作る・運ぶやり方です。ジャストインタイムを実現する道具の1つで、かんばんの枚数が、そのまま工程間の在庫の上限です。
Q. なぜなぜ分析もトヨタ生産方式から生まれたのですか?
A. 「なぜ」を5回繰り返して真因にたどり着く考え方は、トヨタ生産方式の現場から広まったものとして知られています。異常で止まったときに、その場で原因を掘り下げるための道具です。
📚 この記事の内容をもっと深く学ぶ
まとめ
- トヨタ生産方式は、ジャストインタイムと自働化を2本の柱に、ムダを省いて売れるものを売れるときに作る生産のやり方
- ジャストインタイムは後工程引取りとかんばんで作りすぎを防ぎ、自働化は異常で止まって不良を後へ流さない
- 7つのムダのうち、最も悪いのは作りすぎのムダ
- 例題では、タクトタイム45秒、仕掛品1,200個→300個でリードタイム2日→0.5日、かんばんは11枚
まとめると、在庫を減らして問題を表に出し、止まって直すのがトヨタ生産方式です。在庫が多く不良が後で見つかる工程ならジャストインタイムで仕掛品を減らすところから、不良を後へ流している工程なら自働化で異常時に止まるしくみから手を付けます。まずは自分の工程で、工程のあいだにたまっている仕掛品の数を数え、リードタイムに直してみてください。
異常で止まったときに真因を掘り下げる手順はなぜなぜ分析のやり方|5回のなぜで真因にたどり着く手順、現場で原因をつかむ考え方は三現主義とは|現場・現物・現実で原因をつかむ進め方で解説しています。あわせてご確認ください。
※ 本記事は手法の解説を目的とした第三者による情報提供で、トヨタ自動車株式会社とは関係ありません。掲載した数値は解説のための計算例で、実際の値は工程によって異なります。