この記事でわかること
- Ra(算術平均粗さ)と Rz(最大高さ)の意味と違い
- 粗さのデータから Ra・Rz を求める計算(Excel対応)
- 新旧JISで Rz の意味が変わった点と、上限規格に対する工程能力の確かめ方
📌 前提知識:測定誤差と有効数字|データの信頼性を確保する基礎を読んでいると理解しやすくなります
研削した軸の図面に「Ra 1.6」と書かれています。粗さ測定機の結果は Ra 0.97µm で合格。ところが、組み付けたあとにシール部から漏れが出ました。同じ部品を測った品質保証の担当者は「Rz が6µmもある。研削の筋の中に、1本だけ深い谷がある」と言います。
Ra と Rz は、どちらも表面の凸凹の大きさを表す数字ですが、見ているものが違います。この記事では、粗さのデータから Ra と Rz を自分で計算し、深い谷が1本あるときに2つの数字がどう動くかを確かめます。新旧JISで Rz の意味が変わった点と、規格に対して工程が余裕を持っているかの確かめ方まで整理します。
表面粗さを使う場面
表面粗さは、加工した面の細かい凸凹の大きさを数字で表したものです。次のような場面で図面に指定され、検査します。
- すべる面・回る面。軸受けやシールが当たる面は、粗いと摩耗や漏れを招きます
- はめ合わせる面・密着させる面。粗さが大きいと、組み付けたあとに締まりや密着が変わります
- めっきや塗装の下地。粗さで付き方や見た目が変わります
寸法(長さ・径)や形(平面度・真円度)とは別のものです。寸法が規格に入っていても、表面が粗ければ機能を満たさないことがあります。寸法の許される幅の考え方は公差とは|寸法公差の表し方とはめあい・工程能力との関係で解説しています。
RaとRzの違い
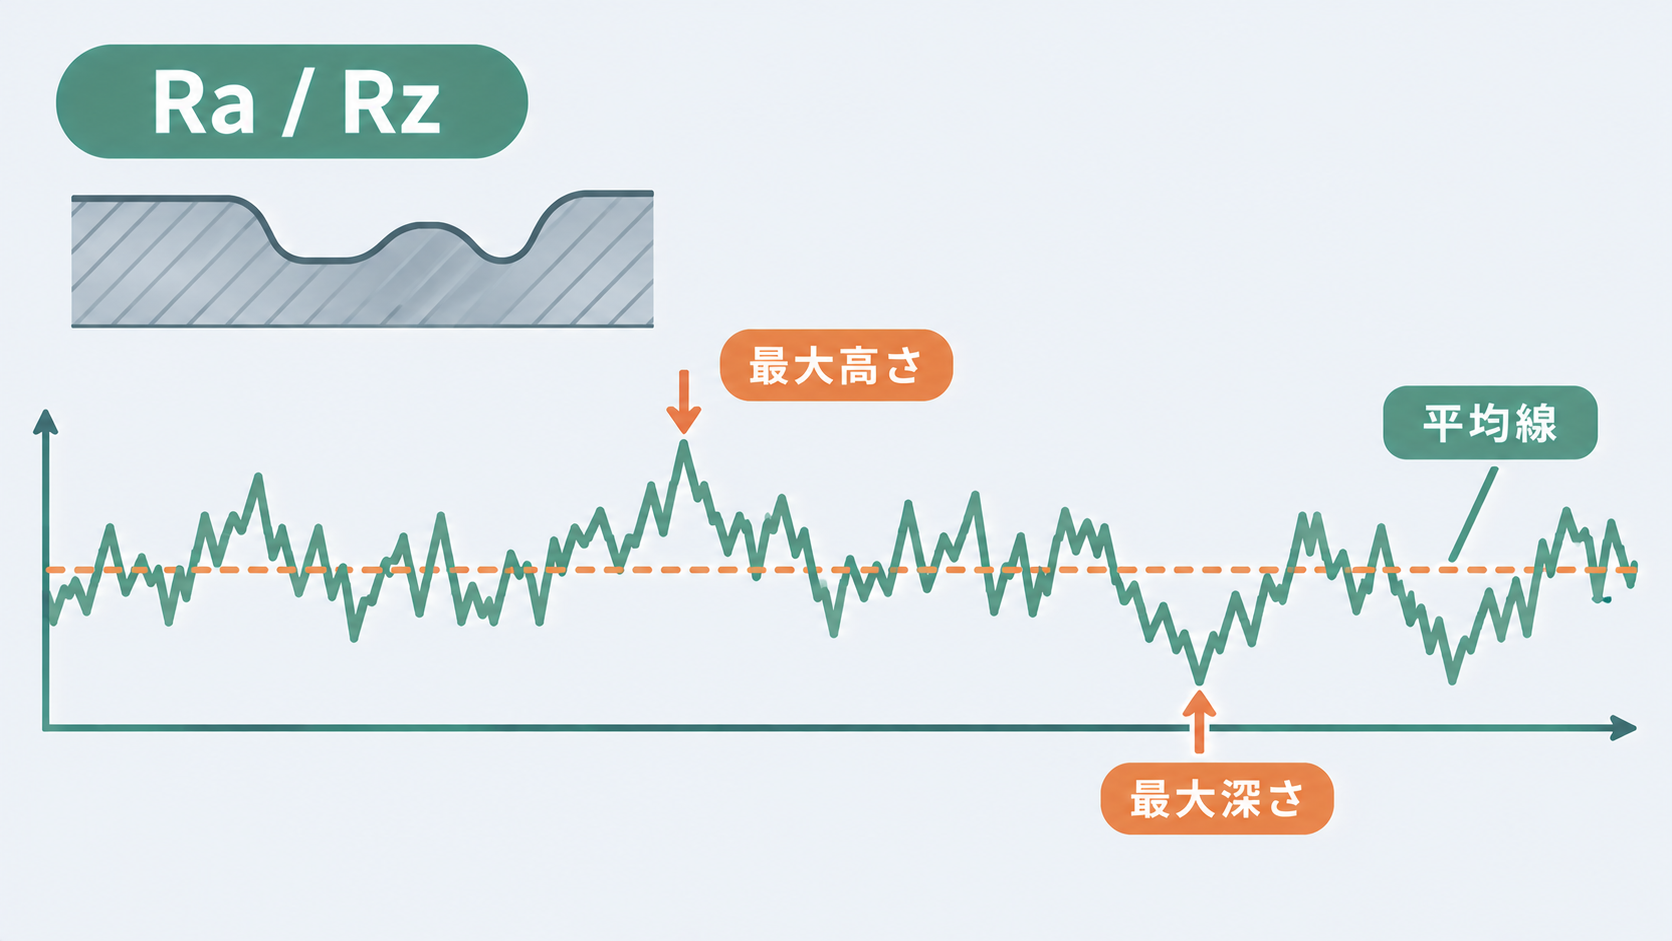
粗さ測定機は、針で表面をなぞって凸凹の高さの変化(粗さ曲線)を記録し、その中央を通る平均線からの高さで数字を出します。よく使うのは次の2つです。
| 記号 | 意味 | 求め方 |
|---|---|---|
| Ra(算術平均粗さ) | 凸凹の高さの平均的な大きさ | 平均線からの高さの絶対値の平均 |
| Rz(最大高さ) | いちばん高い山からいちばん深い谷までの高さ | 最も高い山の高さ Rp + 最も深い谷の深さ Rv |
Ra はすべての点の平均なので、1か所だけ深い谷や高い山があっても、あまり動きません。Rz は最も高い所と最も深い所だけで決まるので、1か所の谷や山でも大きく動きます。どちらが正しいということではなく、面全体の平均的な仕上がりを見るなら Ra、局所的な深い谷や高い山が機能に効くなら Rz と使い分けます。シールの当たり面のように、1本の深い谷で漏れる面では Rz も指定することがあります。
測定機は、粗さ曲線を決まった長さ(基準長さ)ごとに区切って計算します。規格の標準では、5つの基準長さの結果を平均して測定値とします。基準長さは粗さの大きさによって決まっていて、0.8mm がよく使われます。
ここで1つ注意があります。目で見て分かる傷・打痕・割れは、粗さには含めず、測りません。測定機メーカーの解説でも、こうした表面欠陥は粗さとは別のものとして扱い、許される大きさは別に決めるとしています。Rz を求めるときも、傷とみなせる飛び抜けた山や谷のない部分を選んで測ります。この記事で扱うのは、加工でできた細かい凸凹の中にある深い谷や高い山です。
合否の判定には「16%ルール」という決まりがあります。上限が指定されているとき、測った値のうち要求値を超えるものが全体の16%までなら合格とする考え方です。粗さの値は1回の測定でも −20%〜+30% ほどばらつくとされ、1回の値だけでは合否を決めきれないためです。どの判定のしかたを使うかは、図面や社内の基準で確かめてください。
例題|粗さのデータからRaとRzを計算する
研削した面の粗さ曲線から、等しい間隔で20点の高さ(µm)を読み取った例で計算します。ここでは説明のために、平均線を「20点の平均」とした簡単な形にしています。実際の測定機は、うねりを取り除くフィルタを通してから平均線を決めます。
| 点 | 高さ(µm) |
|---|---|
| 1〜5 | 1.2, 0.6, −0.4, −1.1, −0.7 |
| 6〜10 | 0.3, 1.0, 1.4, 0.5, −0.6 |
| 11〜15 | −1.3, −0.9, 0.2, 0.8, 1.1 |
| 16〜20 | 0.2, −0.5, −1.2, −0.8, 0.2 |
手順1:平均線からの高さを出す
20点の平均は0.00µmです。各点から平均を引いたものが、平均線からの高さ \( z_i \) です。この例では平均が0なので、読み取った値がそのまま \( z_i \) になっています。
Excelでは、B2:B21 に20点を入れ、C2 に =B2-AVERAGE($B$2:$B$21) と入れて下へコピーします。
手順2:Raを求める
Ra は、平均線からの高さの絶対値の平均です。
\[ R_a = \frac{1}{n}\sum_{i=1}^{n} |z_i| = \frac{15.0}{20} = 0.75 \]
Excelでは =SUMPRODUCT(ABS(C2:C21))/COUNT(C2:C21) → 0.75µm です。Excel 365 なら =AVERAGE(ABS(C2:C21)) でも同じ値が出ます。
手順3:Rzを求める
Rz は、最も高い山の高さ Rp と、最も深い谷の深さ Rv の和です。この例では、8点目の1.4µmが最も高く、11点目の−1.3µmが最も深い谷です。
\[ R_z = R_p + R_v = 1.4 + 1.3 = 2.7 \]
Excelでは、Rp は =MAX(C2:C21)、Rv は =-MIN(C2:C21)、Rz はまとめて =MAX(C2:C21)-MIN(C2:C21) → 2.7µm です。
深い谷が1本あると、RaとRzはどう動くか
10点目(−0.6µm)の位置が研削の筋の中の深い谷で、−4.6µmだったとします。平均は−0.20µmに下がるので、平均線を引き直してから計算し直した結果が次の表です。
| 項目 | 深い谷なし | 深い谷1本あり |
|---|---|---|
| Ra | 0.75µm | 0.97µm(1.3倍) |
| Rz | 2.7µm | 6.0µm(2.2倍) |
20点のうち1点が変わっただけで、Rz は2倍を超えました。一方 Ra は1.3倍で、規格 Ra 1.6 の範囲に十分収まっています。冒頭の「Ra は合格なのに漏れた」は、この形です。シール面のように深い谷が機能に効く面を Ra だけで管理していると、こうした不良を見逃します。
新旧JISでRzの意味が違う点に注意
表面粗さの JIS(JIS B 0601)は2001年に国際規格に合わせて改正され、記号の意味が変わりました。とくに注意が要るのが Rz です。
- いまの JIS の Rz は「最大高さ」(この記事で計算したもの)。旧規格では Ry と呼ばれていました
- 旧規格の Rz は「十点平均粗さ」(高い山5つと深い谷5つの平均の差)で、いまは RzJIS という記号で残っています
古い図面や取引先の規格に「Rz」と書かれていたら、どちらの意味かを確かめないと、同じ面でも値が違ってきます。測定機の設定も、どちらの規格で計算しているかを確認します。古い図面に使われている三角の記号(▽)と数値の対応も、社内の基準や規格の表で確かめてください。
上限規格に対する工程能力を確かめる
表面粗さの規格は「Ra 1.6 以下」のように上限だけのことがほとんどです。1個ずつの合否だけでなく、工程が規格に対してどれだけ余裕を持っているかは、上限側の工程能力指数 Cpu で確かめます。10個の部品の Ra を測った結果、平均1.12µm・標準偏差0.121µmでした。
\[ C_{pu} = \frac{\text{上限規格} – \text{平均}}{3 \times \text{標準偏差}} = \frac{1.6 – 1.12}{3 \times 0.1207} = 1.33 \]
Excelでは、Ra を B2:B11 に入れて =(1.6-AVERAGE(B2:B11))/(3*STDEV.S(B2:B11)) → 約1.325 です。目安とされる1.33にわずかに届かず、余裕はほとんどありません。工程能力指数の計算と判定の目安は工程能力指数(Cp・Cpk)の計算とExcelでの求め方で解説しています。
注意したいのは、粗さの値は0より小さくならないので、分布が右に裾を引きやすいことです。ヒストグラムで形を見て、正規分布から大きく外れるなら、Cpu の数字は目安として扱います。また、粗さは測る場所や針の当て方でばらつきます。測定そのもののばらつきが大きくないかは、MSA(測定システム解析)とは|5つの評価の考え方で確かめます。
よくある質問
Q. RaとRzはどちらを使えばよいですか?
A. 面全体の平均的な仕上がりを見るなら Ra、1か所の深い谷や高い山が機能に効く面なら Rz です。シール面のように深い谷で漏れが出る面では、Ra と Rz を両方指定することもあります。図面に指定があれば、それに従います。
Q. 古い図面の「Rz」はいまの Rz と同じですか?
A. 同じとは限りません。2001年の改正の前の JIS では、Rz は「十点平均粗さ」で、いまは RzJIS と呼ばれます。いまの Rz は旧規格の Ry(最大高さ)にあたります。図面の年代や取引先の規格で、どちらの意味かを確かめてください。
Q. Ra の値に µm の単位を付けなくてよいのですか?
A. 図面の記号では「Ra 1.6」のように数値だけを書くのが普通で、単位は µm です。検査記録や報告書では、読み違いを防ぐために単位を付けておくのが安全です。
Q. 粗さの測定値が測るたびに変わります。どうすればよいですか?
A. 粗さは測る場所や方向でばらつくのが普通で、1回の測定でも −20%〜+30% ほどばらつくとされます。測る位置と方向(加工の筋に直角など)を決め、複数か所の平均や最大で判定するよう手順を決めます。測定機と測る人によるばらつきが大きくないかは、繰り返し測って確かめます。
📚 この記事の内容をもっと深く学ぶ
まとめ
- Ra は平均線からの高さの絶対値の平均、Rz は最も高い山から最も深い谷までの高さ。例題では Ra 0.75µm、Rz 2.7µm
- Excel では、Ra は
=SUMPRODUCT(ABS(範囲))/COUNT(範囲)、Rz は=MAX(範囲)-MIN(範囲)で計算できる - 深い谷が1本あると、Ra は1.3倍でも Rz は2.2倍になった。局所的な深い谷が機能に効く面は Ra だけでは管理できない。目で見て分かる傷や打痕は、粗さとは別に扱う
- いまの Rz は「最大高さ」で、旧 JIS の Rz(十点平均粗さ)とは別物。古い図面は意味を確かめる
まとめると、面全体の仕上がりは Ra で、深い谷や高い山が効く面は Rz も合わせて、工程の余裕は上限側の工程能力 Cpu で見る、という使い分けです。まずは手元の粗さの記録で、Ra と Rz の両方が出ているかを確かめてみてください。
測定値のかたよりとばらつきの考え方は測定誤差と有効数字|データの信頼性を確保する基礎、測定器を定期的に確かめる仕組みは測定器の校正とは|校正周期の決め方と校正切れの対応で解説しています。あわせてご確認ください。