この記事でわかること
- 稼働率と可動率(べきどうりつ)の意味の違い
- 時間で測る式と生産量で測る式、Excel での計算
- 2つを並べて、止まった原因が「仕事がない」のか「設備が止まった」のかを切り分ける方法
- 週や月の値を、日々の率の平均で出してはいけない理由
📌 前提知識:設備総合効率(OEE)とは|3要素の計算と保全を読んでいると理解しやすくなります
月次の報告で「先週のプレス機の稼働率は87%」と書いたら、上司から「残りの13%は故障か?」と聞かれた。実際には、金曜日に受注が少なくて早めに止めただけだった。こうした行き違いは、稼働率と可動率を区別していないと起きます。
稼働率は「想定した能力に対して、どれだけ動かしたか」、可動率は「動かしたいときに、ちゃんと動けたか」を表します。前者は受注の量で上下し、後者は設備の調子で上下します。読み方は似ていますが、見ているものが違います。
この記事では、2つの指標の計算方法を説明し、1週間のラインの例題で並べて、止まった原因を切り分けます。
稼働率と可動率を使う場面
- 稼働率……設備やラインに仕事がどれだけあったかを見るとき。設備投資の回収、人員の配置、受注の余力を考えるとき
- 可動率……設備の調子を見るとき。故障やチョコ停、段取り替えのロスを減らす保全や改善の成果を測るとき
- 2つを並べる……稼働率が低かった原因が、受注不足なのか設備トラブルなのかを切り分けるとき
一方で、設備が動いていた時間の中で、速度が落ちていた分や不良品を作っていた分まで含めて評価したいときは、設備総合効率(OEE)を使います。
稼働率とは|計算方法
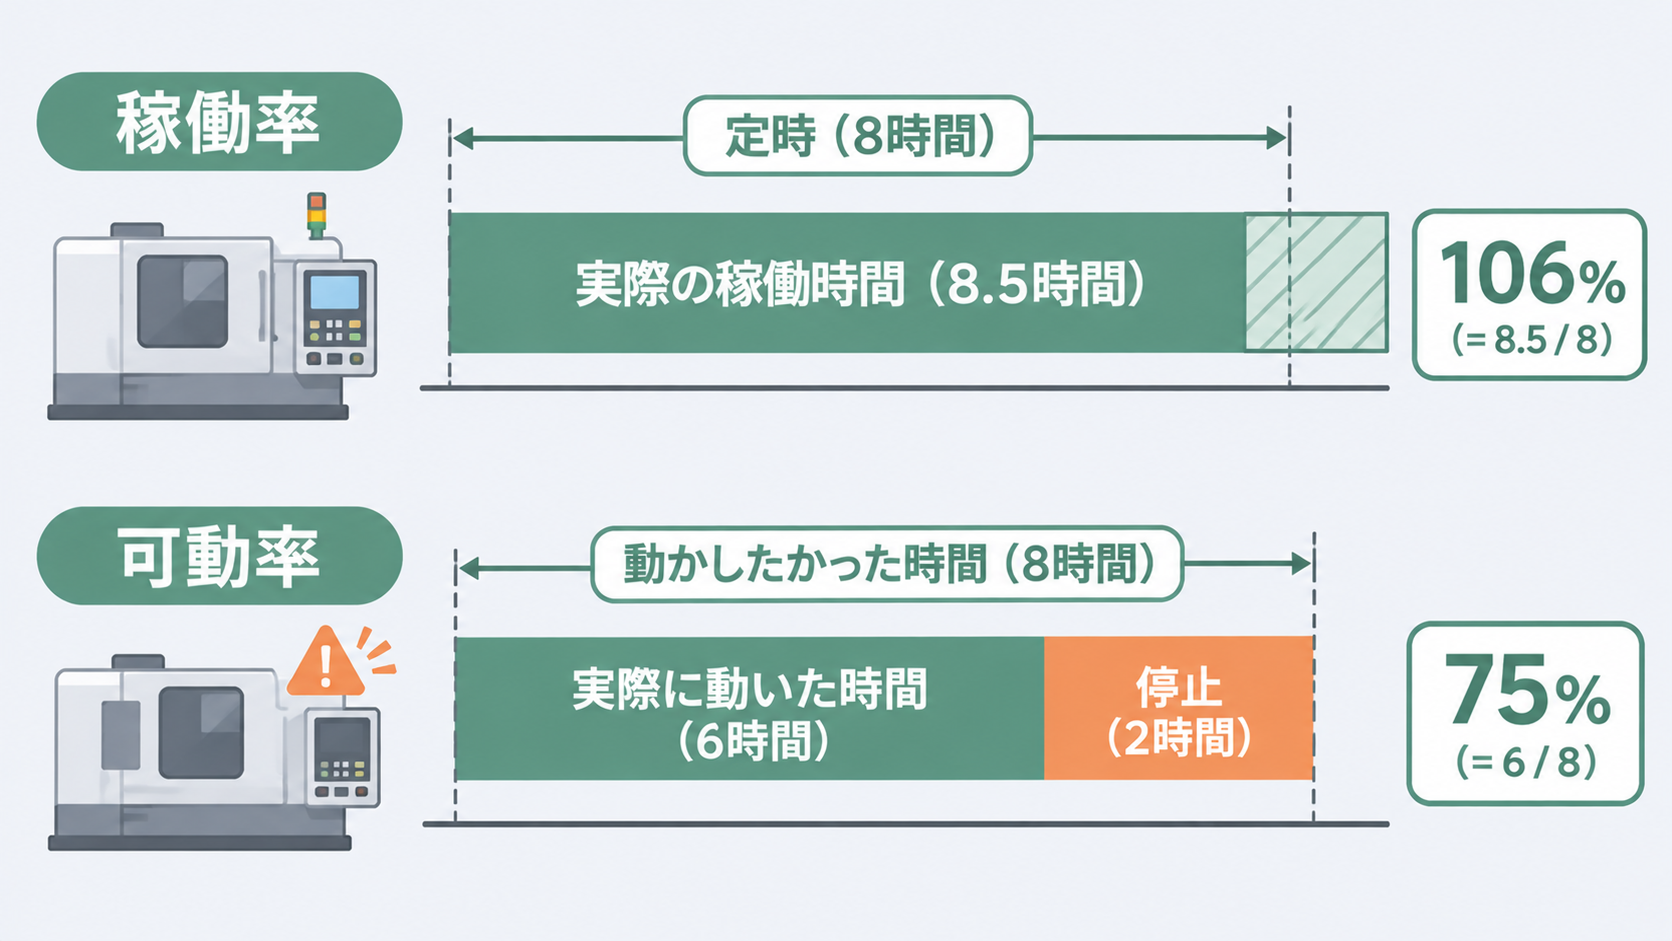
稼働率は、想定した生産能力に対して、実際にどれだけ稼働したか(あるいはどれだけ作ったか)の割合です。時間で測る場合と、生産量で測る場合があります。
\[ \text{稼働率(時間)} = \frac{\text{実際の稼働時間}}{\text{想定した稼働時間(定時など)}} \times 100 \]
\[ \text{稼働率(生産量)} = \frac{\text{実際の生産量}}{\text{生産能力}} \times 100 \]
Excelでは、実際の稼働時間と想定した稼働時間のセルを割り算して、書式をパーセントにします(下の例題では =E2/B2)。生産量で測るなら、1時間60個作れる設備を8時間動かせる日に420個作ったとすると、=420/(60*8) で87.5%です。
稼働率は、受注が増えて残業や休日出勤をすると100%を超えることがあります。逆に受注が少なければ、設備がどれだけ健全でも下がります。また、分母を定時にするか24時間にするかは会社によって違うので、社内で定義を決めて、報告のたびに書き添えます。
可動率(べきどうりつ)とは|計算方法
可動率は、動かしたいときに、設備が正常に動ける状態にあった割合です。「稼働率」と聞き分けるために、現場では「べきどうりつ」と読むことがあります。
\[ \text{可動率} = \frac{\text{実際に動いた時間}}{\text{動かそうとしていた時間}} \times 100 \]
Excelでは、実際に動いた時間を動かそうとしていた時間(計画した稼働時間)で割ります(下の例題では =E2/C2)。動かそうとしていた時間は、休憩や計画した保全の時間を除いた、生産計画で決めた時間です。
可動率は需要に左右されず、100%を超えることもありません。下がるのは、故障、チョコ停、材料の詰まり、段取り替えの長さなど、動かしたいのに止まった時間があるときです。トヨタ生産方式でも、ジャストインタイムで生産を回すために可動率を高く保つことが重視されます。OEE の3要素のうち「時間稼働率」は、この可動率にあたる考え方です。
| 稼働率 | 可動率 | |
|---|---|---|
| 分母 | 想定した稼働時間(定時など)・生産能力 | 動かそうとしていた時間(計画) |
| 何で下がるか | 受注不足、設備の停止 | 設備の停止(故障・チョコ停・段取り替え) |
| 100%を超えるか | 超えることがある(残業など) | 超えない |
| 目標 | 高ければよいとは限らない | 100%に近いほどよい |
例題:1週間のラインで2つを並べる
定時が1日480分のプレスラインの、ある1週間の記録です(説明のために組み立てた数字です)。「計画」は受注に合わせて動かそうとした時間、「停止」は故障やチョコ停で止まった時間です。
| 曜日 | 定時(分) | 計画(分) | 停止(分) | 実稼働(分) | 稼働率 | 可動率 |
|---|---|---|---|---|---|---|
| 月 | 480 | 480 | 30 | 450 | 93.8% | 93.8% |
| 火 | 480 | 360 | 0 | 360 | 75.0% | 100.0% |
| 水 | 480 | 480 | 60 | 420 | 87.5% | 87.5% |
| 木 | 480 | 600 | 20 | 580 | 120.8% | 96.7% |
| 金 | 480 | 300 | 15 | 285 | 59.4% | 95.0% |
| 週 | 2,400 | 2,220 | 125 | 2,095 | 87.3% | 94.4% |
Excelでは、定時をB列、計画をC列、停止をD列に入れ、実稼働を =C2-D2、稼働率を =E2/B2、可動率を =E2/C2 で求めます。
2つを並べると、低かった日の理由が分かれます。
- 金曜日……稼働率は59.4%と低いが、可動率は95.0%。設備は動けたが、受注が少なくて計画が300分だった。設備の問題ではない
- 水曜日……稼働率も可動率も87.5%。計画どおり動かそうとしたのに60分止まった。保全や改善で手を打つのはここ
- 木曜日……残業で計画が600分になり、稼働率は120.8%。可動率は96.7%で、設備は動けている
- 火曜日……可動率100%。止まらずに計画どおり動いた
冒頭の「稼働率87%」は、週の稼働率87.3%のことです。残りの約13%のうち、停止は125分(定時の5.2%)だけで、残りは受注が少なくて動かさなかった時間でした。可動率94.4%と一緒に報告すれば、この行き違いは起きません。
週や月の値は合計の時間で出す
週の可動率を、日々の可動率5つの単純な平均で出すと、次の値です。
\[ \frac{93.75 + 100 + 87.5 + 96.67 + 95.0}{5} = 94.58\% \]
一方、合計の時間で出すと94.37%です。
\[ \frac{2095}{2220} = 94.37\% \]
差が出るのは、日によって計画の時間(分母)が違うからです。300分しか動かさなかった金曜日の95%と、600分動かした木曜日の96.7%を同じ重さで平均すると、短い日の影響が大きくなりすぎます。週や月の値は、分子と分母をそれぞれ合計してから割ります。Excelでは =SUM(E2:E6)/SUM(C2:C6) です。日々の率を平均したいときは、分母で重みを付けた加重平均にします(=SUMPRODUCT(G2:G6,C2:C6)/SUM(C2:C6) で同じ94.37%)。考え方は加重平均とは|Excelでの求め方と使いどころで解説しています。
この例の稼働率は、どの日も分母が480分で同じなので、単純な平均でも合計でも同じ87.29%です。分母がそろっていないときだけ差が出る、と覚えておくと間違えません。
稼働率は高ければよいわけではない
可動率は100%に近いほどよい指標ですが、稼働率はそうとは限りません。稼働率が毎日100%を超えている状態は、残業や休日出勤で設備と人に無理をかけている状態でもあります。保全の時間が取れず、故障が増えて可動率が下がるおそれもあります。
稼働率は、需要の変動や保全の時間を見込んで、余力を残した水準を目標にします。どの設備に余力がないかを見るなら、ラインの中で最も能力の低い工程を探すボトルネックの考え方が役に立ちます。なお、ボトルネックの記事の「稼働率」は、需要÷能力(設備にかかる負荷の割合)の意味で使っています。同じ「稼働率」でも分母が違うので、資料を読むときは定義を確かめてください。
可動率を上げるには
可動率を下げている停止を、長さと回数で記録して、大きいものから手を打ちます。
- 故障……故障の記録から交換の周期を決める。手順は予防保全とは|事後保全・予知保全との違いと交換周期
- チョコ停……数分の停止は日報に残りにくい。現象ごとに回数と時間を記録する。手順はチョコ停とは|記録の取り方とOEEへの影響の計算
- 段取り替え……設備を止めずにできる準備(外段取り)を増やし、止めてやる作業(内段取り)を減らす
停止の原因を件数や時間の大きい順に並べると、どこから手を打つかが見えます。作り方はExcelでパレート図を作る方法|不良の改善優先度を見える化で解説しています。
📚 この記事の内容をもっと深く学ぶ
よくある質問
Q. 稼働率と可動率の違いは何ですか?
A. 稼働率は想定した稼働時間(定時など)や生産能力に対して、実際にどれだけ動かしたかの割合で、受注の量で上下し、100%を超えることもあります。可動率は動かそうとしていた時間に対して実際に動けた割合で、設備の停止だけで下がり、100%を超えません。
Q. 可動率はなぜ「べきどうりつ」と読むのですか?
A. 「かどうりつ」と読むと稼働率と聞き分けられないので、現場では「べきどうりつ」と読んで区別することがあります。
Q. 稼働率は100%を目指すべきですか?
A. いいえ。稼働率が常に100%を超える状態は、設備や人に無理をかけている状態でもあります。需要の変動や保全の時間を見込んで、余力を残した水準を目標にします。100%に近づけるべきなのは可動率です。
Q. 週や月の可動率は、日々の可動率の平均でよいですか?
A. 日によって計画の時間が違うなら、単純な平均ではずれます。動いた時間の合計を、動かそうとしていた時間の合計で割ります。例題では単純な平均が94.58%、合計で出すと94.37%でした。
まとめ
- 稼働率=実際の稼働時間÷想定した稼働時間(または実生産量÷生産能力)。受注で上下し、100%を超えることもある
- 可動率(べきどうりつ)=実際に動いた時間÷動かそうとしていた時間。設備の停止だけで下がり、100%を超えない
- 例題の週は稼働率87.3%・可動率94.4%。稼働率の低い金曜日は受注不足、止まった時間が最も長い水曜日(60分)が設備の問題だった
- 週や月の値は合計の時間で割る(例題の可動率は単純な平均94.58%、合計94.37%)
- 稼働率は余力を残した水準を、可動率は100%に近い状態を目指す
まとめると、仕事の量を見るなら稼働率、設備の調子を見るなら可動率、速度や品質まで含めて見るなら設備総合効率(OEE)、という使い分けです。まずは先月の記録で、計画した時間と止まった時間を分けて、2つの率を並べてみてください。
1個あたりの時間で生産の速さを見る考え方はタクトタイムとは|サイクルタイムとの違いと計算、ムダをなくして流れをつくる全体像はトヨタ生産方式とは|ジャストインタイムと自働化・7つのムダで解説しています。あわせてご確認ください。