この記事でわかること
- AQLが「許容してよい不良率」ではない理由
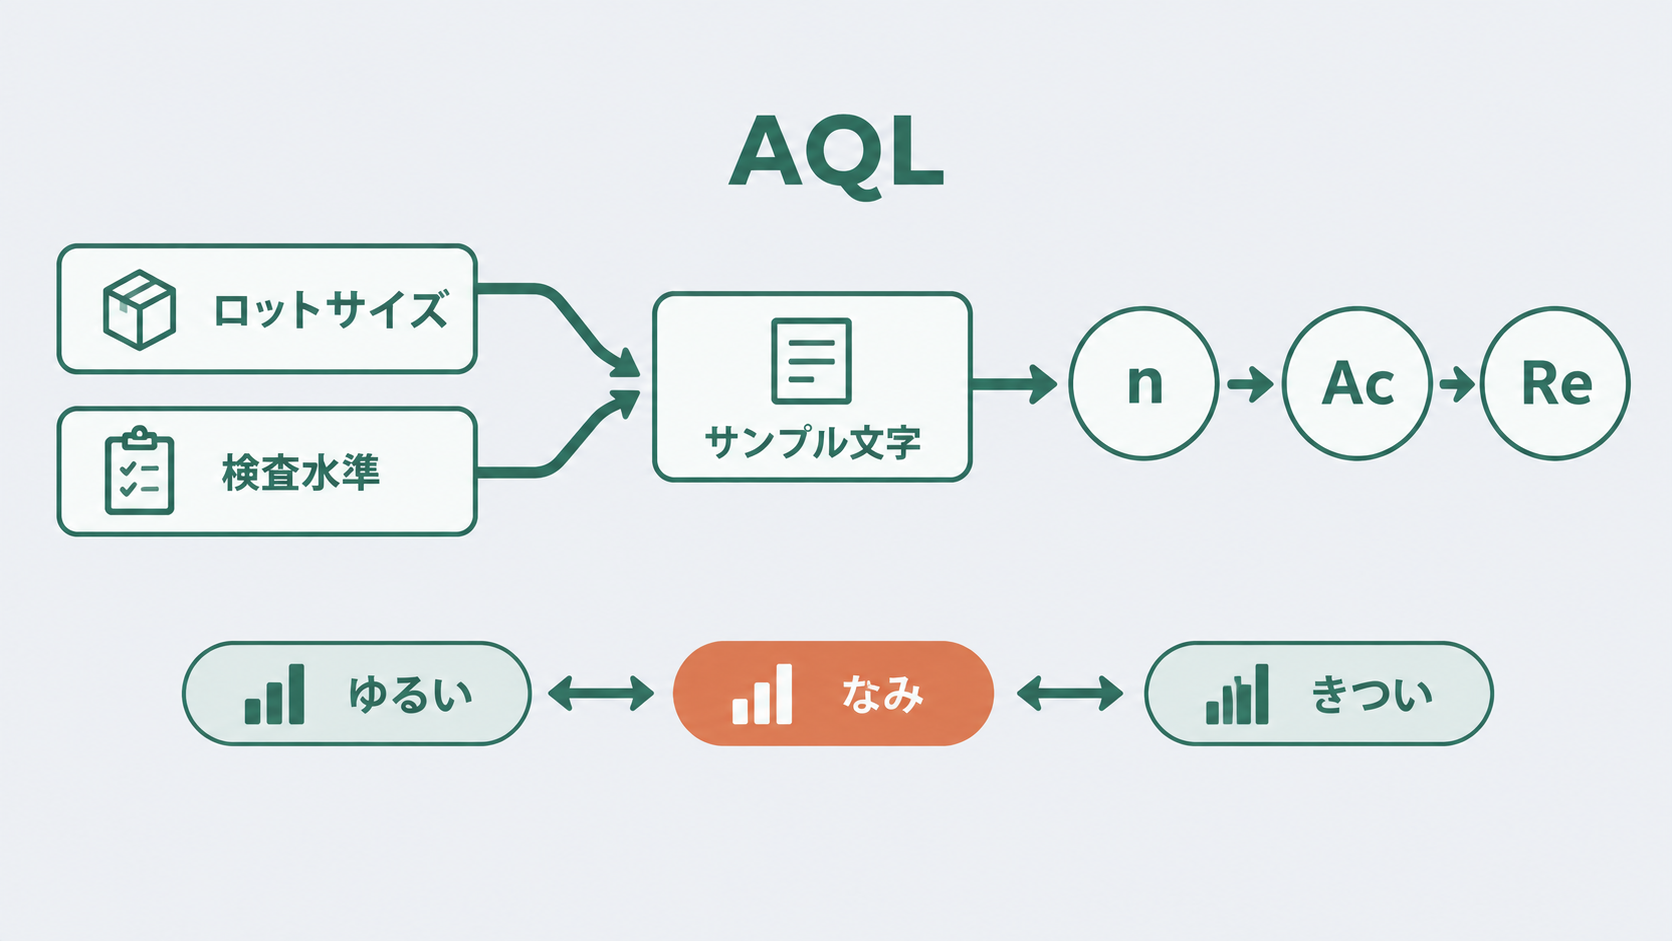
- ロットサイズと検査水準から抜取表を引く3ステップ
- なみ・きつい・ゆるい検査の切替ルール
- 合格確率をExcelで計算して検査力を確かめる手順
📌 前提知識:抜取検査とOC曲線を読んでいると理解しやすくなります
※ 本文中の抜取数・判定個数は解説のための例です。実際の運用では最新のJIS Z 9015-1の規格票で確認してください。
この検査方式を使う場面
JIS Z 9015-1が想定しているのは、次の条件がそろう検査です。- 計数値の検査であること。良品か不適合品かで数える検査、または不適合数を数える検査です。寸法や強度のような測定値で判定するなら計量値抜取検査(JIS Z 9003)を使います
- ロットが連続して供給されること。同じ供給者から繰り返し納入されるのが前提です。1回きりの孤立ロットには別の規格(JIS Z 9015-2)があります
- 供給者と購入者でAQLを合意していること。AQLは検査する側が勝手に決める数値ではありません
AQLとは何か
AQL(Acceptance Quality Limit)は合格品質水準と訳します。定義は「工程平均の不適合品率がこの値であれば、ロットはほぼ合格すると期待できる限界の品質水準」です。 ここでよくある誤解があります。AQL1.0%は「不良を1%まで出してよい」という許可ではありません。供給者の工程平均が1%あたりに収まっているなら検査で弾かれずに流れる、という設計の目安です。 この違いは合格確率で見るとはっきりします。後の章で計算しますが、AQL1.0%のなみ検査で不良率1%のロットが合格する確率は約95%。つまりOC曲線でいう生産者危険が約5%になるよう表が組まれています。 AQLは通常0.010から10まで、およそ1.5倍刻みの決まった値から選びます。0.65、1.0、1.5、2.5、4.0のような数値です。中間の値を勝手に作ることはできません。抜取表を引く3ステップ
ロットサイズ1,000個、AQL1.0%の例で進めます。ステップ1|検査水準を決める
検査水準は、判別力とコストのどちらを優先するかを表す設定です。指定がなければ通常検査水準IIを使います。水準Iは水準IIより抜取数が少なく、水準IIIは多くなります。破壊検査でコストが高いなら特別検査水準を選ぶ場合もあります。ステップ2|サンプル文字を読む
ロットサイズと検査水準の交点から、AからRまでのサンプル文字(サンプルサイズ文字)を読みます。ロットサイズ501〜1,200個・通常検査水準IIならJです。ステップ3|n・Ac・Reを読む
サンプル文字とAQLの交点から、抜取数nと判定個数を読みます。| 項目 | 記号 | 値 |
|---|---|---|
| 抜取数 | n | 80 |
| 合格判定個数 | Ac | 2 |
| 不合格判定個数 | Re | 3 |
合格確率を計算して検査力を確かめる
n=80、Ac=2という条件が、実際にどれくらいの厳しさなのかを確かめます。ロットの不適合品率を \( p \) とすると、80個中の不適合品数は二項分布に従います。合格確率は不適合品が2個以下になる確率です。 \[ P_a = \sum_{k=0}^{2} \binom{80}{k} p^{k} (1-p)^{80-k} \] ExcelではBINOM.DIST関数の累積形式で一発で出ます。第4引数をTRUEにすると「k個以下」の確率が返ります。=BINOM.DIST(2, 80, 0.01, TRUE) → 0.9534不適合品率を変えて並べると、この検査方式の性格が見えます。
| ロットの不適合品率 p | 合格確率 Pa | 意味 |
|---|---|---|
| 0.5% | 99.2% | ほぼ通る |
| 1.0%(AQL) | 95.3% | 生産者危険 約4.7% |
| 2.5% | 67.7% | 3回に1回は弾かれる |
| 4.0% | 37.5% | 過半数が弾かれる |
| 5.0% | 23.1% | ほぼ弾かれる |
なみ・きつい・ゆるいの切替ルール
JIS Z 9015-1では、検査の厳しさを3つの状態で持ち、ロットの合否実績で自動的に移動させます。開始は「なみ検査」です。| 切替 | 条件 |
|---|---|
| なみ → きつい | 連続する5ロット以内に2ロットが不合格 |
| きつい → なみ | きつい検査で連続5ロットが合格 |
| なみ → ゆるい | 連続10ロット合格など、規定の条件をすべて満たし責任者が承認 |
| ゆるい → なみ | 1ロットでも不合格になった、または生産が不安定になった |
=BINOM.DIST(1, 80, 0.01, TRUE) → 0.8092不良率1%という同じ品質のロットでも、合格確率は95.3%から80.9%へ落ちます。5回に1回は弾かれる計算です。供給者にとっては返品と再検査のコストが跳ね上がるので、工程を直す動機が生まれます。これが切替ルールの狙いです。 ゆるい検査では抜取数そのものが減り、サンプル文字Jなら32個です。判定個数は規格の表で確認してください。ゆるい検査の表には、合格判定個数と不合格判定個数が連続しない箇所があります。その間の個数が出たロットは合格としつつ、次からなみ検査に戻す扱いです。 さらに、きつい検査のまま5ロット連続で合格に戻せない場合は検査を中止します。そのまま検査を続けるのではなく、供給者の工程改善が済むまで受入自体を止める、という判断です。
運用でつまずきやすい点
ロットの切り方で結果が変わる
1日分をまとめて1ロットにするか、午前と午後で2ロットに分けるかで、抜取数の合計も切替の判定回数も変わります。ロットは「同じ条件で作られたまとまり」で切るのが原則です。工程条件が途中で変わったのに1ロットにまとめると、良い部分と悪い部分が混ざって検査の意味が薄れます。ロットの設計はトレーサビリティと一緒に決めてください。切替の記録を残していない
切替ルールは過去のロットの合否履歴を使います。履歴が残っていなければ、なみ検査から動かせません。検査記録には合否だけでなく、そのとき適用した検査の厳しさも書いてください。QC工程図に検査方式を明記しておくと、担当者が変わっても運用が続きます。不適合品率の実力を把握していない
AQLを決めるには、供給者の工程平均がどのあたりにあるかを知っている必要があります。実力が3%なのにAQL1.0を指定すれば、不合格が続いて受入が回りません。まず不良率をppmで把握するところから始めてください。よくある質問
Q. AQLを小さくすれば品質は上がりますか?
A. 上がりません。AQLを小さくすると抜取数が増え、判定が厳しくなるので、不合格ロットが増えます。増えるのは検査と返品のコストであって、供給者の工程能力そのものは変わりません。品質を上げたいなら工程側の改善が先です。Q. ロットサイズを大きくすると抜取数はどれくらい増えますか?
A. 比例はしません。ロットが10倍になっても抜取数は2倍前後にしか増えない設計です。合格確率は抜取数と判定個数で決まり、ロットサイズにはほとんど依存しないためです。ロットを大きくするほど1個あたりの検査コストは下がります。Q. きつい検査に入ったことを供給者に伝える必要はありますか?
A. 伝えてください。切替は供給者に工程改善を促すための仕組みなので、通知しなければ機能しません。同時に、どのロットのどの不適合で切り替わったかを示すと改善が具体化します。📚 この記事の内容をもっと深く学ぶ
まとめ
- AQLは「許容してよい不良率」ではなく、工程平均がこの水準なら通ると期待できる設計上の目安
- 抜取表はロットサイズ → 検査水準 → サンプル文字 → n・Ac・Re の順に2回引く
- ロットサイズ1,000・水準II・AQL1.0%なら n=80、Ac=2、Re=3
- 合格確率はExcelの BINOM.DIST で確認できる。AQLの2.5倍の不良率でも67.7%が合格してしまう
- 1ロットの判定ではなく、なみ・きつい・ゆるいの切替で供給者の工程を管理する仕組み