この記事でわかること
- 条件付き確率とベイズの定理の計算手順(Excel対応)
- 検査が「不良」と判定したとき本当に不良である確率の求め方
- 工程の不良率が変わると的中率がどう動くか
- 見逃しが何ppm流出するかの計算
📌 前提知識:確率分布の種類と使い分けを読んでいると理解しやすくなります
自動検査機を導入したラインで、はじかれた部品を全数廃棄する運用を続けていました。ある日、廃棄箱から30個を抜き取って手検査に回したところ、明らかな不良は10個ほどで、残りは寸法も外観も問題ありません。
検査機のカタログには「検出率95%」と書いてあります。数字の上では優秀な検査機です。それなのに、はじかれた部品の大半が良品でした。
これは検査機の故障ではありません。条件付き確率を計算すれば、最初から予測できた結果です。この記事では、検査の的中率をベイズの定理で求める手順を、Excelの式つきで追います。
条件付き確率を使う場面
条件付き確率が必要になるのは、「ある結果が出たとき、その原因が何である確率か」を逆向きにたどりたいときです。製造現場では次の3つがよくあてはまります。
- 検査で不良と判定された品物が、本当に不良である確率を知りたいとき。再検査の要否や廃棄基準の判断に直結します
- 検査をすり抜けた不良が客先へ何個届くかを見積もりたいとき。流出リスクの定量化に使えます
- 複数の工程のうちどこが原因かを、不良の出方から絞り込みたいとき
逆に、検査の性能そのもの(検出率や誤検出率)を測る場面では使いません。そちらは既知の良品・不良品を流して直接数える作業です。NG例(△)として、カタログの検出率95%をそのまま「はじかれた部品の95%が不良」と読むのは誤りです。この2つはまったく別の確率で、後者を求めるにはベイズの定理が要ります。
条件付き確率とベイズの定理
条件付き確率 \( P(A|B) \) は「Bが起きたという条件のもとでAが起きる確率」です。定義は次の式です。
\[ P(A|B) = \frac{P(A \cap B)}{P(B)} \]
Excelでは割り算そのものです。同時に起きる確率を、条件側の確率で割ります。
=C2/C3 ← C2に同時確率、C3に条件となる事象の確率
ここで大事なのは \( P(A|B) \) と \( P(B|A) \) が別物だという点です。「不良品が陽性と判定される確率」と「陽性と判定された品物が不良である確率」は、同じように見えて値がまったく違います。
この2つを結ぶのがベイズの定理です。
\[ P(A|B) = \frac{P(B|A)\,P(A)}{P(B|A)\,P(A) + P(B|\bar{A})\,P(\bar{A})} \]
Excelでは分母を展開した1行で書けます。A1に事前確率、B1に検出率、C1に誤検出率を置く形です。
=A1*B1/(A1*B1+(1-A1)*C1)
分母は「Bが起きる全経路」を足したものです。不良から陽性になる経路と、良品から陽性になる経路の2本を足します。用語を検査の文脈に置き換えると次のとおりです。
| 記号 | 検査での意味 | 今回の値 |
|---|---|---|
| \( P(A) \) | 工程の不良率(事前確率) | 1% |
| \( P(B|A) \) | 不良を不良と判定する率(検出率) | 95% |
| \( P(B|\bar{A}) \) | 良品を誤って不良と判定する率 | 2% |
例題|「不良」と判定された部品は本当に不良か
不良率1%の工程に、検出率95%・誤検出率2%の検査機を入れます。この検査機が「不良」と判定した部品が、本当に不良である確率を求めます。
まず分子です。不良であり、かつ陽性と判定される確率を出します。
\[ 0.01 \times 0.95 = 0.0095 \]
次に分母です。良品から陽性になる経路を足します。
\[ 0.0095 + 0.99 \times 0.02 = 0.0095 + 0.0198 = 0.0293 \]
割り算すれば的中率が出ます。
\[ P(\text{不良}|\text{陽性}) = \frac{0.0095}{0.0293} = 0.3242 \]
Excelでは1行で書けます。分母を展開した形にすると、途中の値を置かずに済みます。
=0.01*0.95/(0.01*0.95+0.99*0.02) → 0.324232
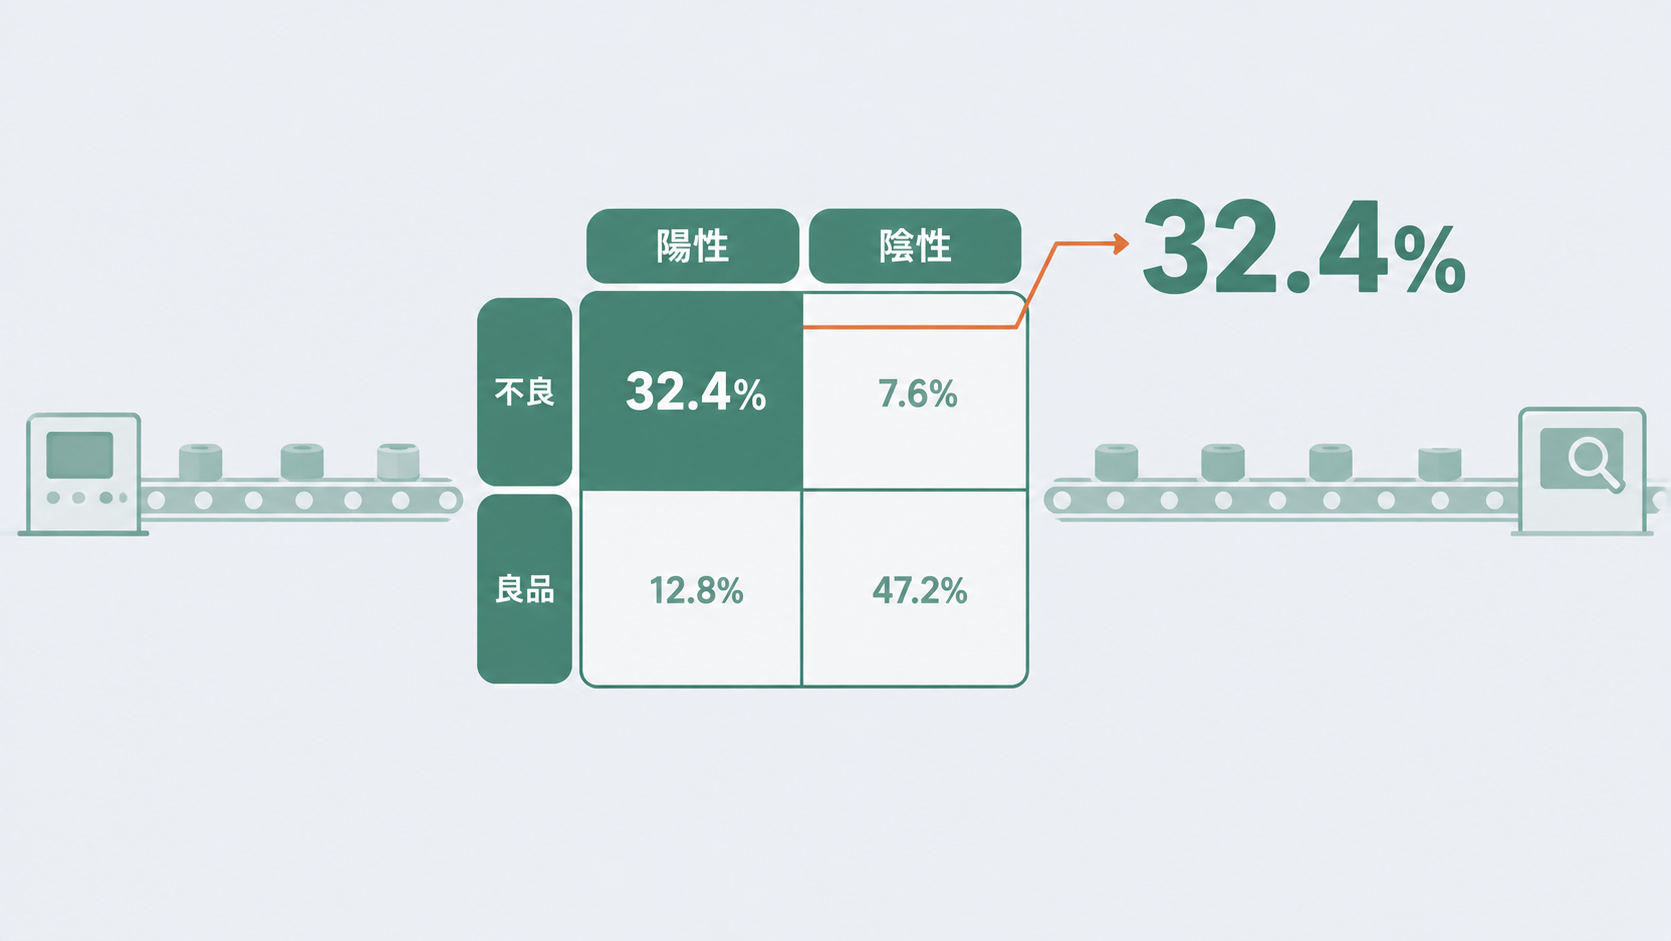
的中率は32.4%です。はじかれた部品の3個に2個は良品という計算になり、冒頭の「30個中10個が不良」という実測とよく合います。
1,000個流したときの内訳を数で追うと、感覚がつかみやすくなります。
| 1,000個の内訳 | 陽性(不良と判定) | 陰性(良品と判定) |
|---|---|---|
| 不良 10個 | 9.5個 | 0.5個 |
| 良品 990個 | 19.8個 | 970.2個 |
陽性は合計29.3個。そのうち本物の不良は9.5個しかありません。良品が990個もあるので、誤検出率がたった2%でも、絶対数では本物の不良を上回ります。ここが直感とずれる原因です。
⭐ 工程が良くなるほど、不良判定は当たらなくなる
検査機の性能は変えずに、工程の不良率だけを動かしてみます。
| 工程の不良率 | 陽性の確率 | 的中率 |
|---|---|---|
| 0.1% | 2.09% | 4.5% |
| 1% | 2.93% | 32.4% |
| 10% | 11.30% | 84.1% |
Excelでは不良率のセルだけを差し替えます。A1に不良率を入れておく形です。
=A1*0.95/(A1*0.95+(1-A1)*0.02)
  A1=0.001 → 0.045389
  A1=0.01  → 0.324232
  A1=0.1   → 0.840708
不良率0.1%の優秀な工程では、はじかれた部品の95%以上が良品です。工程を改善して不良率を下げるほど、同じ検査機でも不良判定の信頼性は落ちていきます。
理由は先ほどの内訳表と同じです。母数の大きい良品側から出る誤検出の数は不良率に関係なくほぼ一定なのに、本物の不良は工程改善とともに減っていきます。分子だけが小さくなるので、比率は下がる一方です。
実務への落とし込みは2つあります。ひとつは工程が良くなったら誤検出率のほうを詰めること。もうひとつは陽性品を即廃棄せず再検査に回すことです。不良率0.1%の工程で陽性品を全数廃棄していれば、廃棄コストの95%は良品を捨てている計算です。検査をどこに置くかの設計は検査の種類|受入・工程内・出荷の違いと使い分けで扱っています。
見逃し側はどれくらいか
陽性側とは逆に、「良品と判定されたのに本当は不良」だった確率も同じ式で求まります。分子は不良かつ陰性、分母は陰性の全経路です。
\[ P(\text{不良}|\text{陰性}) = \frac{0.01 \times 0.05}{0.01 \times 0.05 + 0.99 \times 0.98} = \frac{0.0005}{0.9707} = 0.000515 \]
=0.01*0.05/(0.01*0.05+0.99*0.98) → 0.000515
0.0515%、ppmに直すと515ppmです。検査を通した品物のうち、100万個あたり515個の不良が客先へ向かう計算です。ppmやDPMOへの換算は不良率の計算方法|%・ppm・DPMOの違いと換算にまとめています。
陽性側の的中率が32.4%と低いのに、陰性側は99.95%が正しい。この非対称も母数の差から来ています。検査の良し悪しを1つの数字で語れないのはこのためです。
なお、ここでは検出率と誤検出率を既知として扱いました。実際にはこの2つ自体に測定のばらつきがあります。検査員による判定のばらつきは官能検査とκ係数、測定器側のばらつきはゲージR&R(測定システム解析)で評価できます。
よくある質問
Q. 事前確率の不良率がわからない場合はどうしますか?
A. 直近の工程実績から推定します。管理図や日報で不良率を追っていれば、その平均値を使えば十分です。まったく実績がない新工程では、的中率を幅で示すのが現実的です。不良率を0.5%〜2%と置いて計算し、「的中率は19%〜49%」と範囲で報告すれば、判断を誤りません。1つの数字に決め打ちするより安全です。
Q. 検査を2回続けると的中率は上がりますか?
A. 上がります。1回目で陽性だった品物の不良率は32.4%なので、これを2回目の事前確率として同じ式に入れます。=0.324232*0.95/(0.324232*0.95+0.675768*0.02) で95.8%です。ただし2回の判定が独立である場合に限ります。同じ原理の検査機を2台並べても、同じ良品を同じように誤検出するので効果は出ません。原理の違う検査を組み合わせるのが要点です。
Q. ベイズの定理は二項分布やポアソン分布とどう違いますか?
A. 目的が違います。二項分布やポアソン分布は「この条件なら何個の不良が出るか」を前向きに計算する道具です。ベイズの定理は結果から原因をたどる逆向きの計算に使います。分布の使い分けは二項分布・ポアソン分布の求め方と使い分けで解説しています。
まとめ
- 「不良が陽性になる確率」と「陽性が不良である確率」は別物で、後者はベイズの定理で求める
- 不良率1%・検出率95%・誤検出率2%なら、陽性の的中率は32.4%しかない
- 良品の母数が大きいので、誤検出率が数%でも絶対数では本物の不良を上回る
- 工程が良くなるほど的中率は下がる。不良率0.1%では4.5%まで落ちる
- 見逃し側は515ppm。陽性側と陰性側で信頼性が大きく非対称になる
まとめると、検査機の性能を語るときは検出率、廃棄や再検査の運用を決めるときは的中率、という使い分けです。そして工程改善が進んだら、検出率より誤検出率を見直してください。改善のたびに陽性判定の当たりが悪くなる構造になっています。
この記事で使った確率の基礎は確率分布の種類と使い分け、検定の考え方そのものは仮説検定の考え方と手順で解説しています。あわせてご確認ください。
