この記事でわかること
- SPC(統計的工程管理)で何をするのか
- 管理限界と規格限界の違いと、その計算(Excel対応)
- 不良が出る前に工程の変化に気づける理由
- 管理図と工程能力をどの順番で使うか
📌 前提知識:X-R管理図の作り方を読んでいると理解しやすくなります
シャフト外径の工程で、客先の監査員から「SPCはどう運用していますか」と質問されました。管理図は毎日つけていて、規格外れはここ半年ゼロです。そう答えると、監査員は管理図をめくりながら「この点、管理限界を超えていますが、何か処置をしましたか」と尋ねてきました。
規格内の良品なのだから問題ない、と考えていた現場は答えに詰まります。管理限界と規格限界の違いを、きちんと説明できる人は意外と少ないものです。
SPCは、この2本の線を使い分けて、不良が出る前に工程の変化をつかまえる仕組みです。この記事では、その考え方を数字で確かめます。
SPCを使う場面
SPC(Statistical Process Control、統計的工程管理)は、工程から取ったデータを統計的に見て、工程が安定しているかを監視し、実力を評価する管理手法です。次の場面で使います。
- 量産中の工程を継続して監視するとき。寸法・重量・硬度など、計量値で測れる特性が中心です
- 工程の実力を客先に示すとき。IATF 16949 ではコアツールの1つとして運用が求められます
- 検査で不良を取り除くのではなく、不良を作らない工程にしたいとき。変化の兆しで手を打つのがSPCの目的です
NG例(△)として、全数検査で良否を判定しているだけの状態はSPCではありません。検査は作られた製品の合否を決めますが、工程がどう変化しているかは教えてくれないからです。検査の考え方は検査の種類で整理しています。
なお「SPC」は金融分野で特別目的会社を指す略語でもあります。この記事で扱うのは品質管理のSPCです。
SPCの2つの道具|管理図と工程能力
SPCで使う道具は、大きく2つです。役割がまったく違うので、混同しないことが第一歩です。
| 道具 | 答える問い | 使う線・指標 |
|---|---|---|
| 管理図 | 工程はいつもどおりか(安定しているか) | 管理限界(工程のデータから計算) |
| 工程能力 | いつもどおりの工程で、規格を満たせるか | Cp・Cpk(規格と工程のばらつきから計算) |
管理図の線は工程のデータから決まり、工程能力の基準は図面の規格から決まります。管理図は工程の「声」、規格は顧客の「声」と表現されることもあります。管理図の作り方はX-R管理図、工程能力の計算は工程能力指数で詳しく扱っています。
例題|管理限界と規格限界はどれだけ違うか
シャフト外径の規格は10.00±0.10mmです。工程の平均は10.02mm、群内の標準偏差は0.015mmで、1回に5本ずつ測って平均をX̄管理図に打点しています。
X̄管理図の管理限界は、平均の標準誤差の±3倍です。±3σを使う理由は3シグマとはで解説しています。
\[ \text{UCL}, \ \text{LCL} = \bar{\bar{x}} \pm 3\frac{\sigma}{\sqrt{n}} \]\( \bar{\bar{x}} \) は工程平均、\( \sigma \) は群内の標準偏差、\( n \) は1群のサンプル数です。Excelでは次のとおりです。
=10.02+3*0.015/SQRT(5)   → 10.0401(上方管理限界)
=10.02-3*0.015/SQRT(5)   → 9.9999(下方管理限界)
2本の線を並べます。
| 線 | 下限 | 上限 |
|---|---|---|
| 管理限界(X̄管理図) | 9.9999 | 10.0401 |
| 規格限界(図面) | 9.90 | 10.10 |
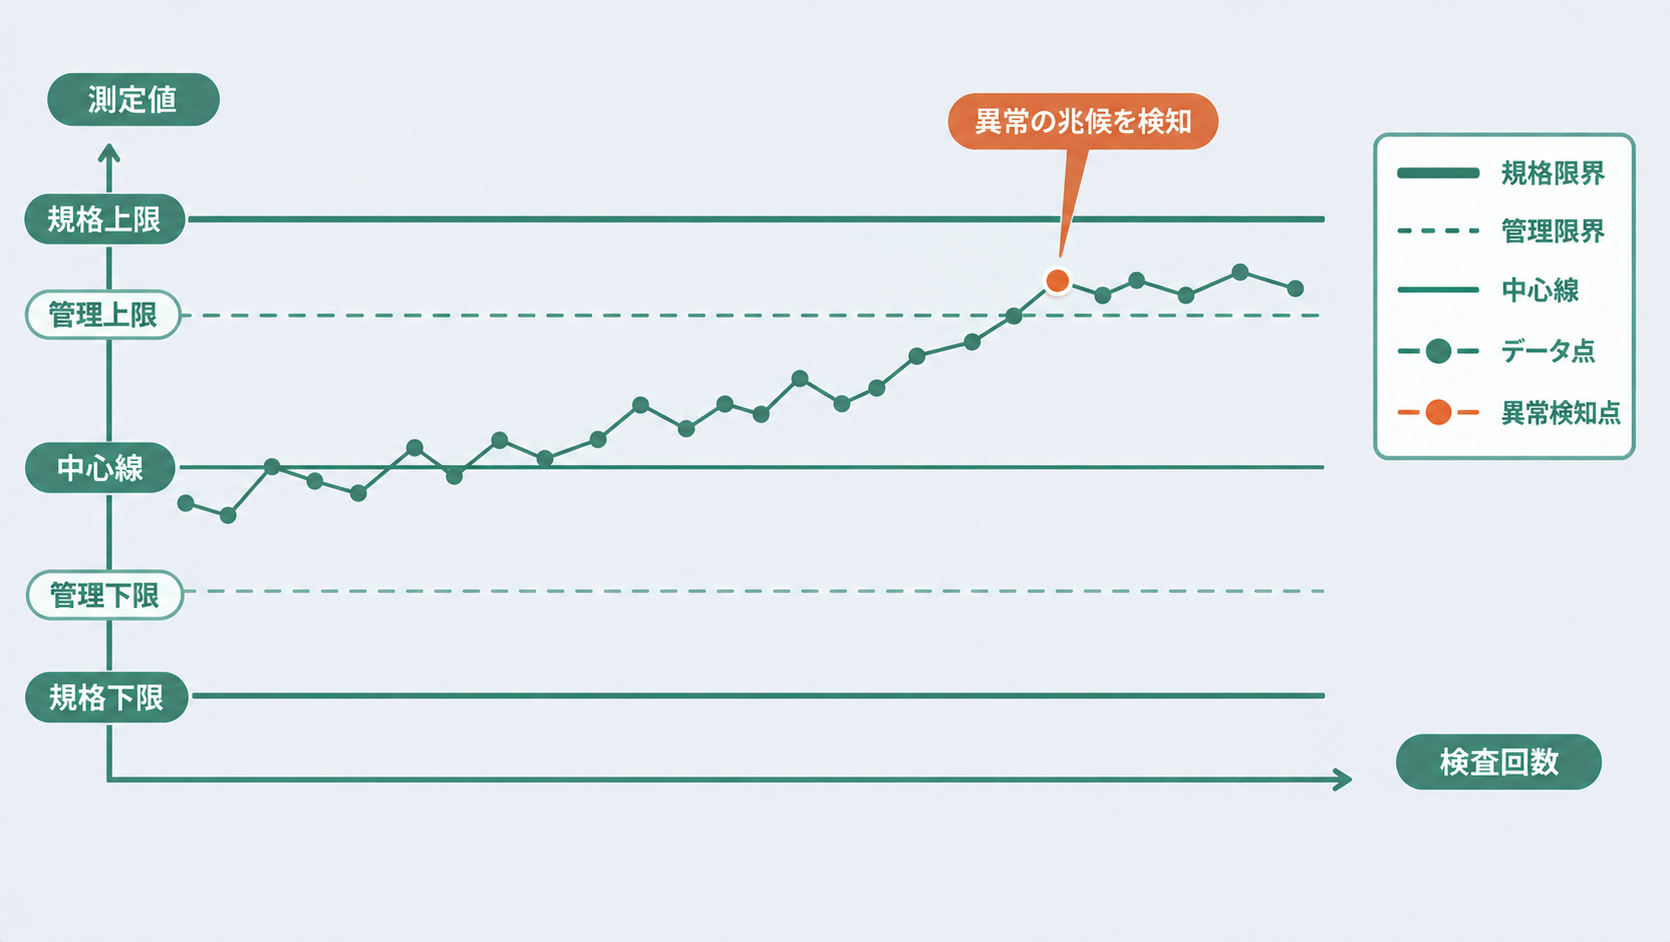
管理限界の幅は±0.020mm、規格の幅は±0.10mm。管理限界はずっと内側にあります。冒頭の「管理限界を超えたが規格内の点」は、この2本の線のあいだに入った点です。製品は良品ですが、工程はいつもと違う動きをしています。
不良が出る前に気づけるのがSPCの価値
では、工程の中心がずれていくと何が起こるかを計算します。上側の不良率は、規格上限までの距離を標準偏差で割ったzから求めます。
\[ z = \frac{\text{USL} – \mu}{\sigma}, \qquad \text{不良率} = 1 – \Phi(z) \]Excelでは NORM.S.DIST 関数で上側確率を出し、100万倍してppmにします。
=(1-NORM.S.DIST((10.10-10.06)/0.015,TRUE))*1000000 → 約3,830ppm
| 工程の中心 | Cpk | 不良率 |
|---|---|---|
| 10.02mm(現状) | 1.778 | 0.05ppm |
| 10.04mm | 1.333 | 31.7ppm |
| 10.06mm | 0.889 | 3,830ppm |
中心が10.04mmにずれた段階では、Cpkはまだ1.333で、不良は100万個に32個ほどです。ここで管理図はどう反応するでしょうか。X̄が管理限界10.0401を超える確率を計算します。
=1-NORM.S.DIST((10.0401-10.04)/(0.015/SQRT(5)),TRUE) → 約0.494
1群ごとに約49%の確率で管理限界を超えるので、平均して2群ほどで異常に気づけます。不良はまだほとんど出ていない段階です。
一方、規格外れが出てから対処する運用だとどうなるか。10.04mmでは不良が100万個に32個なので、1日数百本の生産ではまず気づけません。気づくのは中心が10.06mmあたりまでずれ、不良が3,830ppmに増えてからです。そのころには、規格外れの製品がすでに流出しているかもしれません。
管理限界は製品の合否を決める線ではなく、工程の変化を不良より先に知らせる警報です。管理限界を超えたら、たとえ製品が良品でも原因を調べます。その手順は管理限界を超えたときの対応手順で解説しています。
SPCを回す順番|安定させてから実力を測る
管理図と工程能力は、使う順番が決まっています。
- 管理図で工程の安定を確かめる。管理限界外れや連・傾向といった異常判定ルールに当たる点がないかを見ます
- 安定していれば、工程能力を計算する。安定したデータで求めたCp・Cpkが、その工程の実力です
- 工程能力が足りなければ改善する。中心を寄せるのか、ばらつきを減らすのかを決めます
- 改善後も管理図で監視を続ける。改善の効果が維持されているかを確かめます
順番を逆にして、安定していない工程でCpkを計算しても意味がありません。途中で平均が動いている工程のCpkは、どの時点の実力を表しているのか分からないからです。短期と長期の工程能力の違いはCpkとPpkの違いで扱っています。
どの管理図を使うかは、データの種類で決まります。寸法のような計量値ならX-R管理図、不良個数や不良率ならp管理図・np管理図です。迷ったときは管理図の選び方を参照してください。
よくある質問
Q. 管理限界を超えたけれど規格内の製品は、出荷してよいですか?
A. 製品が規格を満たしていれば、良品として出荷できるのが一般的です。ただし工程には処置が必要です。管理限界外れは「工程がいつもと違う」という信号なので、原因を調べて取り除きます。製品の合否と工程の処置は、別々に判断してください。
Q. 管理限界に規格値を使ってはいけませんか?
A. 使ってはいけません。規格値を管理限界にすると、例題のように管理限界の5倍も外側に線を引くことになり、工程の変化に気づけなくなります。管理限界は必ず工程のデータから計算してください。規格値は工程能力の評価で使います。
Q. SPCは何個データが集まったら始められますか?
A. 管理限界を計算するには、目安として20〜25群ほどのデータを集めます。それより少ないと、管理限界そのものが安定しません。データが揃うまでは暫定の管理限界で運用し、群が集まった時点で計算し直すのが実務的です。
Q. 小さなずれを早く見つけたいときはどうしますか?
A. X̄管理図は、例題のような0.02mm程度のずれなら平均2群ほどで検出しますが、もっと小さいずれには反応が鈍くなります。小さなずれを早く見つけたいときは、累積和を使うCUSUM管理図やEWMA管理図が向いています。
📚 この記事の内容をもっと深く学ぶ
まとめ
- SPCは、管理図で工程の安定を監視し、工程能力で実力を評価する管理手法
- 管理限界は工程のデータから、規格限界は図面から決まる別物。例題では管理限界±0.020mmに対し規格は±0.10mm
- 中心が10.04mmにずれた段階ではまだ31.7ppmだが、X̄管理図は1群あたり約49%の確率で検出し、平均2群ほどで気づける
- 規格外れを待つ運用では、気づくのは中心が10.06mm・3,830ppmまで悪化してから
- 順番は「管理図で安定を確認→工程能力を計算→改善→監視の継続」
まとめると、工程がいつもどおりかを知りたいなら管理図、いつもどおりの工程で規格を満たせるかを知りたいなら工程能力、という使い分けです。管理限界を超えた良品を見逃さないことが、SPCを回すうえでいちばん大事な習慣です。
SPCの中心となる管理図の作り方はX-R管理図、工程能力の計算と判定基準は工程能力指数で解説しています。あわせてご確認ください。