この記事でわかること
- FMEAの考え方と、設計FMEA・工程FMEAの違い
- S・O・Dの評価基準の目安と、RPNの計算・Excelでの求め方
- ワークシートの書き方と、対策後の再評価の例
- RPNの落とし穴とAP(対策優先度)、FTAとの違い
📌 前提知識:信頼性工学の故障率・MTBFを知っておくと理解が深まります
新製品の量産が始まってから不具合が見つかると、対策には大きなコストがかかります。金型の修正、在庫の選別、場合によっては市場からの回収まで必要です。「市場に出る前に、設計や工程の弱点を洗い出しておきたい」——その未然防止の代表的な手法がFMEAです。
FMEA(Failure Mode and Effects Analysis、故障モード影響解析)は、製品や工程に潜む故障モードを一つずつ洗い出し、その影響の大きさを評価して、リスクの高いものから優先的に対策する手法です。この記事では、FMEAの基本と、リスクを点数化するRPNの計算、ワークシートの書き方を、電子機器の組立を例に見ていきます。
FMEAとは|使う場面
FMEAは、問題が起きてから直すのではなく、起こりうる故障を事前に予測して防ぐために使います。対象によって2種類に分かれます。
- 設計FMEA(DFMEA)……設計段階で、製品そのものの故障モードを評価する
- 工程FMEA(PFMEA)……製造工程で、作業や設備に起因する不具合を評価する
新製品開発のデザインレビュー(DR)や、量産立ち上げ前の工程設計でよく使われます。自動車業界の品質マネジメント規格であるIATF 16949では、FMEAは量産前に整えておくべきコアツールのひとつに位置づけられています。
NG例(△)として、すでに起きた不良の原因調査にFMEAを持ち出すのは遠回りです。起きた不良の原因を探るなら特性要因図やなぜなぜ分析のほうが向いています。FMEAは「まだ起きていない故障」を相手にする道具です。また、量産が始まってから書類をそろえるためだけに作ったFMEAは、未然防止の役に立ちません。
FMEAの基本概念|故障モード・影響・原因
FMEAは、次の流れで「部品・工程の小さな故障」が「製品全体の影響」にどうつながるかを、ボトムアップでたどります。
- 故障モード……どのように壊れるか(例:はんだ不良、ねじの緩み)
- 影響……その故障が上位に与える結果(例:導通不良で動作停止)
- 原因……故障モードを引き起こす要因(例:はんだ温度の不足)
この3つを混同しないことが、FMEAを書くうえでいちばん大切です。「はんだ温度の不足」は原因、「はんだ不良」は故障モード、「動作停止」は影響です。1行の中でこの3つが同じ階層に並ぶと、S・O・Dの評価がぶれます。原因の洗い出しでは、特性要因図を併用すると要因を漏れなく整理できます。
S・O・Dの評価基準の目安
FMEAでは、各故障モードのリスクを3つの観点で点数化します。一般に各項目を1〜10点で評価します。
- S(影響度・厳しさ)……故障が起きたときの影響の大きさ
- O(発生度)……その故障の原因がどれくらい起こりやすいか
- D(検出度)……出荷前に検出しにくいほど高い点数
点数の付け方は会社や業界ごとに基準表を決めて使います。考え方の目安は次のとおりです。
| 点数 | S(影響度) | O(発生度) | D(検出度) |
|---|---|---|---|
| 9〜10 | 安全や法規に関わる | ほぼ確実に起きる | 検出する手段がない |
| 7〜8 | 主要な機能を失う | たびたび起きる | 見つかる可能性が低い |
| 4〜6 | 機能が低下し、顧客が不満を持つ | ときどき起きる | 抜き取り検査などで見つかることがある |
| 1〜3 | ほとんど気づかれない | まれにしか起きない | 全数検査などでほぼ確実に見つかる |
検出度Dは「見つけにくいほど高得点」である点に注意してください。検出しにくい=不良が流出するリスクが高い、という向きです。3つの中でDだけ向きが逆に感じられるので、評価の場で最も取り違えが起きやすい項目です。
RPNの計算とExcelでの求め方
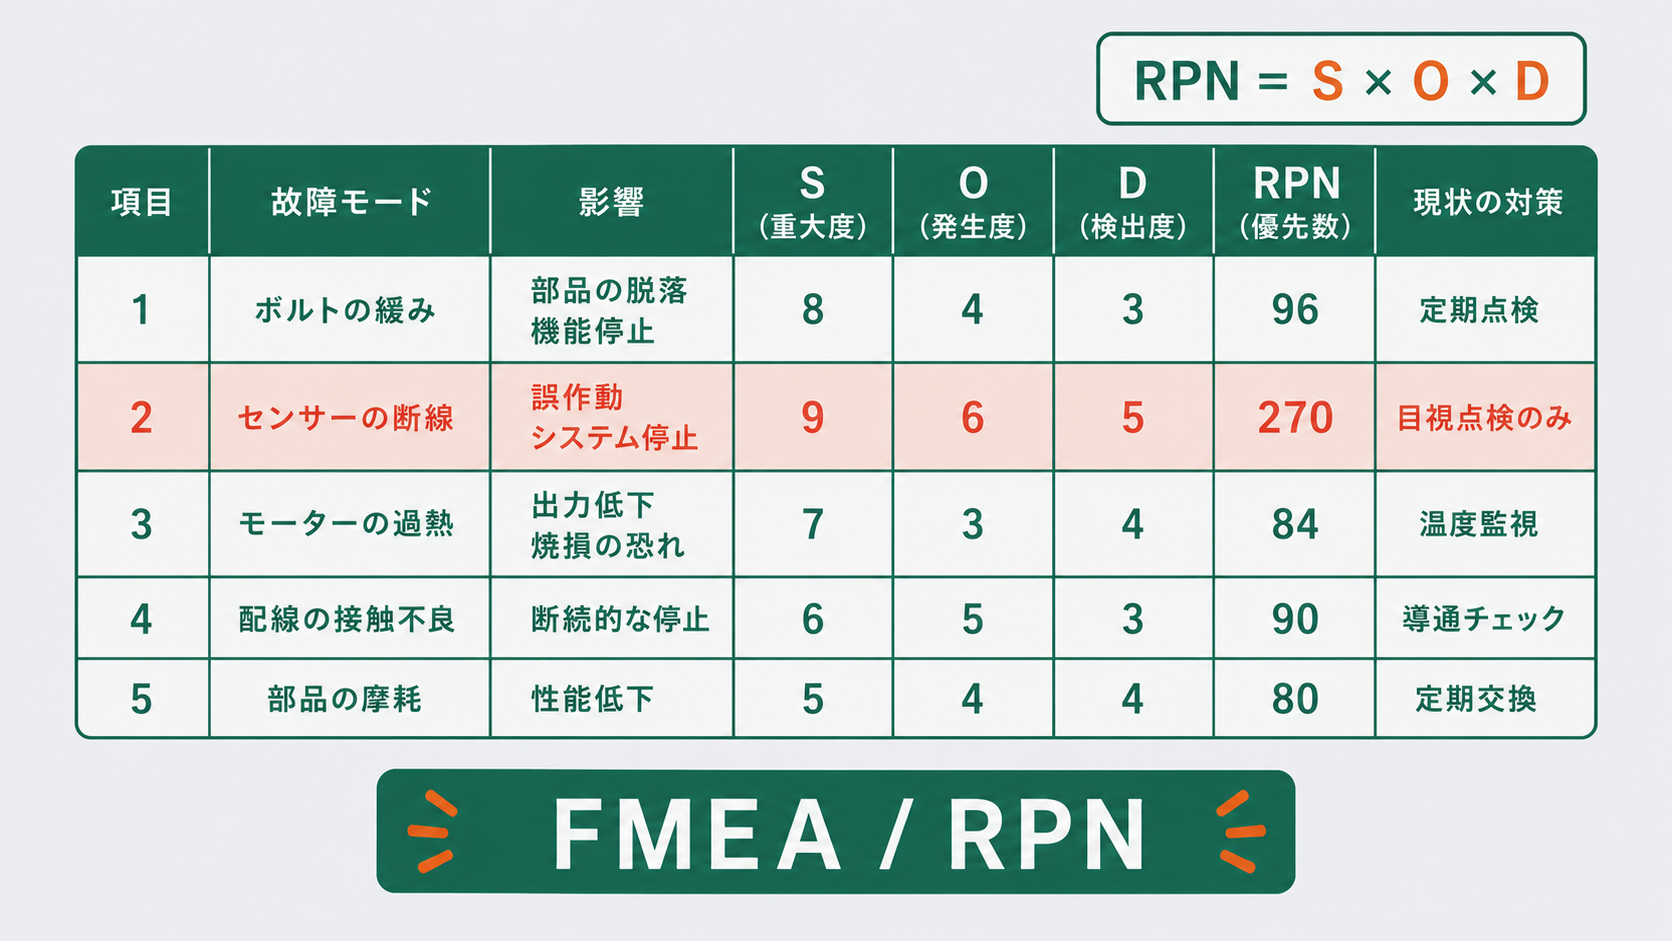
S・O・Dを掛け合わせた値を、RPN(Risk Priority Number、危険優先数)と呼びます。
RPN = S × O × D
Excelでは、S・O・Dを入力したセルを掛けるだけです。たとえばC・D・E列に点数があれば、=C2*D2*E2 でRPNが求まります。RPNは最小1(1×1×1)、最大1,000(10×10×10)の値をとり、大きいものほど優先的に対策します。
行数が多いときは、RPNの順位も一緒に出しておくと対策の順番を決めやすくなります。RPNをF列に置いた場合、=RANK.EQ(F2,$F$2:$F$4) で大きい順の順位が求まります(範囲は行数に合わせて広げます)。
ワークシートの書き方と記入例
電子機器の組立工程を例に、工程FMEAのワークシートを作ってみます。まず、評価に使う主な列は次のとおりです。
- 工程・機能……対象の工程(例:はんだ付け)と、その工程が果たすべき機能
- 故障モード・影響・原因……前章の3つを1行ずつ
- 現行の管理……いま行っている予防策(発生を抑える)と検出策(流出を止める)。Oは予防策を、Dは検出策を踏まえて付けます
- S・O・D・RPN……評価点と計算結果
- 推奨対策・担当・期限……誰がいつまでに何をするか
- 対策後のS・O・D・RPN……対策の効果を再評価した結果
評価部分だけを抜き出すと、次のとおりです。
| 故障モード | 影響 | S | O | D | RPN |
|---|---|---|---|---|---|
| はんだ不良 | 導通不良で動作停止 | 8 | 3 | 4 | 96 |
| コネクタ接触不良 | 間欠的な誤動作 | 7 | 2 | 6 | 84 |
| ねじの緩み | 異音・部品の脱落 | 6 | 4 | 3 | 72 |
この例ではRPNが最大の「はんだ不良」(8×3×4=96)から優先的に対策します。次いでコネクタ接触不良(7×2×6=84)。注目したいのはコネクタで、発生度Oは2と低いのに検出度Dが6と高い(見つけにくい)ため、RPNが押し上げられています。間欠的な誤動作は出荷検査の短い時間では再現しにくい、という事情がDの高さに表れています。
対策後の再評価
対策を打ったら、S・O・Dを付け直してRPNが下がったかを確かめます。上の2行に対策を打った例です。
| 故障モード | 対策 | 対策後のS・O・D | RPN(前→後) |
|---|---|---|---|
| はんだ不良 | はんだ温度を常時監視して異常時に停止する(Oを下げる)/自動外観検査を追加する(Dを下げる) | 8・2・2 | 96→32 |
| コネクタ接触不良 | 嵌合後の導通検査を全数で追加する(Dを下げる) | 7・2・3 | 84→42 |
はんだ不良は8×2×2=32、コネクタ接触不良は7×2×3=42です。Excelでも対策後の点数を別の列に入れ、同じく =C2*D2*E2 の形で掛ければ求まります。
ここで、どちらの対策でもSは下がっていない点に注目してください。影響度は「故障が起きたらどうなるか」なので、発生を減らしても見つけやすくしても変わりません。Sを下げられるのは、設計を変えて故障の影響そのものを小さくしたときだけです。
進め方の手順をまとめると、次のとおりです。
- 対象の機能・工程を分解し、故障モードを洗い出す
- 各故障モードの影響と原因を書き出す
- 現行の予防策・検出策を踏まえてS・O・Dを点数化し、RPNを計算する
- 優先度の高い順に対策を立て、担当と期限を決めて実施する
- 対策後にS・O・Dを再評価し、効果を確認する
FMEAで決めた管理は、工程の管理項目としてQC工程図に落とし込みます。FMEAが「何を管理すべきか」を決め、QC工程図が「どこで・どう管理するか」を決める関係です。
RPNの落とし穴とAP(対策優先度)
RPNは便利ですが、掛け算であるがゆえの弱点があります。次の2つを比べてみてください。
- A:S=10、O=1、D=1 → RPN=10×1×1=10
- B:S=3、O=5、D=5 → RPN=3×5×5=75
RPNだけを見るとBが優先ですが、Aは「起きれば安全に関わる故障」です。発生がまれで見つけやすくても、影響の重さは点数の掛け算では薄まってしまいます。Sが9〜10の項目は、RPNの大小にかかわらず必ず個別に検討する、というルールを併用するのが一般的です。
この弱点を受けて、自動車業界ではAIAGとVDAが2019年に共同で発行したFMEAハンドブックで、RPNに代わるAP(Action Priority、対策優先度)が導入されました。APはS・O・Dの組み合わせを表に当てはめて、優先度を高・中・低の3段階で判定する方法で、Sを最も重く扱います。取引先からAPでの評価を求められた場合は、ハンドブックの判定表に従います。
なお、「RPNが100以上なら対策」のような足切りの数字は、社内基準として決めるものです。一律の正解はありません。足切りだけで判断すると、上のAのような項目を見落とします。
FTAとの違い
FMEAとよく対比されるのがFTA(故障の木解析)です。向きが逆と覚えると区別しやすくなります。
| 手法 | 向き | 起点 |
|---|---|---|
| FMEA | ボトムアップ | 部品・工程の故障モードから影響をたどる |
| FTA | トップダウン | 重大な故障(結果)から原因を木構造で展開する |
「起こりうる故障を網羅的に洗い出す」ならFMEA、「特定の重大事象の原因を深掘りする」ならFTA、と使い分けます。両者は補完関係にあり、FMEAで見つかったSの高い故障モードをFTAの頂上事象にして深掘りする、という併用もよく行われます。
FMEAを活かす関連手法
FMEAで未然にリスクを洗い出すのと並行して、現場で起きた軽微な事象を拾うことも予防につながります。この考え方はハインリッヒの法則とは|1:29:300とヒヤリハット活用で解説しています。
発見した故障モードのうち、検出が難しく影響の大きいものは、設計・工程の段階で構造的に防ぐポカヨケとは|人のミスを止める仕組みと現場の事例の対象です。
FMEAの表を生成AIに下書きさせる場合、任せてよいのは列構成や故障モードの候補までです。S・O・Dの点数を任せると何が壊れるかは品質文書をAIに下書きさせる|FMEAとQC工程図で扱っています。
工程を変えるときは、既存のFMEAに行を足すか評価点を見直すかの検討が要ります。判断の手順は4M変更管理とは|変更届の基準と初物確認で扱っています。
故障モードごとの寿命データが取れているなら、ワイブル解析のやり方|寿命データからm・ηを求めるで形状パラメータを求めると、初期故障か摩耗故障かを見分けられます。想定した故障モードが実際に起きるかを短期間で確かめたい場合は、加速試験とは|アレニウス則で寿命を見積もるが使えます。
よくある質問
Q. 設計FMEAと工程FMEAはどちらから作りますか?
A. 一般には設計FMEAが先です。設計FMEAで「この特性が狂うと製品の機能に影響する」とわかった項目が、工程FMEAで重点的に管理すべき対象になるからです。設計FMEAのSの評価は、工程FMEAの同じ故障の影響を評価するときの参考にもなります。
Q. RPNが何点以上なら対策が必要ですか?
A. 一律の基準はありません。社内で足切りの点数を決めている会社もありますが、それだけで判断すると、影響度Sが高いのにRPNが小さい項目を見落とします。RPNの大きい順に加えて、Sが9〜10の項目は点数にかかわらず個別に検討するのが安全です。
Q. FMEAは誰が作りますか?
A. 設計、製造、品質保証、検査など、立場の違うメンバーで作ります。S・O・Dの点数は担当者によってぶれやすいので、1人で作るとその人の見方に偏ります。複数人で基準表を見ながら点数を合わせることで、評価のばらつきを抑えられます。
Q. QC検定ではどう出題されますか?
A. 2級の実践分野で、品質保証の手法として出題されます。RPNの計算、設計FMEAと工程FMEAの違い、FTAとの違いが問われやすい論点です。実践分野全体の出題範囲はQC検定2級 実践編の攻略ロードマップで確認できます。
📚 この記事の内容をもっと深く学ぶ
自動車部品では、工程FMEAは量産承認のための提出物の一つにもなります。提出物の全体像と提出レベルの違いはPPAPとは|提出レベルとCpk1.67の根拠で解説しています。
まとめ
- FMEAは故障モードを洗い出し、未然防止のためにリスクを評価する手法(設計FMEA/工程FMEA)
- リスクはRPN=S(影響度)×O(発生度)×D(検出度)で点数化する。Excelでは =C2*D2*E2
- 対策後はS・O・Dを付け直して効果を確かめる。Sは設計を変えない限り下がらない
- RPNだけに頼らず、Sが9〜10の項目は必ず個別に検討する(APはSを重く扱う方法)
- 故障モードから影響をたどるFMEA、重大事象から原因を展開するFTAを使い分ける
まとめると、まだ起きていない故障を網羅的に洗い出すならFMEA、特定の重大事象を深掘りするならFTA、すでに起きた不良の原因を探すなら特性要因図やなぜなぜ分析、という使い分けです。
FMEAは信頼性と品質保証の中核手法です。故障率やMTBFなど信頼性の基礎は信頼性工学とはで、QC検定2級の実践分野での位置づけはQC検定2級 実践編の攻略ロードマップで確認できます。