この記事でわかること
- ピンゲージと限界ゲージの違いと、通り側・止まり側の決め方
- ゲージ自体の公差を決める10%ルールと、その計算
- テーラーの原理で見逃す楕円の穴、温度と摩耗による誤差、正しい使い方の手順
📌 前提知識:公差とは|寸法公差の表し方とはめあい・工程能力との関係を読んでいると理解しやすくなります
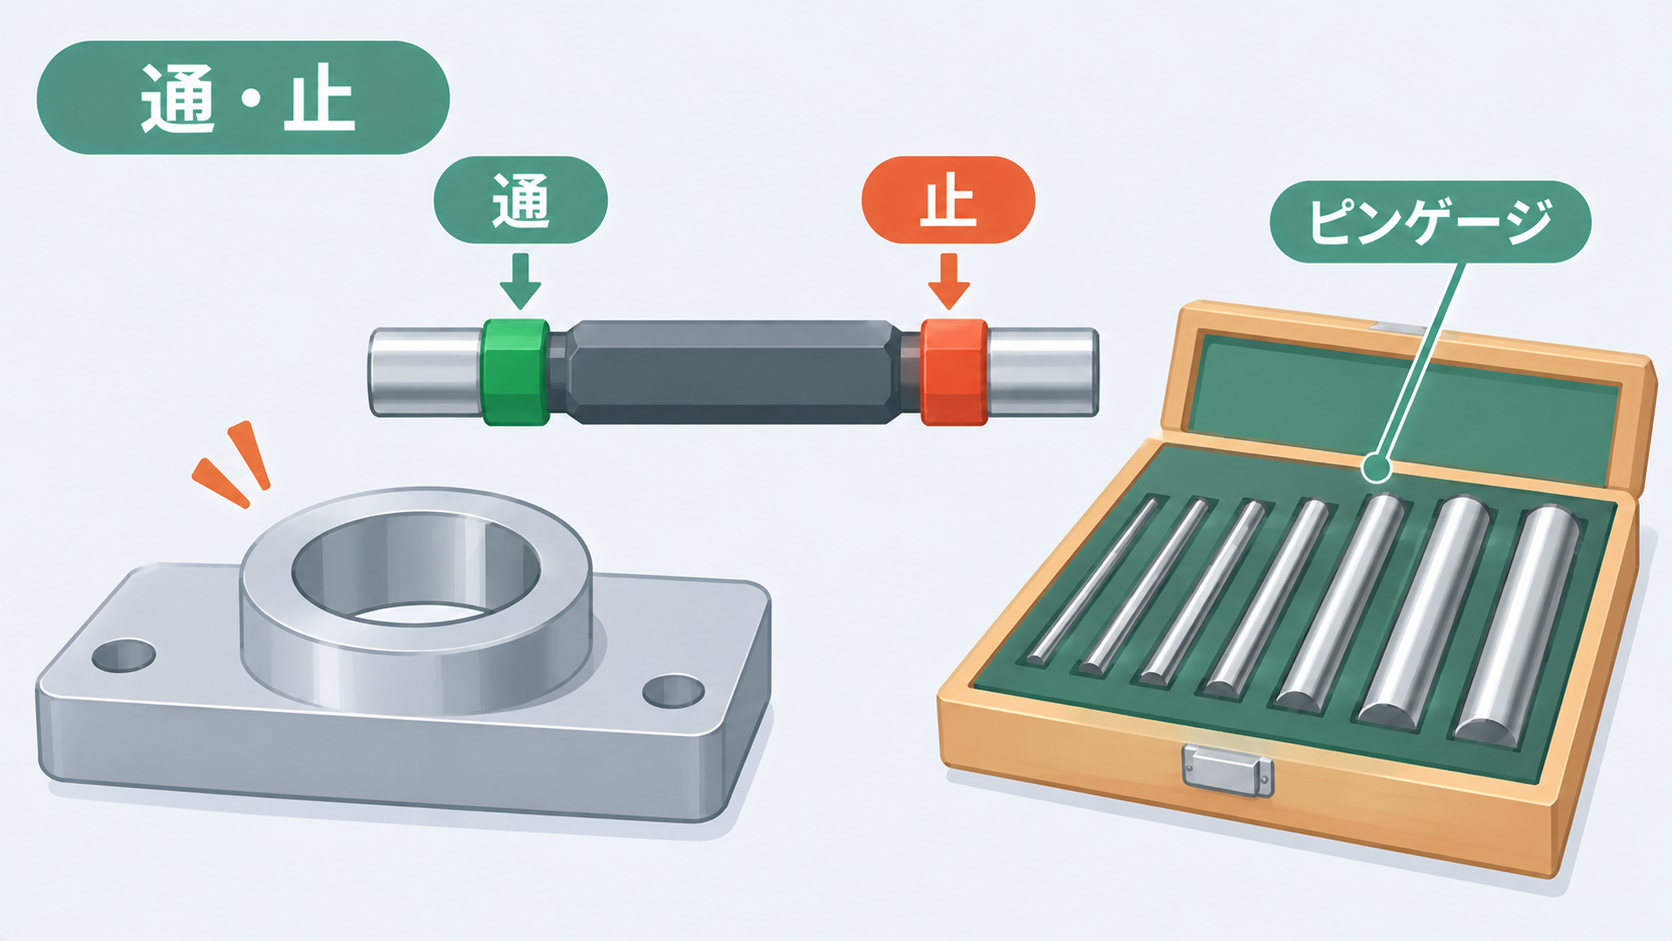
量産ラインで、ドリルで開けた穴の径を毎個チェックすることになりました。ノギスで内径を測っていては時間がかかりすぎます。班長から渡されたのは、両端の色が違う短い棒。「緑が通って、赤が止まれば合格」とだけ言われました。
限界ゲージは、寸法を読まずに合否だけを出す道具です。速くて誰でも使えますが、ゲージ自体にも公差があり、温度や摩耗で判定がずれます。穴の形によっては、外れた品物を合格にすることもあります。この記事では、通り側・止まり側の決め方から始めて、ゲージの公差の計算、見逃しが起きる理由と防ぎ方までを、計算の例で確かめます。
ピンゲージと限界ゲージを使う場面
ピンゲージと限界ゲージは、穴や軸の径が公差に入っているかを、ゲージが「通るか・止まるか」で判定する道具です。次のような場面で使います。
- 量産品の穴径・軸径を全数チェックするとき。差し込むだけなので、1個あたり数秒で判定できます
- ノギスやマイクロメーターが入らない小さな穴を確かめるとき。直径1mmを切る穴でも、ピンゲージなら差し込めます
- 受入検査で、穴の径を手早く確かめるとき。図面の上限と下限のピンを1本ずつ用意すれば足ります
反対に、寸法の値そのものが要るとき(工程能力を計算する、傾向を管理図で見る)には向きません。限界ゲージが返すのは合格か不合格かだけで、寸法の数字は出ないからです。
ピンゲージと限界ゲージの違い
名前が似ているので混同されがちですが、役割が少し違います。
| 種類 | 形 | 主な使い方 |
|---|---|---|
| ピンゲージ | 決まった直径に仕上げた円柱のピン。0.01mm刻みなどのセットで売られる | 穴に差し込んで径を確かめる。上限・下限のピンを選べば限界ゲージとしても使える |
| 限界プラグゲージ | 通り側と止まり側の2つの円柱を、柄の両端に付けたもの | 穴の径の合否判定 |
| 限界リングゲージ | 穴のあいた輪 | 軸の径の合否判定 |
| 限界はさみゲージ(スナップゲージ) | コの字型で、口の幅が決まっているもの | 軸の径の合否判定(量産向き) |
ピンゲージは「決まった太さの棒」、限界ゲージは「通り側と止まり側を1組にした判定用の道具」と覚えておけば十分です。現場では、上限と下限のピンゲージを2本選んで、限界ゲージの代わりに使うこともよくあります。
通り側と止まり側の決め方
限界ゲージは、通り側(GO)と止まり側(NO GO)の2つで1組です。通り側が通り、止まり側が止まれば合格です。
どちらの寸法を通り側にするかは、「肉が最も多い側の限界」が通り側、と覚えます。穴なら径が最も小さいとき、軸なら径が最も大きいときが、肉が最も多い状態です。
| 対象 | 通り側(GO) | 止まり側(NO GO) |
|---|---|---|
| 穴(プラグゲージ・ピンゲージ) | 穴の下限の寸法 | 穴の上限の寸法 |
| 軸(リングゲージ・はさみゲージ) | 軸の上限の寸法 | 軸の下限の寸法 |
穴の下限の径のピンが通れば、穴は下限より大きいことがわかります。上限の径のピンが入らなければ、穴は上限より小さいことがわかります。2つがそろって初めて「公差の中」と言えます。
この記事では、穴径 φ20.000〜20.040mm(20 +0.040/0)の穴を例にします。通り側は20.000mm、止まり側は20.040mmが基準です。
ゲージの公差は10%ルールで決める
ゲージも人が作るものなので、ちょうど20.000mmには仕上がりません。そこで、ゲージの寸法の許される幅(製作公差)をあらかじめ決めておきます。よく使われる目安が10%ルールです。
米国のピンゲージメーカー Meyer の解説では、品物の公差の10%をゲージに割り当て、それを通り側と止まり側で半分ずつ分けます。さらに、通り側はプラス側だけ、止まり側はマイナス側だけにずらします。こうすると、ゲージの誤差で公差の外の品物を合格にすることがなくなります。
例の穴(公差0.040mm)で計算します。
\[
\text{各ゲージの公差} = 0.040 \times 10\% \div 2 = 0.002\ \text{mm}
\]
Excelでは、公差をセルB2に入れて =B2*0.1/2 で求めます。
| ゲージ | 許される寸法の範囲 |
|---|---|
| 通り側 | 20.000〜20.002mm(下限からプラス側へ) |
| 止まり側 | 20.038〜20.040mm(上限からマイナス側へ) |
このゲージの組なら、20.002〜20.038mmの穴はどのゲージで測っても必ず合格です。この幅は0.036mmで、公差0.040mmの90%です。残りの両端(20.000〜20.002と20.038〜20.040)は、ゲージの仕上がりによっては、本当は合格なのに不合格になることがあります。
つまり10%ルールは、「良品を少し不合格にしてでも、不良品を合格にしない」側に倒した決め方です。測定の不確かさを考えて合格の範囲を内側に狭める考え方(ガードバンド)と同じ発想です。
なお、10%の配り方は資料によって書き方が違います。Meyer は通り側と止まり側で半分ずつ(各5%)ですが、各ゲージに品物の公差の10%ずつを割り当てる、と教える大学の講義資料もあります。社内の基準で決めるときは、どちらの書き方なのかをはっきりさせておきます。
テーラーの原理と、円筒の止まり側で見逃すもの
限界ゲージの形には、テーラーの原理という考え方があります。インドの規格 IS 3455 は、1905年に W. Taylor が初めて定めたものとして、次のように説明しています。
- 通り側は、穴の長さ(はめ合う長さ)と同じ長さの完全な円柱にする。穴の曲がりや細りも含めて、一度に確かめるため
- 止まり側は、直径の両端の2点だけで当たる形にする。穴のどこか1か所でも上限を超えていないかを、向きを変えながら確かめるため
ところが、現場でよく使う止まり側は、ピンゲージと同じ円柱の形です。小さな穴では2点で当たるゲージを作りにくいからです。IS 3455 も、円柱の止まり側を使う場合は、止まり側の寸法の外にある品物を合格にするおそれがある、と注意しています。
例で確かめます。穴が楕円につぶれていて、最も広い向きの径が20.045mm、最も狭い向きの径が20.020mmだったとします。
- 通り側(20.000mm):最も狭い20.020mmより細いので通る
- 円柱の止まり側(20.040mm):最も狭い20.020mmの向きでつかえるので止まる
判定は合格です。ところが、最も広い向きの径20.045mmは上限の20.040mmを超えています。円柱の止まり側は、穴の一番狭いところで止まってしまうので、広い向きのはみ出しを見られないのです。
真円度が問題になりそうな穴(薄肉の部品、加工後に変形しやすい材料など)では、内側マイクロメーターやシリンダゲージで向きを変えて径を測る工程を、抜取で組み合わせます。
正しい使い方の手順
工具メーカー OSG の技術資料にある注意点を、手順にまとめます。
- 清掃する:ゲージと品物の切り粉・油・ほこりを拭き取る。砂ぼこりが付いていると、ゲージの摩耗が早まる
- 傷とかえりを見る:ゲージの錆・傷、品物の穴の入口の打痕やかえりは、判定を狂わせる
- 通り側から確かめる:通り側が通ることを確かめてから、止まり側が止まることを確かめる
- 力をかけない:差し込む力は、原則としてゲージの自重。小さなゲージは指先でつまんで、軸を合わせて入れる。押し込むと、本当は止まるはずのゲージが入ってしまい、抜けなくなることもある
- はめたまま置かない:品物とゲージをはめ合わせた状態で保管すると、密着や錆の原因になる
手順4の「自重」がいちばん守られにくいところです。止まり側を指で押し込んで入れてしまえば、限界ゲージを使う意味がなくなります。
判定がずれる原因:温度と摩耗
手の熱でゲージが太る
ゲージの寸法は20℃で決められています。OSG の資料も、長い時間手で持っていると手の熱で寸法が変わると注意しています。
鋼の線膨張係数をおよそ11.5×10⁻⁶/℃として、φ20mmのピンゲージが手の熱で10℃上がった場合を計算します(温度差は説明のための仮の数字です)。
\[
\Delta D = 11.5 \times 10^{-6} \times 20 \times 10 = 0.0023\ \text{mm}
\]
Excelでは =11.5E-6*20*10 です。2.3µmは、先ほど計算したゲージの公差0.002mmを超えます。止まり側が太れば上限を超えた穴でも止まってしまい(不良品を合格にする)、通り側が太れば下限ぎりぎりの良い穴を通らなくなります(良品を不合格にする)。握りしめたまま何個も検査すると、ゲージの公差を決めた意味が薄れてしまいます。柄を持つ、ケースから出して室温になじませる、という基本が効いてきます。加工直後の熱い品物を測るときも、同じ理由で冷めるのを待ちます。
通り側は使うほど細る
穴に毎回こすれるのは通り側です。プラグゲージの通り側は、使うほど細くなります。細くなった通り側は、下限より小さい穴でも通ってしまいます。
前の節で計算した通り側の範囲(20.000〜20.002mm)は、新品のときの寸法です。IS 3455 は、新品の通り側の公差の範囲を品物の公差の内側へずらしておき、さらに決めた量(摩耗の限界)までは外へ摩耗してよい、という形で寿命を見込んでいます。現場では、使う回数に合わせて定期的に径を測り、摩耗の限界を超えたゲージは使わないようにします。落としたゲージも、かえりを取ったうえで寸法を確かめ直します。
ピンゲージで穴径を「測る」ときの注意
ピンゲージのセットがあれば、細いピンから順に差し込んで穴径を見積もることもできます。たとえば20.01mmと20.02mmは入り、20.03mmが入らなければ、穴径は20.02〜20.03mmの間と読めます。
このときわかるのは「穴に入る最も太い円柱」の径です。楕円の穴なら、最も狭い向きの径に近い値が出ます。また、ピン自体にも公差があるので、0.001mmの単位で議論したいときはピンの実測値(校正証明書の値)を使います。
ピンゲージの精度の等級は、メーカーごとに呼び方と許容差が違います。米国では ZZ・Z・X・XX のような等級があり、Meyer は、等級の違いは寿命ではなく製作の公差だと説明しています。日本のメーカーでも0級・1級などの区分がありますが、範囲は製品で違うので、使うもののカタログと校正証明書で確かめてください。
よくある質問
Q. ピンゲージと限界ゲージはどう違いますか?
A. ピンゲージは決まった直径に仕上げた1本の円柱で、限界ゲージは通り側と止まり側を1組にした判定用の道具です。上限と下限のピンゲージを2本選べば、限界ゲージの代わりに使えます。
Q. 穴の通り側は上限と下限のどちらですか?
A. 穴の通り側は下限の寸法、止まり側は上限の寸法です。軸では逆に、通り側が上限、止まり側が下限です。肉が最も多い側の限界が通り側、と覚えます。
Q. ゲージ自体の公差はどう決めますか?
A. 品物の公差の10%をゲージに割り当てる10%ルールが目安です。通り側はプラス側、止まり側はマイナス側にだけずらすと、ゲージの誤差で不良品を合格にしなくなります。
Q. 止まり側が止まれば、穴は全周で上限以下と言えますか?
A. 円柱の止まり側では言えません。楕円の穴では一番狭い向きでつかえてしまい、広い向きのはみ出しを見逃します。真円度が心配な穴は、向きを変えて径を測る検査を組み合わせます。
📚 この記事の内容をもっと深く学ぶ
まとめ
- ピンゲージと限界ゲージは、穴や軸の径が公差に入っているかを、通るか止まるかで判定する道具。寸法の値は出ない
- 穴では下限が通り側、上限が止まり側。軸では逆になる
- ゲージの公差は10%ルールが目安。公差0.040mmなら各ゲージ0.002mmで、必ず合格になるのは公差の90%の範囲
- 円柱の止まり側は楕円の穴のはみ出しを見逃す。手の熱(φ20mmで10℃なら約2.3µm)と通り側の摩耗でも判定がずれる
- 使い方は、清掃 → 傷とかえりの確認 → 通り側から → 自重で入れる、の順
速く判定したい量産品は限界ゲージ、寸法の値や傾向が要るものはノギスやマイクロメーターでの測定、という使い分けです。まずは「止まり側を押し込んでいないか」から、現場の使い方を見直してみてください。
穴の公差とはめあいの考え方は公差とは|寸法公差の表し方とはめあい・工程能力との関係、ゲージを定期的に確かめる仕組みは測定器の校正とは|校正周期の決め方と校正切れの対応、合否の境目で測定のばらつきをどう扱うかは測定の不確かさとは|合成と拡張の計算手順で解説しています。内径をノギスで測る方法はノギスとマイクロメーターの読み方|目盛と測定誤差もあわせてご確認ください。