この記事でわかること
- 設備総合効率(OEE)を構成する3つの要素
- OEEの計算手順と、2通りの式で検算する方法(計算例)
- どの要素から改善すると効果が大きいかの判断
- 事後保全・予防保全・予知保全の使い分け
📌 関連:故障率やMTBFから設備の信頼度を理論的に計算する方法は信頼性工学で扱っています。本記事は運用中の設備をどう測るかを扱います
設備の担当者から「今月の稼働率は89%でした」と報告を受けた。数字だけ見れば悪くありません。ところが計画どおりの数量は出ておらず、残業でしのいでいる状態が続いている——製造現場でよく起こるずれです。
このずれの正体は、稼働率という言葉が設備が動いていた時間の割合しか見ていないことにあります。この記事では、動いていた時間に加えてどれだけの速さで動いたかとそのうち何個が良品だったかまで含めて測る設備総合効率(OEE)の計算を、実際の生産データで確認します。
OEEを使う場面
OEEが効くのは、次のような場面です。
- 設備の能力不足を疑っているとき:増設の前に、今の設備のどこに余地があるかを確認できます
- 稼働率は高いのに数量が出ないとき:速度低下やチョコ停が原因かどうかを切り分けられます
- 改善活動の効果を1つの数字で追いたいとき:停止・速度・品質の改善を同じ土俵で比較できます
逆に、段取り替えが1日に何度もある多品種少量の工程では、OEEの数字が低く出やすくなります(△)。この場合は数字の高低より、同じ条件どうしの推移で見るほうが実態をつかめます。
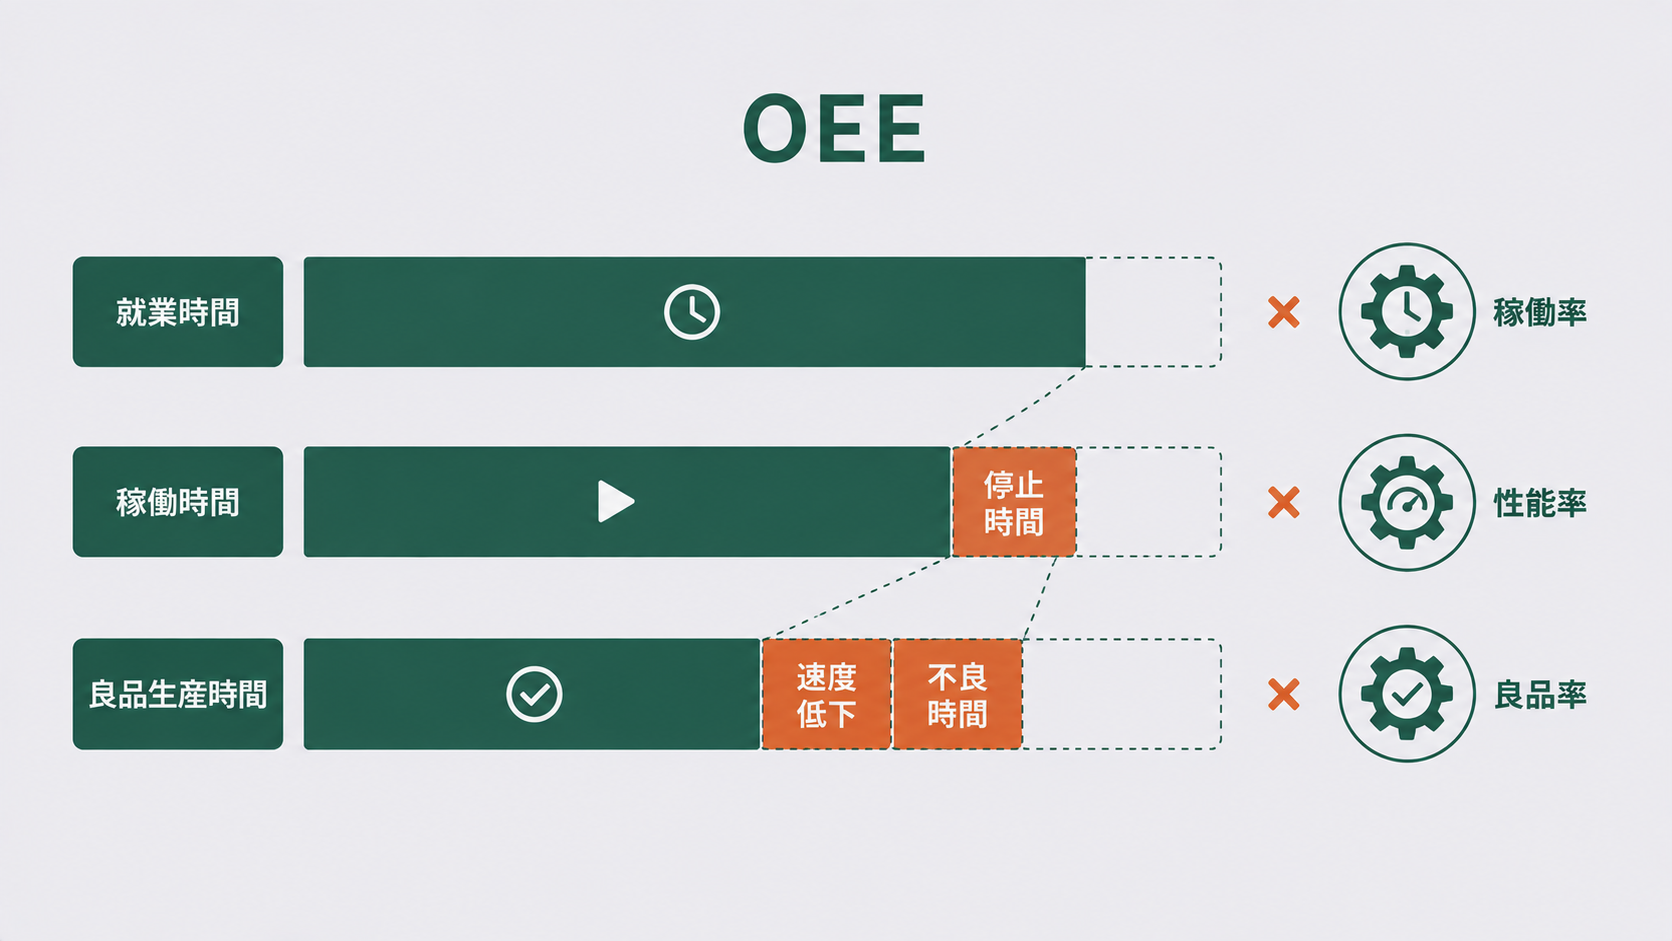
OEEを構成する3つの要素
| 要素 | 見ているもの | 下がる原因 |
|---|---|---|
| 時間稼働率 | 動いていた時間の割合 | 故障、段取り替え |
| 性能稼働率 | 本来の速さで動けたか | チョコ停、速度低下 |
| 良品率 | 作った物が規格を満たすか | 不良、手直し |
この3つを掛け合わせた値がOEEです。掛け算である点が重要で、3つとも90%であっても、OEEは0.9×0.9×0.9=72.9%まで落ちます。それぞれの数字を単独で見ていると、全体の実力を過大に評価します。
OEEの計算(計算例)
1直(8時間=480分)の生産で、次の記録が取れているとします。
| 項目 | 値 |
|---|---|
| 就業時間 | 480分 |
| 計画停止(朝礼・計画保全) | 20分 |
| 故障・段取りによる停止 | 50分 |
| 理論サイクルタイム | 0.5分/個 |
| 生産数 | 700個 |
| 良品数 | 679個 |
まず、計画停止を除いた負荷時間と、そこから停止時間を引いた稼働時間を求めます。
\[ 負荷時間 = 480 – 20 = 460\ 分 \qquad 稼働時間 = 460 – 50 = 410\ 分 \]次に3つの要素をそれぞれ計算します。
\[ 時間稼働率 = \frac{410}{460} = 0.8913 \] \[ 性能稼働率 = \frac{0.5 \times 700}{410} = \frac{350}{410} = 0.8537 \] \[ 良品率 = \frac{679}{700} = 0.9700 \]Excelでは次のように計算します。
=410/460
=(0.5*700)/410
=679/700
この3つを掛け合わせるとOEEが求まります。
\[ OEE = 0.8913 \times 0.8537 \times 0.9700 = 0.7380 \]=(410/460)*((0.5*700)/410)*(679/700)結果は73.80%です。冒頭の「稼働率89%」という報告と比べると、15ポイント以上低い数字が出てきます。
この値は別の式でも確認できます。理論サイクルタイムに良品数を掛けると「良品を作るのに最低限必要だった時間」が求まるので、それを負荷時間で割ります。
\[ OEE = \frac{0.5 \times 679}{460} = \frac{339.5}{460} = 0.7380 \]=(0.5*679)/4602通りの式で同じ73.80%が出ます。式の形が違っても一致するので、集計ミスの発見に使えます。
どの要素から改善するか
3つの要素のうち、この例で最も低いのは性能稼働率85.37%です。ここを95%まで改善した場合と、時間稼働率89.13%を95%まで改善した場合を比べます。
| 改善対象 | 改善後のOEE | 変化 |
|---|---|---|
| 性能稼働率 85.37% → 95% | 82.13% | +8.33ポイント |
| 時間稼働率 89.13% → 95% | 78.66% | +4.86ポイント |
同じ「95%まで上げる」でも、効果は8.33ポイントと4.86ポイントで約1.7倍の開きがあります(8.33÷4.86≒1.71)。掛け算で積み上がる指標なので、最も低い要素を直すのが最も効くという関係です。
NG例(△):目についた停止時間から先に手を付けることです。故障停止は目立つため対策の対象になりやすいのですが、この例では数分で復旧するチョコ停や速度低下のほうが損失は大きくなっています。3要素を計算してから優先順位を決めます。
性能稼働率の低下は記録に残りにくいという難しさもあります。1回30秒の停止は日報に書かれないことが多く、理論サイクルタイムから逆算して初めて見える損失です。
保全方式の使い分け
- 事後保全:壊れてから直す。代替設備がある工程や、故障しても後工程を止めない設備に向きます
- 予防保全:時間や使用回数で区切って部品を交換する。摩耗のように進行が読める故障に向きます
- 予知保全:振動・温度・電流などを測り、変化の兆候が出た時点で手を打つ。停止の影響が大きい設備に向きます
予知保全で測定値の変化を捉えるとき、どこからを異常と判断するかはX-R管理図の考え方がそのまま使えます。正常時のばらつきから管理限界を決め、それを超えたら点検する運用です。
保全の頻度を決めるときは、費用の側からも見ます。予防保全を厚くすれば故障は減りますが、部品費と停止時間は増えます。この釣り合いは品質コスト(PAFモデル)の予防コストと失敗コストの関係と同じ構造です。
なお、設備そのものを入れ替えたり主要部品を別メーカー品に変えたりする場合は、4M変更管理の対象です。保全作業のつもりでも、工程の条件が変わる変更に該当することがあります。
よくある失敗
- 計画停止を負荷時間に含めてしまう:朝礼や計画保全まで分母に入れると、OEEは実力より低く出ます。何を計画停止とするかを先に決めて固定します
- 理論サイクルタイムを実績値で置き換える:実際に出ている速度を理論値にすると、性能稼働率は常に100%近くになり、速度低下が見えなくなります
- 手直し品を良品に数える:手直しして合格した分を良品率に入れると、その工数が指標から消えます
- 他社や他ラインのOEEと比べる:計画停止の定義や理論サイクルタイムの決め方が違えば、数字は比較できません。同じ設備の推移で見ます
よくある質問(FAQ)
Q. 稼働率とOEEはどう違いますか?
A. 稼働率は設備が動いていた時間の割合だけを見ます。OEEはそれに加えて、本来の速さで動けたか(性能稼働率)と、作った物が良品だったか(良品率)を掛け合わせます。そのため同じ設備でもOEEのほうが低い数字です。
Q. OEEは何%を目標にすればよいですか?
A. 設備の種類や生産形態によって水準が大きく変わるため、一律の目標値はありません。他社の数字と比べるより、自社の同じ設備で計画停止の定義をそろえたうえで推移を追うほうが実務的です。
Q. 段取り替えの時間はどこに入れますか?
A. 一般には停止時間として扱い、時間稼働率を下げる要因に数えます。ただし計画的な段取り替えを計画停止に含める運用もあるため、社内で定義を決めて固定することが大切です。
Q. 3つの要素はどれから改善すべきですか?
A. 掛け算で積み上がるため、最も低い要素を改善するのが最も効きます。この記事の例では性能稼働率を95%にすると+8.33ポイント、時間稼働率を95%にすると+4.86ポイントで、約1.7倍の差がつきました。
保全の周期を勘ではなく寿命データから決めたい場合は、ワイブル解析のやり方|寿命データからm・ηを求めるが使えます。
📚 この記事の内容をもっと深く学ぶ
まとめ
- OEEは時間稼働率・性能稼働率・良品率の3つを掛け合わせた指標
- 3要素とも90%でもOEEは72.9%まで落ちるため、単独の数字では実力を過大評価する
- 計算例では稼働率89.13%に対しOEEは73.80%で、15ポイント以上の開きが出た
- 掛け算なので最も低い要素から直すのが効き、この例では効果が約1.7倍違った
まとめると、設備が動いた時間だけを知りたいなら稼働率、計画数量に届かない原因を切り分けたいならOEE、という使い分けです。
設備の故障率や寿命を理論的に扱いたい場合は信頼性工学、測定器そのものの管理は測定器の校正、工程の流れを短くする視点はリーンシックスシグマもあわせてご確認ください。
設備1台ではなく、ライン全体で投入から完成までにどれだけ良品が残るかを見るなら、歩留まりとは|計算式とExcelでの求め方で解説している総合歩留まりが使えます。
統計・品質管理の基礎から体系的に学びたい方はおすすめ書籍まとめもご覧ください。