この記事でわかること
- マトリックス図の意味と、L型・T型などの型の違い
- 行と列を決めて交点に◎○△を書き込む手順
- 記号を点数にして、不良の件数で重みを付ける計算(Excel対応)
📌 前提知識:新QC七つ道具とは|7手法の使い方と図の作り方で7つの手法の全体像を押さえておくと理解しやすくなります
射出成形のラインで、ショート・バリ・ヒケなど5種類の不良が出ています。改善会議では「金型温度が怪しい」「いや射出圧力だ」と意見が分かれました。それぞれの不良について特性要因図は描いてありますが、不良が5枚、図も5枚。どの工程条件がいくつの不良にかかわっているのか、全体が見渡せません。
2つの要素の組み合わせを1枚の表にまとめ、交点に関係の強さを書き込めば、どこに関係が集まっているかが一目で分かります。これがマトリックス図です。この記事では、書き方の手順と、記号を点数にして優先順位を決めるところまでを追います。
マトリックス図を使う場面
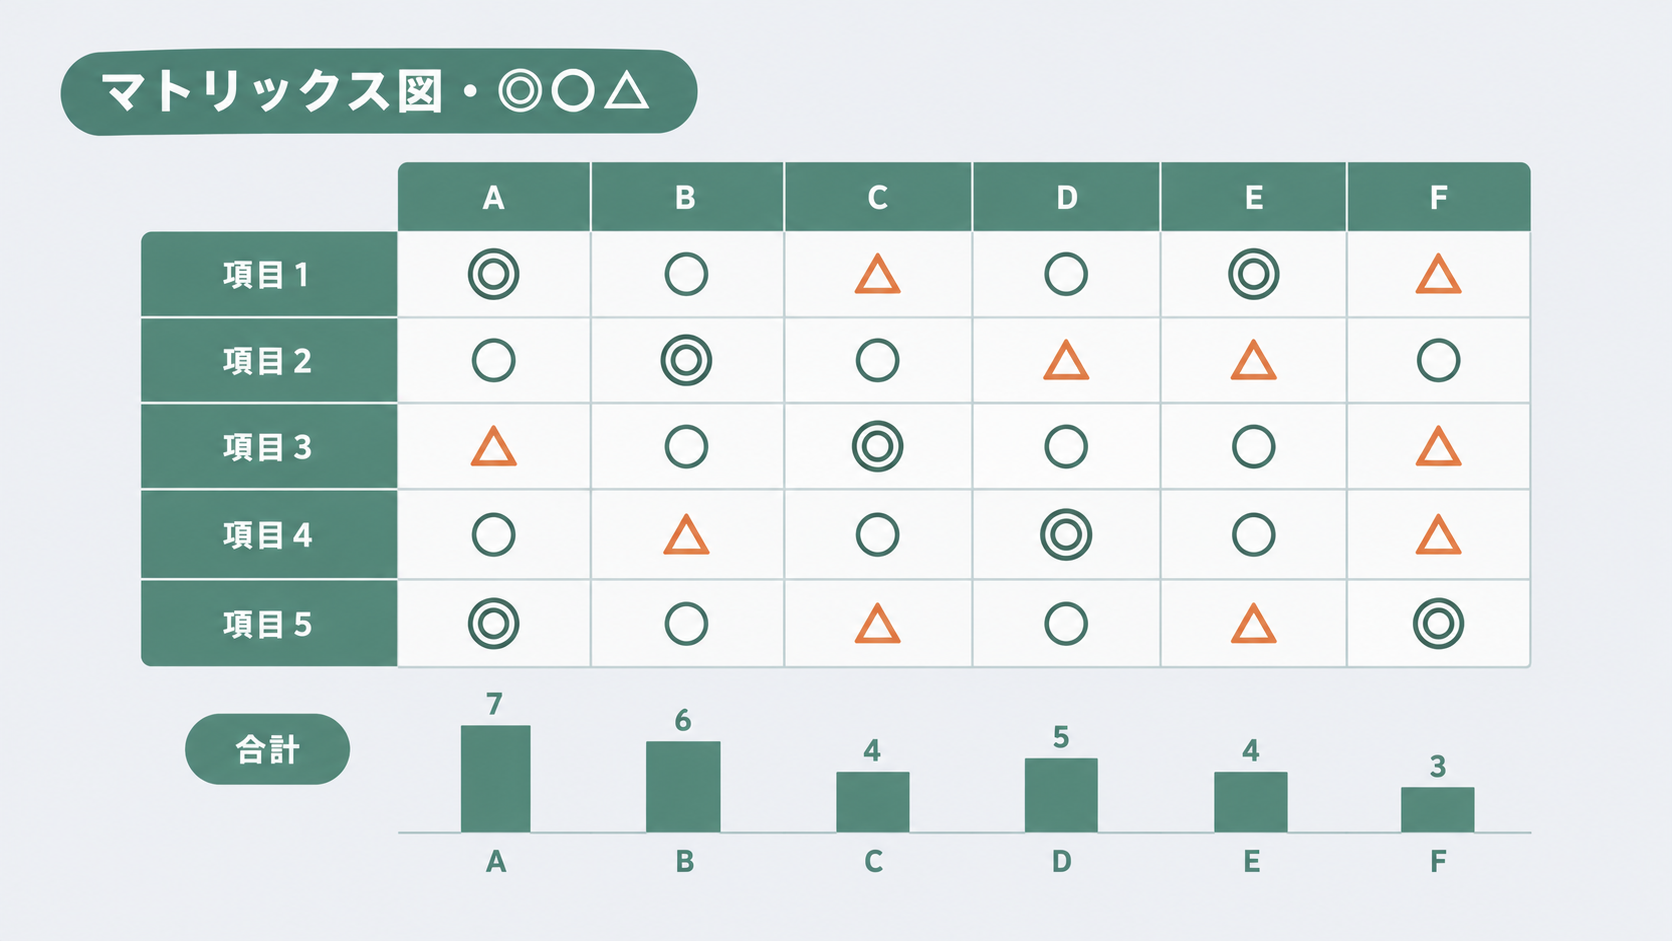
マトリックス図は、2つ以上の要素を行と列に並べ、交点に関係の有無や強さを記号で書き込んで整理する手法です。新QC七つ道具の1つで、マトリックス図法とも呼ばれます。次のような場面で使います。
- 複数の不良と複数の要因の関係を一度に見たいとき。どの要因が多くの不良にかかわっているかが分かります
- 要求と対応策の対応を確かめたいとき。顧客の要求それぞれに、対応する品質特性や工程があるかを一覧で確認できます
- 担当や役割の抜け・重なりを見たいとき。業務と部署を並べると、誰も持っていない業務が空欄として浮かびます
NG例(△)として、1つの不良の原因を深く掘り下げる段階では向きません。原因の洗い出しは特性要因図とは|書き方のルールと作り方・記入例が先です。マトリックス図は、洗い出した要素どうしの関係を横に並べて比べる道具です。
マトリックス図の型
組み合わせる要素の数と並べ方で、いくつかの型があります。代表的なものは次のとおりです。
| 型 | 並べ方 | 例 |
|---|---|---|
| L型 | 2つの要素を行と列に並べる(最も基本の形) | 不良の種類 × 工程条件 |
| T型 | 共通の1つの要素に、2つの要素を左右に組み合わせる | 不良の種類を中央に置き、工程条件と検査方法を左右に |
| Y型・X型 | Y型は3つ、X型は4つの要素を、隣どうしL型でつなぐ | 部品 × 工程 × 設備 など |
まずは L型で十分です。L型を2枚、共通の軸で貼り合わせたものが T型と考えると分かりやすいでしょう。顧客の要求と品質特性を組み合わせる品質表も、基本形は L型のマトリックス図です(品質表では関連の強さを ◎9・○3・△1 のように差をつけて点数化する流儀もあります)。品質表の作り方はQFDとは|品質機能展開と品質表の作り方で解説しています。
書き方の5つの手順
- 目的を決める:「どの工程条件から手を付けるかを決める」のように、表から何を読み取りたいかを1文にする
- 行と列の要素を決める:行に不良の種類、列に工程条件のように、比べたい2つの要素を並べる。要素は特性要因図や過去の記録から拾う
- 記号の意味を決める:◎=強い関係、○=関係あり、△=弱い関係、空欄=関係なし、のように基準をそろえる
- 交点に記号を書き込む:行と列の組み合わせを1つずつ、関係者で話し合いながら埋める
- 行・列ごとに集計して読み取る:記号を点数にして合計し、関係が集まっている行や列を見つける
手順3は、書き込み始める前に必ず決めておきます。人によって「○」の基準が違うと、合計点に意味がなくなります。迷ったら、過去の不具合の記録で実際に関係が確認できたものを◎、経験上関係がありそうなものを○、という程度に区切ります。
例題|不良5種類と工程条件5つのL型マトリックス図
冒頭の射出成形ラインで、成形の担当者・金型の担当者・品質保証の3人で表を埋めました。記号は ◎=3点、○=2点、△=1点、空欄=0点とします。右端は過去3か月の不良の件数です(合計100件)。
| 不良(件数) | 材料乾燥 | 金型温度 | 射出圧力 | 保圧時間 | 冷却時間 |
|---|---|---|---|---|---|
| ショート(40) | △ | ◎ | ◎ | ||
| バリ(25) | △ | ◎ | ○ | ||
| ヒケ(15) | ○ | △ | ◎ | ○ | |
| ウェルド(12) | △ | ◎ | ○ | ||
| 反り(8) | ○ | △ | ◎ |
記号の付け方は、このチームの経験と記録にもとづく評価です。製品や金型が違えば関係の強さも変わるので、自分の工程で話し合って埋めてください。
列ごとに合計する
まず記号の点数を、列(工程条件)ごとに単純に足します。
| 工程条件 | 点数の合計 | 不良件数で重み付けした合計 |
|---|---|---|
| 材料乾燥 | 2 | 52 |
| 金型温度 | 11 | 227 |
| 射出圧力 | 9 | 234 |
| 保圧時間 | 6 | 103 |
| 冷却時間 | 5 | 54 |
単純な合計では金型温度(11点)が1位でした。5種類すべての不良に関係しており、◎が2つあるからです。
不良の件数で重みを付ける
ただし、5種類の不良は件数が違います。40件のショートと8件の反りを同じ重さで数えるのは公平ではありません。そこで、記号の点数に不良の件数を掛けて足し合わせます。
\[ \text{重み付き合計} = \sum (\text{関連の点数} \times \text{不良の件数}) \]
Excelでは、B列に不良の件数(B2〜B6)、C〜G列に記号の点数を入れておき、各列の下で SUMPRODUCT関数を使います。金型温度がD列なら次の式です。
=SUMPRODUCT($B$2:$B$6,D2:D6)
金型温度は 3×40+1×25+2×15+3×12+2×8=227、射出圧力は 3×40+3×25+1×15+2×12=234 です。重みを付けると、射出圧力が金型温度をわずかに上回り、順位が入れ替わりました。射出圧力は、件数の多いショートとバリの両方に◎で関係しているためです。
2つの差は小さいので、どちらか一方に決めつける必要はありません。この例では、件数の多いショートとバリに効く射出圧力の条件を先に見直し、金型温度はウェルドをはじめほかの不良の対策としてあわせて確認する、という順番にしました。点数は、話し合いの材料として使います。重みを付けて上位から手を付ける考え方は、Excelでパレート図を作る方法|不良の改善優先度を見える化とも共通です。
T型に広げる
例題の表に、不良の種類と検査方法のL型をもう1枚つなげたものが T型です。中央に不良の種類、左に工程条件、右に検査方法を並べる形です。
こうすると、「射出圧力が原因になりやすいショートとバリは、どの検査で見つけているか」を1枚で追えます。右側の検査方法の列がすべて空欄の不良があれば、その不良は工程でも検査でも押さえられていない、ということが分かります。原因側と検出側の両方の抜けを、同じ表で確かめられるのが T型の強みです。
よくある失敗
- 記号の基準を決めずに書き始める。人によって◎と○の境目が違うと、合計点に意味がなくなります
- 要素を細かくしすぎる。行と列が20ずつになると、400のマスを埋めることになり、話し合いが続きません。最初は5〜10ずつに絞ります
- 合計点だけで決める。例題のように、重みの付け方で順位は変わります。点数は優先順位を話し合う材料として使います
- 空欄を見ない。どの列にも記号のない行は、対策の抜けを示していることがあります
よくある質問
Q. マトリックス図とマトリックスデータ解析法の違いは何ですか?
A. マトリックス図は、要素どうしの関係を記号で整理する図です。マトリックスデータ解析法は、たくさんの数値データを少ない指標にまとめる計算の手法で、中身は主成分分析です。名前は似ていますが、扱うデータも目的も違います。マトリックス図で整理した項目の数値データを、マトリックスデータ解析法で集約する、というようにつなげて使う場合もあります。
Q. 記号は◎○△でなければいけませんか?
A. 決まりはありません。数字(3・2・1)を直接書いてもかまいません。大事なのは、記号の意味と点数を最初に決めて、全員が同じ基準で書き込むことです。
Q. L型とT型はどう使い分けますか?
A. 2つの要素の関係を見るなら L型で十分です。原因と検出のように、1つの要素を中心に2方向の関係を同時に見たいときに T型を使います。まず L型を作り、必要になったらもう1枚つなげて T型にします。
Q. QC検定ではどう問われますか?
A. 新QC七つ道具の1つとして、ほかの手法との使い分けが問われやすいところです。出題イメージ(オリジナル)は「行と列に配置した要素の交点に、関連の有無や程度を表示して問題の所在を明らかにする手法はどれか」のように、目的から手法名を選ばせる形が典型です。7つの手法の違いは新QC七つ道具の総論記事で整理しています。
📚 この記事の内容をもっと深く学ぶ
まとめ
- マトリックス図は、2つ以上の要素を行と列に並べ、交点に関係の強さを記号で書き込む新QC七つ道具の手法
- 基本は L型。共通の軸で2枚つなぐと T型になり、原因側と検出側の抜けを同時に見られる
- 記号の意味と点数は、書き込む前に決めておく
- 例題では単純な合計だと金型温度(11点)が1位だったが、不良の件数で重みを付けると射出圧力(234)が金型温度(227)を上回った
まとめると、1つの不良の原因を掘り下げるなら特性要因図、複数の不良と複数の要因の関係を見渡すならマトリックス図、という使い分けです。まずは不良の種類と工程条件を5つずつ並べた L型から作ってみてください。
マトリックス図で優先度を決めたあとの問題解決の流れはQCストーリーとは|問題解決型の8ステップと事例で解説しています。あわせてご確認ください。
新QC七つ道具シリーズ
- 新QC七つ道具とは|7手法の使い方と図の作り方(総論)
- 親和図とは|書き方の手順と作成例・KJ法との違い
- 連関図とは|書き方と読み方・特性要因図との違い
- 系統図とは|書き方の手順と方策展開の例
- マトリックス図とは|L型・T型の書き方と重み付き評価の例
- アローダイアグラムとは|書き方と日程計算・短縮の例
- PDPC法とは|書き方の手順と作成例・FMEAとの違い
- 主成分分析(PCA)とは|次元削減の考え方とExcelでの計算手順(マトリックスデータ解析法)