この記事でわかること
- ハイトゲージの各部の名前と、バーニヤ・ダイヤル・デジタルの違い
- 定盤の上でのゼロ合わせと、段差の高さの測り方
- 背の高いゲージで誤差が大きくなる理由(アッベの原理・定盤の平面度・浮き上がり)と、公差に合わせた選び方
📌 前提知識:ノギスとマイクロメーターの読み方|目盛と測定誤差を読んでいると理解しやすくなります
受入検査で、段付きのブロック部品の段差を測ることになりました。ノギスのデプスバーでは奥まった段に届かず、マイクロメーターでは挟めません。検査台の定盤の上には、背の高いハイトゲージが立っています。
ハイトゲージは、定盤を基準にして高さを測る道具です。使い方は難しくありませんが、背が高い分だけ、ちょっとした傾きや汚れが大きな誤差に化けます。この記事では、各部の名前とゼロ合わせから始めて、段差の測り方、誤差が拡大する理由と防ぎ方までを、計算の例で確かめます。
ハイトゲージを使う場面
ハイトゲージは、定盤(平らな石や鋳鉄の台)の上に置き、定盤の面からの高さを測ったり、決めた高さに線を引いたりする測定器です。次のような場面で使います。
- 部品の高さ・段差・穴の中心の高さを測るとき。定盤を共通の基準にできるので、いくつもの高さを同じ基準で比べられます
- けがき(加工の前に、部品に高さの基準線を引く作業)をするとき。先のとがったスクライバで線を引きます
- ダイヤルゲージを取り付けて、基準の部品と比べながら高さの差を測るとき
一方で、ミクロン単位の精度が要る寸法には向きません。そうした寸法は、比較測定用の測定機や三次元測定機で測ります。また、定盤のない場所では本来の精度が出ません。
ハイトゲージの各部の名前と種類
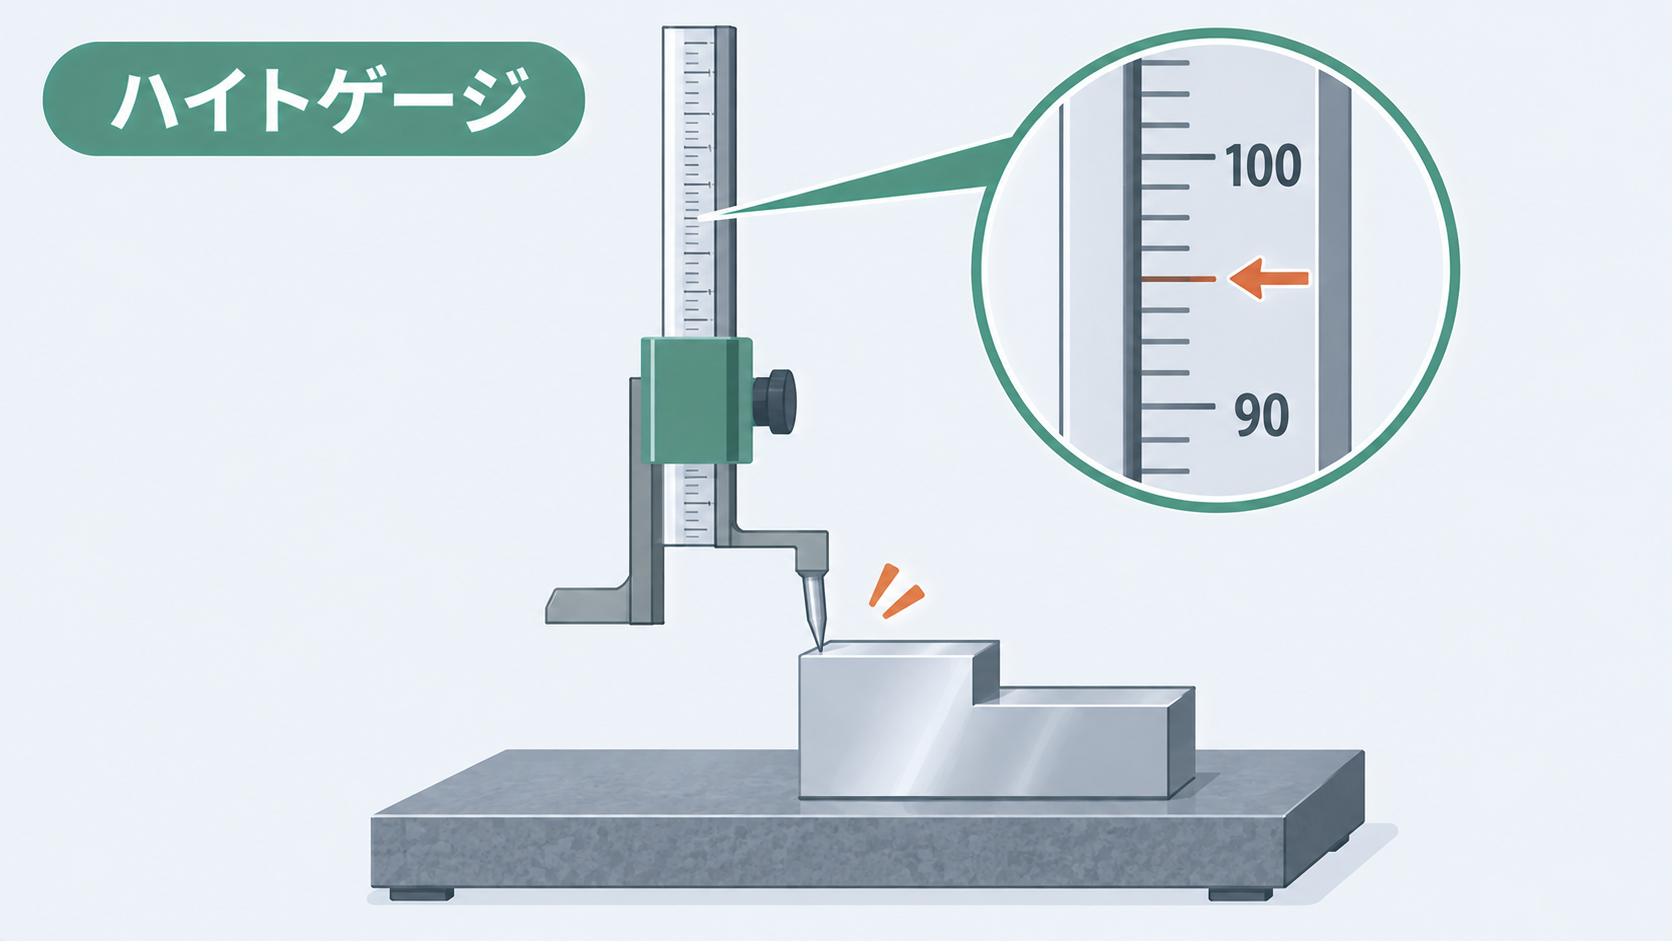
ハイトゲージは、重いベース(台座)に柱が立ち、柱に沿ってスライダが上下する作りです。スライダにはジョウ(腕)があり、そこにスクライバ(先のとがった測定子)を取り付けます。スクライバとベースの間の距離を、柱の本尺目盛とスライダのバーニヤ目盛を合わせて読み取ります。
| 種類 | 読み取り方 | 特徴 |
|---|---|---|
| バーニヤ(ノギス)式 | 本尺とバーニヤの目盛を読む | 電池が要らない。読み方はノギスと同じ |
| ダイヤル式 | ラックとピニオンで動く針を読む | 細かい桁を針で読めるので読み違いが減る |
| デジタル式 | リニアエンコーダの値を表示する | 好きな位置でゼロにでき、段差をそのまま読める |
バーニヤ式の読み方は、ノギスとまったく同じです。本尺の目盛とバーニヤの目盛がそろった線を探して、0.05mm や 0.02mm の単位まで読みます。詳しくはノギスとマイクロメーターの読み方|目盛と測定誤差で解説しています。
使い方|ゼロ合わせと段差の測り方
手順1:定盤とベースを清掃する
定盤の面、ハイトゲージのベースの底面、測る部品の底面を、柔らかい布で拭きます。目に見えない切りくずや髪の毛が1本挟まるだけで、ゲージが傾き、高い位置ほど大きく狂います。
手順2:ゼロ点を合わせる
スクライバの下面を定盤に軽く当て、デジタル式ならゼロのボタンを押します。バーニヤ式で、機種によって目盛の位置を調整できるものは、スクライバをベースと同じ高さにしたうえで本尺を動かし、0 にそろえます。
ここで、上下を動かすつまみに力をかけすぎないことが大切です。強く押し付けると、ゲージのベースが定盤から浮き、浮いた分だけゼロがずれます。測るときに部品へ押し当てるときも同じで、スクライバは軽く当てるだけにします。
手順3:高さを読み、差を出して段差を求める
ゼロを合わせたら、スクライバを部品の上の段に当てて読み、次に下の段に当てて読みます。例えば上の段が 25.38mm、下の段が 12.06mm なら、段差は次のとおりです。
\[ \text{段差} = 25.38 – 12.06 = 13.32 \]
Excelで記録を集計するなら、B列に上の段、C列に下の段の読みを入れて =B2-C2 → 13.32mm です。デジタル式なら、下の段でゼロを押してから上の段に当てれば、段差をそのまま読めます。
同じ高さの基準器(ゲージブロックなど)でゼロを合わせてから部品を測る比較測定にすると、柱の目盛の長い範囲を使わずに済み、誤差を小さくできます。
背の高いゲージほど誤差が拡大する理由
ハイトゲージの誤差の多くは、「高さ」に比べて「ベースが小さい」ことから生まれます。てこと同じで、ベースのわずかな傾きが、高い位置では何倍にもなって現れます。主な原因は次の3つです。
定盤の平面度と汚れ
定盤にもわずかな凹凸があります。最悪の場合として、平面度 1.27µm(50マイクロインチ)の凹凸の分だけ、長さ150mmのベースの両端に高さの差が出てゲージが傾いたとします。柱の上の方の位置が、高さ900mmでどれだけ横にずれるかを計算すると、次のとおりです。
\[ 1.27 \times \frac{900}{150} = 7.62 \]
Excelでは =1.27*900/150 → 約7.6µm(0.0076mm)です。足元の小さな傾きが、上の方では何倍ものずれに広がります。この傾きが高さの読みにどう効くかは、次のアッベの原理で見ます。ベースの下に切りくずが挟まれば、傾きは桁違いに大きくなります。清掃と、定盤の点検(平面度の校正)が欠かせません。
アッベの原理:目盛と測る点がずれている
ハイトゲージの目盛は柱にあり、測る点(スクライバの先)は柱から前に離れています。この配置は、測る点と目盛を一直線に置くべきというアッベの原理に従っていません。スライダやゲージ全体がわずかに傾くと、その傾きの角度に離れた距離を掛けた分だけ、高さの読みに誤差が出ます。説明のための数字ですが、スクライバの先が柱から50mm離れていて、スライダが0.01°傾いたとすると、次のとおりです。
\[ 50 \times \tan(0.01^\circ) = 0.0087 \]
Excelでは =50*TAN(RADIANS(0.01)) → 約0.009mmです。スクライバを必要以上に長く出さない、ダイヤルゲージを付けるときは柱に近い位置にする、といった工夫で、この誤差を小さくできます。
押す力と浮き上がり・倒れ
測定子を横から押すと、ゲージが定盤の上をすべります。同じ力でも、スライダが上の方にあると、ゲージが傾いたり倒れたりしやすくなります。背の高いゲージほど、ベースの大きさと重さが大事な理由です。上の方を測るときほど、軽く当てることを意識します。
このほか、長さの測定は20℃が基準なので、温度にも気をつけます。鋼の線膨張係数を約11.5×10⁻⁶/℃とすると、高さ300mmの部品が3℃高ければ 11.5×10⁻⁶×300×3=約0.010mm 伸びます(Excelでは =11.5E-6*300*3)。加工直後の温かい部品は、定盤の上でしばらく置いてから測ります。
公差に合わせた選び方
ハイトゲージの精度は、最小表示だけでなく、許容誤差(器差)で見ます。たとえば、JIS B 7517 に基づいて測定範囲600mmのダイヤル式を校正した報告では、許容誤差を ±0.020mm として評価しています。許容誤差は種類と測定範囲で変わるので、使うものの値はカタログや校正証明書で確かめてください。
選ぶときの目安は、ノギスやマイクロメーターと同じく、測定器の細かさ(分解能と許容誤差の大きいほう)を公差の幅の10分の1以下にすることです。許容誤差 ±0.020mm のものなら、公差の幅0.2mm以上の高さを測る目安です。それより狭い公差の高さは、比較測定にするか、より精度の高い測定機を使います。
その測定器と検査員の組み合わせで工程のばらつきを見分けられるかは、同じ部品を何人かで繰り返し測って確かめます。手順はゲージR&R(測定システム解析)の計算手順|Excelで%GRRを求めるにまとめています。
よくある質問
Q. ハイトゲージとノギスはどう使い分けますか?
A. 部品を挟んで測れる外径や厚さはノギス、定盤を基準にした高さや段差、穴の中心の高さはハイトゲージです。けがき線を引けるのもハイトゲージの特徴です。
Q. ゼロ合わせはどこで行いますか?
A. スクライバの下面を定盤に軽く当てて行います。部品と同じ高さの基準器でゼロを合わせる比較測定にすると、誤差を小さくできます。どちらの場合も、つまみに力をかけすぎてゲージが浮かないように注意します。
Q. 背の高いハイトゲージのほうが便利ではないですか?
A. 測れる範囲は広がりますが、ベースのわずかな傾きや定盤の凹凸が、高い位置ほど拡大されます。測る高さに見合った大きさのものを選び、上の方を測るときほど軽く当てます。
Q. デジタル式なら表示どおりの精度で測れますか?
A. 表示が0.01mmでも、許容誤差はそれより大きいのが普通です。使うものの許容誤差をカタログや校正証明書で確かめ、公差の幅の10分の1以下になっているかを見ます。
📚 この記事の内容をもっと深く学ぶ
まとめ
- ハイトゲージは、定盤を基準に高さ・段差を測り、けがき線を引く測定器。バーニヤ・ダイヤル・デジタルの3種類がある
- 使い方は、清掃 → スクライバを定盤に軽く当ててゼロ → 上下の段を読んで差を出す。例題の段差は 25.38−12.06=13.32mm
- 高さに比べてベースが小さいので、定盤の凹凸や傾きが上の方で拡大される。平面度1.27µmの最悪の場合でも、ベース150mm・高さ900mmでは上の方が約7.6µmずれる。傾きは、スクライバの先までの距離×角度の分だけ高さの読みの誤差になる
- 選ぶときは、分解能と許容誤差の大きいほうが公差の幅の10分の1以下になるものを使う
まとめると、挟めるものはノギスやマイクロメーター、定盤を基準にした高さや段差はハイトゲージ、狭い公差の高さは基準器と比べる比較測定、という使い分けです。まずは定盤とベースの裏を拭くところから、毎回の手順に入れてみてください。
測定値のかたよりとばらつきの考え方は測定誤差と有効数字|データの信頼性を確保する基礎、測定器と定盤を定期的に確かめる仕組みは測定器の校正とは|校正周期の決め方と校正切れの対応、寸法の許される幅の考え方は公差とは|寸法公差の表し方とはめあい・工程能力との関係で解説しています。あわせてご確認ください。