この記事でわかること
- 損失関数 L=k(y−m)² の意味と係数kの決め方(Excel対応)
- 平均損失を「ばらつき」と「中心ずれ」に分解する計算
- Cpkが同じでも損失額に差が出る理由
- 許容差を決めるときの使い方
📌 前提知識:タグチメソッド(ロバスト設計)の基礎を読んでいると理解しやすくなります
工程改善の報告会で、2つのラインの実績を並べました。どちらもCpkは1.04で横並びです。「同じ実力ですね」と締めようとしたところ、設計から来た担当者に「でも片方は明らかに寸法が上に寄っていますよね。それ、本当に同じですか」と聞かれました。
Cpkは規格を外れるかどうかを見る指標です。規格の中に収まっている限り、目標のど真ん中でも端のほうでも、Cpkの値は同じになることがあります。しかし実際には、目標からずれた製品は組み付け時のがたつきや寿命の短さという形で、後から費用を生みます。
品質工学(タグチメソッド)の損失関数は、この「規格内でも発生している損失」を金額で表す道具です。この記事では係数の決め方から、2つの工程の比較までを順に計算します。
損失関数を使う場面
損失関数が効くのは、良否判定ではなく金額で議論したいときです。
- 2つの工程や設備のどちらに投資すべきか決めたいとき。Cpkの大小ではなく、年間いくら損しているかで比べられます
- 公差を決める・見直すとき。どこまで厳しくすると割に合うかを、加工費と損失の釣り合いで判断できます
- ばらつき低減と中心合わせのどちらを先にやるか迷うとき。損失への寄与を分けて計算できます
逆に、合否判定そのものには使いません。出荷可否は規格で決まります。NG例(△)として、損失関数の値が小さいことを理由に規格外品を出荷する、といった使い方はできません。あくまで工程を比べ、投資の順序を決めるための物差しです。
「規格内なら損失ゼロ」という前提を外す
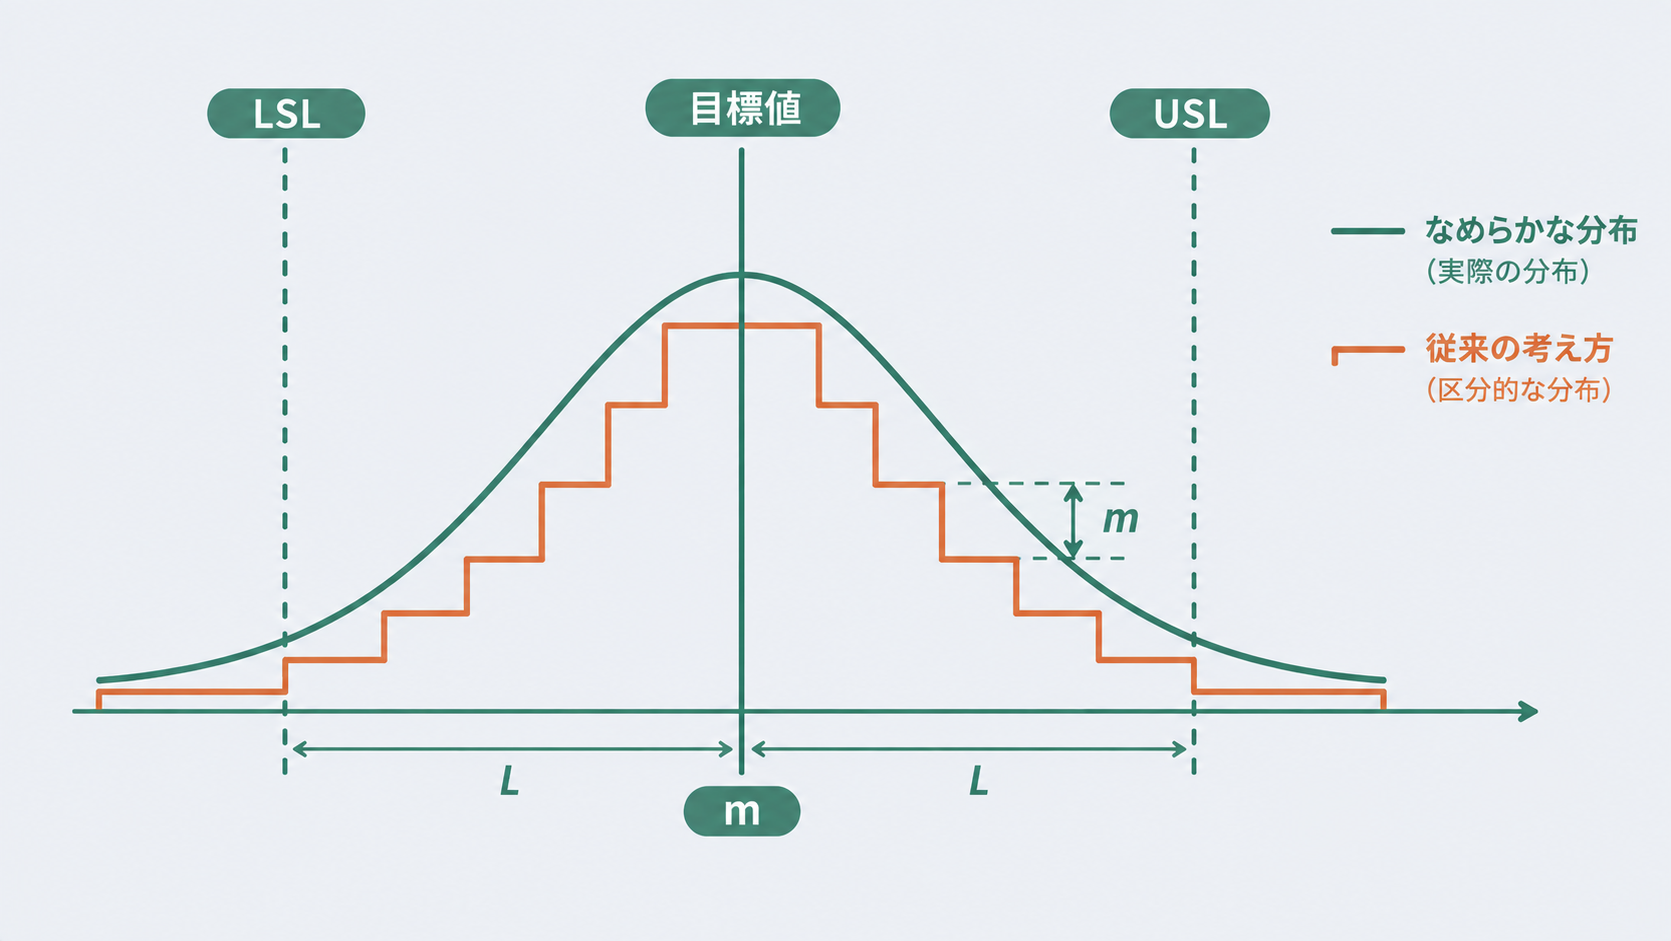
従来の考え方では、規格の内側なら損失ゼロ、外側に出た瞬間に損失が発生します。グラフにすると四角い階段の形です。
しかし規格上限のぎりぎり内側にある製品と、ぎりぎり外側にある製品で、実際の性能がそこまで変わるでしょうか。0.001mmの差で品質が断絶するというのは、現実の物理とは合いません。
品質工学では、損失は目標値から離れるほど連続的に増えると考えます。しかも比例ではなく二乗で増えます。
\[ L(y) = k(y – m)^2 \]
1個ぶんの損失は、目標値を引いて二乗し、係数kを掛けるだけです。F1にkを入れておけば、この1式で済みます(kの決め方は次の節)。
=$F$1*(B2-10)^2
\( y \) は測定値、\( m \) は目標値、\( k \) は係数です。二乗なので、目標から2倍離れれば損失は4倍です。ずれが小さいうちは損失もわずかですが、離れるほど急に効いてくる形です。
| 項目 | 従来の考え方 | 損失関数 |
|---|---|---|
| 規格内の損失 | ゼロ | 目標からのずれに応じて発生 |
| 形 | 階段状 | 放物線 |
| 目的 | 合否の判定 | 金額での比較 |
係数kの決め方
\( k \) は「1単位ずれるといくら損するか」を決める係数で、規格限界と、そこを外れたときの損失額から逆算します。
規格限界までのずれを \( \Delta_0 \)、そこで発生する損失を \( A_0 \) とすると、定義式から次の関係が成り立ちます。
\[ A_0 = k \Delta_0^2 \quad \Rightarrow \quad k = \frac{A_0}{\Delta_0^2} \]
軸径の規格が 10.000 ± 0.050 mm で、規格を外れた場合は手直しまたは廃棄となり1個あたり2,000円かかるとします。
\[ k = \frac{2000}{0.050^2} = \frac{2000}{0.0025} = 800{,}000\ \text{円/mm}^2 \]
=2000/0.05^2 → 800000
\( A_0 \) に何を入れるかは、社内で決めておく必要があります。手直し費だけにするのか、客先でのクレーム対応や信用の低下まで含めるのかで桁が変わるためです。迷う場合は、まず手直し・廃棄の実費だけで計算し、比較の物差しとして使うところから始めてください。
平均損失を計算する
1個ずつではなく、工程全体の平均損失を求めます。測定値が平均 \( \mu \)、標準偏差 \( \sigma \) で分布しているとき、損失の期待値は次の形に分解できます。
\[ E[L] = k\left(\sigma^2 + (\mu – m)^2\right) \]
カッコの中の第1項がばらつきによる損失、第2項が中心ずれによる損失です。この2つが独立に足し算になるところが、この式の使いどころです。どちらを潰すべきかが数字で見えます。
Excelでは、測定データの範囲から直接計算できます。
=800000*(VAR.P(B2:B101) + (AVERAGE(B2:B101)-10)^2)
ばらつきの評価にVAR.Pを使うのは、工程のばらつきそのものを損失として扱うためです。標本から母集団を推定する場面ではVAR.Sを使いますが、ここでは手元のロットの実績を評価しているのでVAR.Pで構いません。標準偏差・分散の求め方で両者の違いを解説しています。
⭐ Cpkが同じでも損失は1.92倍違う
2つの工程を比べます。規格は先ほどと同じ 10.000 ± 0.050 mm、\( k = 800{,}000 \) 円/mm² です。
| 項目 | 工程C | 工程D |
|---|---|---|
| 平均 μ | 10.000(目標どおり) | 10.020(0.020上にずれ) |
| 標準偏差 σ | 0.0160 | 0.0096(Cより小さい) |
| Cp | 1.042 | 1.736 |
| Cpk | 1.042 | 1.042 |
Cpkはどちらも1.042で完全に一致します。ばらつきだけを見ればDのほうが優秀で、Cpは1.736と大きく上回ります。「Dのほうが良い工程だ」と判断したくなる場面です。
損失を計算します。
\[ E[L]_C = 800000 \times (0.0160^2 + 0^2) = 800000 \times 0.000256 = 204.8\ \text{円/個} \]
=800000*(0.0160^2 + 0^2) → 204.8
\[ E[L]_D = 800000 \times (0.0096^2 + 0.020^2) = 800000 \times 0.00049216 = 393.7\ \text{円/個} \]
=800000*(0.0096^2 + 0.020^2) → 393.728
工程Dの損失は工程Cの1.92倍です。月産10,000個なら、Cが約205万円、Dが約394万円。差額は月189万円です。
内訳を見ると理由がはっきりします。
| 工程 | ばらつき分 | 中心ずれ分 | 合計 |
|---|---|---|---|
| C | 204.8円 | 0円 | 204.8円 |
| D | 73.7円 | 320.0円 | 393.7円 |
工程Dはばらつきによる損失が73.7円とCの3分の1近くまで小さいのに、中心が0.020mmずれているだけで320円を失っています。Dが優先すべきはばらつき低減ではなく中心合わせだとわかります。刃物の位置補正だけで済むかもしれません。
Cpkはこの区別をつけません。ばらつきが小さいことと中心が合っていることを1つの数字に押し込めてしまうからです。Cp・Cpkの判定基準でCpとCpkを併記すべき理由に触れていますが、損失関数はそれを金額で表したものと考えると理解しやすくなります。
許容差を決めるときの使い方
損失関数は、公差そのものを決める場面でも使えます。考え方は「損失を減らす額と、そのためにかかる費用が釣り合う点」を探すというものです。
工程Dの中心ずれを直すのに、段取り変更で1個あたり50円のコストがかかるとします。中心ずれによる損失320円がゼロになるので、差し引き270円の得です。実施する価値があります。
一方、ばらつきを 0.0096 から 0.0060 に下げるのに1個あたり100円かかるとしたらどうか。ばらつき分の損失は 800000×0.0060² = 28.8円まで下がるので、削減額は 73.7 − 28.8 = 44.9円。100円かけて44.9円しか回収できないので、この投資は見送りです。
この判断はCpkだけでは下せません。Cpkは「いくら得か」を教えてくれないからです。公差の決め方そのものについては公差とσの関係、パラメータ設計と許容差設計の役割分担はパラメータ設計と許容差設計で扱っています。
よくある質問
Q. 望大特性や望小特性の場合はどうしますか?
A. 式が変わります。強度のように大きいほど良い望大特性では \( L = k/y^2 \)、不純物のように小さいほど良い望小特性では \( L = ky^2 \) を使います。この記事で扱った \( L = k(y-m)^2 \) は、寸法のように目標値がある望目特性の式です。3つを取り違えると符号の向きが逆になるので、まず自分の特性がどれかを確認してください。
Q. A0に客先クレームの費用まで入れるべきですか?
A. 目的によります。工程どうしを比べるだけなら、両方に同じkを使う限り比率は変わらないので、実費だけで十分です。一方、公差を決める場面や投資判断では、A0が小さすぎると「改善しないほうが得」という結論になりやすくなります。社内で基準を1つ決めて、案件ごとに変えないことのほうが大切です。
Q. 損失関数の金額は会計上の損失と一致しますか?
A. 一致しません。損失関数が表すのは、目標からのずれが社会全体にもたらす損失という考え方に基づく推定値です。帳簿に計上される費用とは別物なので、経理の数字と突き合わせても合いません。工程どうしを同じ物差しで比べるための相対的な指標として使ってください。
まとめ
- 損失関数は L=k(y−m)² で、規格内でも目標からずれた分だけ損失が発生すると考える
- 係数kは、規格限界でのずれΔ0とそこでの損失A0から k=A0/Δ0² で決める
- 平均損失は E[L]=k(σ²+(μ−m)²) で、ばらつき分と中心ずれ分に分解できる
- Cpkが同じ1.042でも、中心ずれの有無で損失は1.92倍違った
- 改善の費用と損失削減額を比べれば、その投資をやるべきか判断できる
まとめると、合否を決めるときは規格とCpk、どちらを先に改善するか・いくらまでかけてよいかを決めるときは損失関数、という使い分けです。そして損失を計算したら必ず内訳を見てください。ばらつきと中心ずれのどちらが効いているかで、打つ手はまったく変わります。
この記事で扱った工程能力の指標そのものは工程能力指数(Cp・Cpk)、品質にかかる費用を予防・評価・失敗に分けて捉える枠組みは品質コスト(PAFモデル)で解説しています。あわせてご確認ください。